รุ่นของเครื่องจะระบุซองจดหมาย สูตรพีวีซีของคุณระบุถึงหน้าที่ส่วนใหญ่ที่อยู่ภายใน คู่มือนี้แสดงวิธีแปลงสูตร ผลิตภัณฑ์ และบันทึกการสึกหรอให้เป็นข้อกำหนดเฉพาะของกระบอกสกรูคู่ทรงกรวยที่ผู้ผลิตสามารถตรวจสอบได้จริง
เหตุใดสูตร PVC จึงเป็นส่วนหนึ่งของข้อกำหนดฮาร์ดแวร์
พีวีซีเข้าถึงเครื่องอัดรีดในรูปแบบสูตร ไม่ใช่เพียงเรซินเพียงอย่างเดียว กระดาษสีขาวสำหรับการประมวลผล PVC ของ KraussMaffei ในปัจจุบันจะแยกสารเติมแต่งออกเป็นสารช่วยในกระบวนการผลิต เช่น สารหล่อลื่นและสารเพิ่มความคงตัว และตัวเติมแร่ธาตุ นอกจากนี้ยังอธิบายว่าจำนวนเที่ยวบิน ระยะพิทช์ และร่องผสมส่งผลต่อเวลาพัก แรงเสียดทาน และความเป็นเนื้อเดียวกัน นั่นคือเหตุผลว่าทำไมโรงงานสองแห่งที่มีขนาดเครื่องอัดรีดที่ระบุเท่ากันจึงต้องการรายละเอียดของสกรูที่แตกต่างกัน
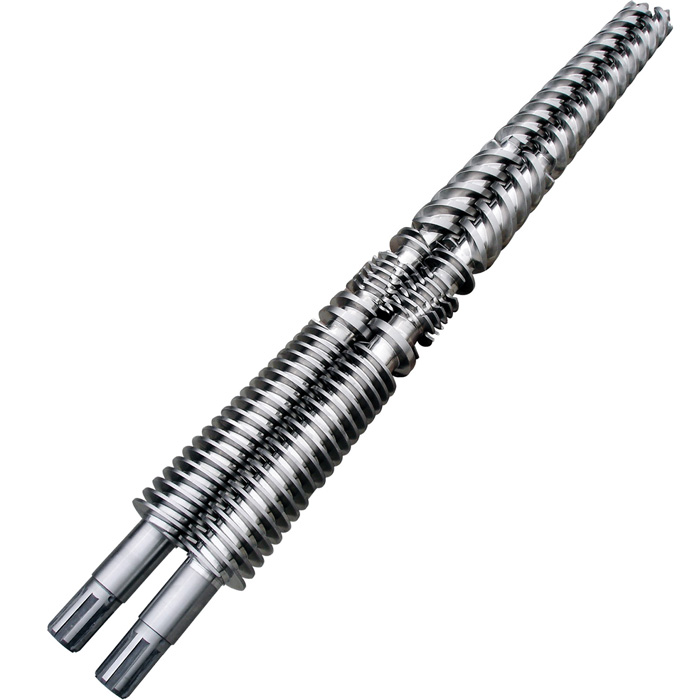
ที่หน้ากระบอกสกรูคู่ทรงกรวย EJSทำให้มีจุดปฏิบัติเดียวกันในวิธีที่แตกต่างออกไป มีการออกแบบสกรูหลายแบบสำหรับระดับ CaCO3 ที่แตกต่างกัน และเน้นย้ำถึงความสำคัญของระยะห่างระหว่างสกรูสองตัวและระหว่างสกรูและกระบอก ข้อสรุปที่เป็นประโยชน์นั้นง่ายมาก: ขนาด สูตร และระยะห่างอยู่ในการตรวจสอบทางเทคนิคครั้งเดียว
การเปลี่ยนทดแทนที่คัดลอกมาจากใบสั่งซื้อเก่าเท่านั้นสามารถสร้างเส้นผ่านศูนย์กลางและความยาวใหม่ได้ในขณะที่ขาดหน้าที่ปัจจุบัน สิ่งนี้เกิดขึ้นเมื่อโรงงานเพิ่มสารตัวเติม ทำการลับคม ย้ายจากท่อหนึ่งไปยังอีกโปรไฟล์ เปลี่ยนแม่พิมพ์ หรือเพิ่มเป้าหมายเอาต์พุตนับตั้งแต่มีการจัดหาชุดดั้งเดิม
แปลสูตรเป็นโหลดฮาร์ดแวร์
RFQ ที่ปลอดภัยที่สุดไม่ได้ซ่อนสูตรที่เป็นกรรมสิทธิ์ไว้เบื้องหลังคำว่า "PVC มาตรฐาน" สามารถป้องกันเปอร์เซ็นต์ที่แน่นอนในขณะที่ยังคงระบุตัวแปรที่ส่งผลต่อการออกแบบสกรูได้ หากจำเป็นต้องรักษาความลับ ให้ใช้ข้อตกลงไม่เปิดเผยข้อมูลและจัดเตรียมสูตรให้กับผู้ติดต่อด้านวิศวกรรมโดยตรง
| อินพุตเพื่อรายงาน | เหตุใดผู้ผลิตสกรูจึงต้องการสิ่งนี้ | หลักฐานที่เป็นประโยชน์ |
|---|---|---|
| ชนิดพีวีซีและเกรดเรซิน | กำหนดกลุ่มวัสดุที่ต้องลำเลียงและทำให้เป็นพลาสติก อย่ารวม PVC แบบแข็ง, PVC แบบยืดหยุ่น และ CPVC ไว้ด้วยกันภายใต้ฉลากเดียวกัน | เกรดซัพพลายเออร์ ค่า K หากโรงงานของคุณใช้ และเอกสารข้อมูลทางเทคนิคปัจจุบัน |
| เติม CaCO3 ให้ครบ | สารตัวเติมแร่จะเปลี่ยนหน้าที่การเสียดสีและเป็นข้อมูลการออกแบบ EJS ที่ชัดเจน | จำนวนเงินจริงบวกพื้นฐานการคำนวณ เช่น ส่วนตามน้ำหนักหรือเปอร์เซ็นต์มวล อย่าส่งหมายเลขโดยไม่มีพื้นฐาน |
| สารตัวเติมและเม็ดสีอื่นๆ | แพ็คเกจแร่ธาตุทั้งหมดมีความสำคัญ CaCO3 เพียงอย่างเดียวอาจไม่สามารถอธิบายภาระการสึกหรอได้ | ชื่อวัสดุ จำนวน เกรดของซัพพลายเออร์ และการเปลี่ยนแปลงใดๆ จากสูตรที่ได้รับการพิสูจน์ครั้งล่าสุด |
| สารเพิ่มความคงตัว สารหล่อลื่น และแพ็คเกจช่วยเหลือในกระบวนการผลิต | ส่วนผสมเหล่านี้ส่งผลต่อพฤติกรรมการหลอมรวม การเสียดสี และกรอบเวลากระบวนการ ช่วยอธิบายการเปลี่ยนแปลงของแรงบิดหรือคุณภาพการหลอมเหลว | ประเภทบรรจุภัณฑ์ เกรดของผู้จัดหา ปริมาณพื้นฐาน และบันทึกเครื่องผสม |
| บดหรือรีไซเคิลเนื้อหา | การแปรผัน การปนเปื้อน และอนุภาคแข็งที่ฝังตัวสามารถเปลี่ยนการสึกหรอและความเสถียรของกระบวนการได้ | ช่วงเปอร์เซ็นต์ แหล่งที่มา วิธีการคัดกรอง และการควบคุมการปนเปื้อน |
| สินค้าและแม่พิมพ์ | การผลิตท่อ โปรไฟล์ และแผงกำหนดเอาต์พุต ความดัน และเป้าหมายมิติที่แตกต่างกัน | การวาดแบบผลิตภัณฑ์สำเร็จรูป การระบุแม่พิมพ์หรือหัว และแรงดันปกติหากวัดได้ |
| หน้าต่างการทำงาน | ความเร็ว แรงบิด อุณหภูมิ และเอาท์พุตที่แท้จริงแสดงถึงหน้าที่ที่ชุดที่มีอยู่ประสบ | บันทึกการผลิตที่เสถียรพร้อมบันทึกปัญหาการทำงาน ไม่ใช่แค่ป้ายชื่อเครื่องจักรเท่านั้น |
บันทึกนี้ป้องกันข้อผิดพลาดในการวินิจฉัยทั่วไป หากเอาต์พุตลดลงหลังจากเปลี่ยนสูตร สกรูเก่าอาจสึกหรอ สูตรใหม่อาจดำเนินการแตกต่างออกไป หรืออาจเป็นทั้งสองอย่าง ประวัติการตรวจวัดขนาดเจาะและสูตรแก้ไขช่วยแยกสาเหตุเหล่านั้น
วิธีอ่านแถบการออกแบบ EJS CaCO3
ปัจจุบัน EJS เผยแพร่ "การออกแบบคลาสสิก" สี่รายการสำหรับปริมาณ CaCO3 ที่แตกต่างกันหน้าผลิตภัณฑ์ทรงกรวย. ค่านี้มีประโยชน์เนื่องจากแสดงว่า EJS ไม่ได้ถือว่าสูตร PVC ที่เติมทั้งหมดเป็นเรขาคณิตเดียว ข้อกำหนดในการจัดซื้อไม่สมบูรณ์เนื่องจากหน้าที่มองเห็นไม่ได้ระบุหน่วยหรือพื้นฐานการกำหนดสูตร
| ป้ายออกแบบ EJS | เผยแพร่แถบ CaCO3 | สิ่งที่ผู้ซื้อควรทำ |
|---|---|---|
| ดีไซน์ เอ | น้อยกว่า 100 | ส่งจำนวน CaCO3 ที่แน่นอนและระบุวิธีคำนวณ |
| ดีไซน์ บี | 100 ถึง 150 | ยืนยันว่า EJS ใช้หน่วยและพื้นฐานสูตรเดียวกันกับโรงงานของคุณ |
| ดีไซน์ ซี | 150 ถึง 200 | เพิ่มแรงบิดปัจจุบัน เอาต์พุต และหลักฐานการสึกหรอให้กับสูตร |
| ดีไซน์ ดี | กว่า 200 | ขอรับการตรวจสอบรูปทรงและโลหะผสม อย่าถือว่าฉลากเพียงอย่างเดียวกำหนดสกรูที่เสร็จแล้ว |
สิ่งที่อยู่ถัดจากหมายเลข CaCO3
บันทึกปริมาณเรซินที่ใช้เป็นฐานสูตร ซัพพลายเออร์และเกรด CaCO3 ไม่ว่าสารตัวเติมมีการเปลี่ยนแปลงหรือไม่ และปริมาณแร่ธาตุทั้งหมด ระบุช่วงการบดด้วย ตัวเลขเพียงตัวเดียวไม่สามารถแสดงว่าโรงงานได้เปลี่ยนแหล่งตัวเติม นำแร่ธาตุที่สอง หรืออนุญาตให้มีเศษที่ปนเปื้อนเข้าไปในอาหารสัตว์หรือไม่
คำถามคัดเลือกจึงไม่ใช่ "การออกแบบใดที่เหมาะกับหมายเลขของฉัน" "รูปทรงและการป้องกันการสึกหรอแบบใดที่เหมาะกับสูตร ผลิตภัณฑ์ หน้าต่างกระบวนการ และส่วนต่อประสานของเครื่องจักรที่ได้รับการตรวจสอบแล้ว"
คัดกรองโครงสร้างเทียบกับกลไกการสึกหรอ
EJS แสดงรายการไนไตรด์ทั้งตัว ส่วนการอัดขึ้นรูปโลหะคู่ตามด้วยไนไตรด์ทั้งตัว และวัสดุบุเหล็กกล้าเครื่องมือที่เลือกไว้ในบรรดาตัวเลือกกระบอกทรงกรวย ปัจจุบันของมันตัวนำบิเมทัลลิกกับไนไตรด์เผยแพร่ความลึกของชั้นการทำงานและกลุ่มโลหะผสมด้านล่าง ค่าเหล่านี้อธิบายตัวเลือก EJS พวกเขาไม่ได้คาดการณ์อายุการใช้งานที่แน่นอน
แยกเหล็กฐานออกจากพื้นผิวการทำงาน
หน้าผลิตภัณฑ์ทรงกรวย EJS แสดงรายการวัสดุ 38CrMoAlA (1.8509), 34CrAlNi7 (1.8550), 31CrMoV9 (1.8519), 40Cr, 42CrMo, D2 (1.2379), SKD61 และ SKD11 หน้าไปป์และโปรไฟล์เฉพาะจะแสดงรายการห้ารายการแรก ในขณะที่หน้าแผงยังแสดงรายการ D2, SKD61 และ SKD11 ชื่อเหล่านี้ไม่ควรผสมกับ Ni60, Colmonoy 56, Colmonoy 83 หรือ EJS01 ถึง EJS04 ราวกับว่าเป็นการจัดอันดับความแข็งระดับหนึ่ง
| การตัดสินใจเรื่องวัสดุ | ตัวอย่าง EJS | ถามมันก็ตอบ |
|---|---|---|
| วัสดุฐานหรือตัวเครื่อง | 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo | เหล็กชนิดใดที่รองรับชิ้นส่วน การอบชุบด้วยความร้อน และส่วนต่อประสานของเครื่องจักร |
| เส้นทางเหล็กเครื่องมือหรือซับใน | D2, SKD61, SKD11 ตามที่ระบุไว้สำหรับโครงสร้างทรงกรวยที่เลือก | การออกแบบลำกล้องเรียกร้องให้มีการก่อสร้างในท้องถิ่นหรือซับในที่แตกต่างกันหรือไม่? |
| โลหะผสมการทำงานของสกรู | Ni60, โคลโมโนอย 56, โคลโมโนอย 83 | พื้นผิวที่สะสมตัวใดที่เหมาะกับความสมดุลของการเสียดสีและการกัดกร่อน |
| โลหะผสมทำงานบาร์เรล | EJS01, EJS02, EJS03, EJS04 | ซับในรูใดที่เหมาะกับการเสียดสี การกัดกร่อน และอุณหภูมิ |
ข้อกำหนดวัสดุที่มีประโยชน์จะระบุชื่อทั้งสองระดับ ตัวอย่างเช่น ควรระบุเหล็กฐานที่ได้รับอนุมัติและการอบชุบด้วยความร้อน จากนั้นระบุพื้นผิวการทำงาน โซนที่มีการสะสมตัวหรือเป็นเส้น ชั้นที่ต้องการ และช่วงความแข็ง ภาพวาดควรแสดงตำแหน่งที่โซนป้องกันเริ่มต้นและหยุด
| การก่อสร้าง | EJS เผยแพร่เลเยอร์การทำงาน | เมื่อเข้าสู่การทบทวนแล้ว | ขีดจำกัดของทางลัด |
|---|---|---|---|
| สกรูหรือกระบอกไนไตรด์ | ตัวเรือนไนไตรด์ 0.4 ถึง 0.7 มม | หน้าที่ควบคุม PVC โดยมีการเสียดสีและการกัดกร่อนเพียงเล็กน้อย และชุดไนไตรด์ที่มีอยู่มีประวัติการสึกหรอที่น่าพอใจ | ฮาร์ดเคสแบบบางสามารถใช้ได้ในเครื่อง ความแข็งเพียงอย่างเดียวไม่แสดงรูปทรงที่ใช้งานได้ที่เหลืออยู่ |
| สกรู Bimetallic | ชั้นโลหะผสมเชื่อม PTA 1.0 ถึง 1.5 มม | ตรวจสอบเมื่อการโหลดแร่ การสึกหรอที่วัดได้ หรือการกัดกร่อน จำเป็นต้องมีชั้นการทำงานที่หนาขึ้น | โลหะผสมจะต้องตรงกับกลไกที่เกิดขึ้นจริง เกรดที่เน้นการสึกหรอไม่ใช่ตัวเลือกการกัดกร่อนที่ดีที่สุดโดยอัตโนมัติ |
| กระบอก Bimetallic | ซับในหล่อแบบแรงเหวี่ยง 2.0 ถึง 3.0 มม | ตรวจสอบพื้นผิวการสึกหรอแบบเปลี่ยนได้หนาขึ้นในรูกระบอกสูบภายใต้หน้าที่เรียกร้อง | สกรูและกระบอกยังคงต้องการความแข็ง รูปทรง และระยะห่างที่เข้ากันได้ |
ใช้ข้อมูลโลหะผสมเป็นหน้าจอ ไม่ใช่การจัดอันดับ
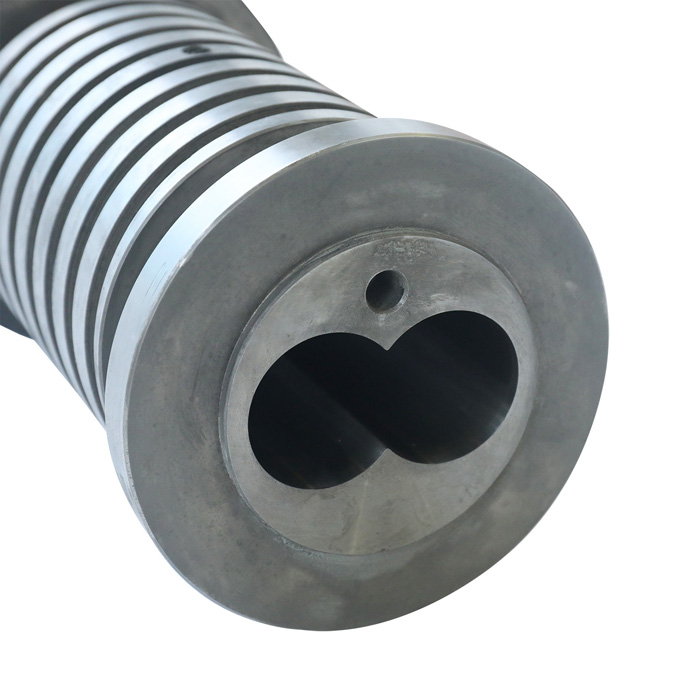
สำหรับสกรู คู่มือ EJS จะระบุ Ni60 ที่ HRC 56 ถึง 62, Colmonoy 56 ที่ HRC 53 ถึง 58 และ Colmonoy 83 ที่มีตลับลูกปืนทังสเตนคาร์ไบด์ที่ HRC 50 ถึง 55 สำหรับกระบอกปืน จะระบุ EJS01 ที่ HRC 58 ถึง 62, EJS02 ที่ HRC 50 ถึง 58, EJS03 ที่ HRC 55 ถึง 60 และตลับลูกปืนทังสเตนคาร์ไบด์ EJS04 ที่ HRC 55 ถึง 60
ไกด์เดียวกันจะวางตำแหน่ง EJS02 และ EJS03 ไปทางบริการที่มีการกัดกร่อน และ EJS04 ไปทางการเสียดสีสูง นอกจากนี้ยังระบุว่า Ni60 และ Colmonoy 56 เป็นตัวเลือกสกรูที่ทนต่อการกัดกร่อน ในขณะที่ Colmonoy 83 ให้ความทนทานต่อการเสียดสีได้ดีกว่า นี่เป็นขั้นตอนการคัดกรองขั้นแรก การเลือกที่เสร็จสิ้นแล้วควรพิจารณาถึงสูตร อุณหภูมิ รูปแบบการโจมตีที่ทราบ เหล็กฐาน และความเข้ากันได้ของพื้นผิวสกรูและกระบอก
ตัวเลข CaCO3 ที่สูงไม่ได้ควบคุมชุดค่าผสมที่ยากที่สุดโดยอัตโนมัติ หากชุดเก่าแสดงการโจมตีทางเคมี ความเสียหายของชุบ การสัมผัสเฉพาะที่ หรือการปนเปื้อนของฟีด คำตอบที่มีเพียงการเสียดสีเท่านั้นอาจพลาดสาเหตุได้
ป้ายท่อ โปรไฟล์ และแผงเป็นจุดเริ่มต้น
EJS มีเพจเฉพาะสำหรับท่อพีวีซี, โปรไฟล์พลาสติก, และแผงพลาสติกและกระดานกระบอกสกรูคู่ทรงกรวย หมวดหมู่เหล่านั้นช่วยกำหนดเส้นทางการสอบถาม แต่ชื่อหมวดหมู่ไม่เพียงพอที่จะจำลองสกรู
| แอปพลิเคชัน | ส่งพร้อมข้อมูลเครื่อง | เหตุใดจึงเปลี่ยนการตรวจสอบ |
|---|---|---|
| ท่อพีวีซี | ประเภทของท่อ เส้นผ่านศูนย์กลางและช่วงผนัง จำนวนชั้น ดายหรือหัว เอาท์พุตปกติ แรงดัน (หากมี) และสูตรผสม | กลุ่มผลิตภัณฑ์และความต้านทานของส่วนหัวช่วยกำหนดหน้าที่การลำเลียงและการสูบจ่ายที่มั่นคง |
| โปรไฟล์พีวีซี | หน้าตัดของโปรไฟล์ น้ำหนักต่อเมตร แม่พิมพ์ การตั้งค่าการสอบเทียบ เอาต์พุต ภาพถ่ายข้อบกพร่องที่พื้นผิว และการกำหนดสูตร | ปัญหาด้านคุณภาพพื้นผิวหรือขนาดอาจมาจากกระบวนการ แม่พิมพ์ การผสมสูตร หรือฮาร์ดแวร์ที่สึกหรอ บันทึกทำให้สาเหตุแคบลง |
| แผงพีวีซีหรือกระดาน | ความกว้างและความหนาของบอร์ด โครงสร้างแข็งหรือโฟม บรรจุภัณฑ์บรรจุและลับคม แม่พิมพ์ เอาท์พุต และแผนผังการสึกหรอในปัจจุบัน | EJS แสดงรายการหน้าที่ของแผง บอร์ด และแผง WPC แต่ผลิตภัณฑ์เหล่านี้อาจทำให้สกรูสัมผัสกับแร่ธาตุและฟีดรีไซเคิลที่แตกต่างกัน |
| เม็ดพีวีซี | สูตรผสมแบบแห้ง หัวอัดเม็ด ปริมาณงาน การจัดการการระบายอากาศ อุณหภูมิและแนวโน้มแรงบิด | เป้าหมายความต้านทานดาวน์สตรีมและเวลาที่อยู่อาศัยแตกต่างจากโปรไฟล์โดยตรงหรือการผลิตท่อ |
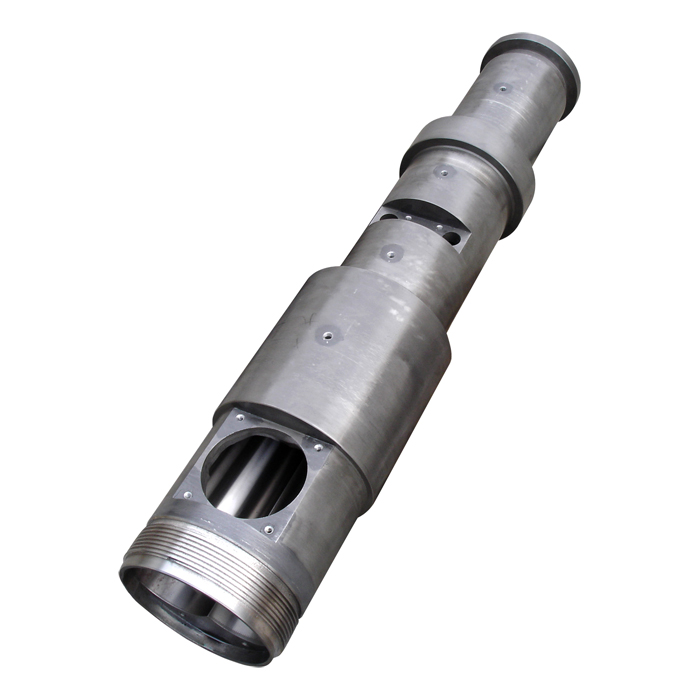
หากภาพวาดหายไป หน้าทรงกรวย EJS จะระบุว่าสามารถจัดเตรียมการวัดนอกสถานที่ได้หลังจากที่ถอดและทำความสะอาดชุดเก่าแล้ว เส้นทางการวัดยังต้องการข้อมูลระบุตัวตนของเครื่องจักรและประวัติชิ้นส่วน กระบอกปืนที่มีลักษณะคล้ายกันอาจแตกต่างกันที่หน้าแปลน ช่องป้อนอาหาร ตำแหน่งพอร์ต ระยะห่างจากศูนย์กลาง รูเทเปอร์ หรือการเชื่อมต่อด้วยปลายสกรู
อ่านชุดเก่าก่อนเลือกชุดใหม่
สกรูและกระบอกเก่าเป็นบันทึกกระบวนการทางกายภาพ ถ่ายรูปก่อนซ่อมแซมหรือกำจัด วัดที่สถานีตามแนวแกนที่ทำซ้ำได้ และทำเครื่องหมายทุกจุดบนแบบร่าง EJS อธิบายไว้ในนั้นคู่มืออายุการใช้งานสารตัวเติมที่มีฤทธิ์กัดกร่อน เคมีที่มีฤทธิ์กัดกร่อน การปนเปื้อน การจัดตำแหน่งที่ไม่ดี และสภาวะกระบวนการ ล้วนส่งผลให้อายุการใช้งานสั้นลง
| รูปแบบที่สังเกตได้ | คำถามที่จะถาม | หลักฐานในการส่ง |
|---|---|---|
| การขัดเงาในวงกว้างและการสูญเสียการบินทีละน้อย | ฟิลเลอร์ การลับคม หรือผลผลิตเพิ่มขึ้นหรือไม่? การสึกหรอกระจุกตัวอยู่ในโซนพลาสติกหรือโซนสูบจ่ายหรือไม่ | แผนผังการสึกหรอของแกน การแก้ไขสูตร เอาท์พุตและแนวโน้มแรงบิด |
| หลุม การโจมตีที่รุนแรง หรือพื้นที่เปลี่ยนสี | หน้าที่การกัดกร่อนนำหรือไม่? วัสดุ วัสดุกันโคลง การปิดระบบ หรือแนวทางปฏิบัติในการทำความสะอาดมีการเปลี่ยนแปลงหรือไม่ | ปิดภาพถ่ายก่อนการขัดเงา ข้อมูลความปลอดภัยของวัสดุที่เกี่ยวข้อง บันทึกอุณหภูมิและการปิดเครื่อง |
| การให้คะแนนด้านเดียวหรือหน้าสัมผัสโลหะ | สกรูซิงโครไนซ์และอยู่ตรงกลางหรือไม่? กระปุกเกียร์ ระบบส่งกำลัง หรือการวางแนวกระบอกสูบอยู่ภายในขีดจำกัดของเจ้าของเครื่องจักรหรือไม่ | ด้านสัมผัสที่ทำเครื่องหมายไว้ในแบบร่าง การค้นพบกระปุกเกียร์ รายงานการหมุนหนีศูนย์และการจัดตำแหน่ง |
| ความเสียหายใกล้กับช่องป้อนอาหาร | การปนเปื้อนที่เป็นโลหะหรือแข็งสามารถเข้ามาด้วยการบดซ้ำได้หรือไม่? การให้อาหารมีเสถียรภาพหรือไม่? | การคัดกรองและการควบคุมแม่เหล็ก ตัวอย่างสารปนเปื้อน ประวัติอัตราการป้อน และภาพถ่ายทางเข้า |
| การสูญเสียเอาต์พุตโดยไม่มีการสึกหรอที่วัดได้มาก | สูตร แม่พิมพ์ โปรไฟล์อุณหภูมิ หรือเป้าหมายการปฏิบัติงานเปลี่ยนแปลงหรือไม่ | บันทึกก่อนและหลังการผลิตและบันทึกการเปลี่ยนแปลงสูตรที่สมบูรณ์ |
อย่าวินิจฉัยจากสีหรือภาพถ่ายเพียงภาพเดียว จำเป็นต้องมีการทำความสะอาด การวัดค่า และประวัติกระบวนการ หลีกเลี่ยงการเปลี่ยนตารางวัสดุเป็นตัวคูณชีวิต อายุการใช้งานขึ้นอยู่กับความเร็วของรูปทรงและระยะหลบที่ใช้งานได้ในกระบวนการจริง
การเปลี่ยนแปลงสูตรควบคุมเช่นการเปลี่ยนแปลงฮาร์ดแวร์
ชุดสกรูอาจดูเหมือน "ล้มเหลวก่อนเวลา" เมื่อหน้าที่ของกระบวนการเปลี่ยนไปโดยไม่ได้บันทึกไว้ มอบหมายเลขการแก้ไขให้กับสูตรที่ได้รับอนุมัติแต่ละสูตร และเก็บไว้ในประวัติการผลิตเดียวกันกับหมายเลขซีเรียลของสกรูหรือวันที่ติดตั้ง
- ตรึงบรรทัดฐานบันทึกการแก้ไขสูตร เกรดวัตถุดิบ ผลผลิตปกติ ความเร็วสกรู แรงบิด อุณหภูมิถัง แรงดันที่หัว (หากมี) และคุณภาพผลิตภัณฑ์เมื่อสายการผลิตมีเสถียรภาพ
- บันทึกการเปลี่ยนแปลงทำเครื่องหมายการเพิ่มขึ้นของ CaCO3, เกรดตัวเติมใหม่, การเพิ่มการลับคม, การเปลี่ยนสารทำให้คงตัวหรือสารหล่อลื่น, เกรด PVC ใหม่, การเปลี่ยนแม่พิมพ์ หรือเป้าหมายผลผลิตที่สูงขึ้น
- ตรวจสอบการตอบสนองของกระบวนการเปรียบเทียบแรงบิด อุณหภูมิ ความดัน การระบายอากาศ เอาท์พุต และข้อบกพร่องกับค่าพื้นฐาน คงหน่วยและวิธีการสุ่มตัวอย่างไว้เหมือนเดิม
- ตรวจสอบตามระยะเวลาที่กำหนดใช้สถานีตรวจวัดเดียวกันบนสกรูและกระบอก การกวาดล้างเทรนด์แทนที่จะรอให้เอาท์พุตพัง
- กระตุ้นให้มีการตรวจสอบทางวิศวกรรมตรวจสอบรูปทรงและโครงสร้างเมื่อสูตรอาหารข้ามแถบการออกแบบ EJS กลไกการสึกหรอเปลี่ยนแปลง หรือกระบวนการไม่ทำงานภายในหน้าต่างที่พิสูจน์แล้วอีกต่อไป
เรกคอร์ดนี้จะสร้างลูปผลป้อนกลับที่มีประโยชน์สำหรับการแทนที่ครั้งถัดไป โดยแสดงให้เห็นว่าโครงสร้างที่เลือกได้ปรับปรุงรูปแบบการสึกหรอที่สังเกตได้หรือไม่ โดยไม่แสร้งว่าชั่วโมงการทำงานของโรงงานแห่งหนึ่งสามารถสัญญากับอีกโรงงานหนึ่งได้
สร้าง RFQ ที่พร้อมด้านวิศวกรรม
ใช้เป็นแบบฟอร์มการเตรียมการ ส่งแบบ แผ่นสูตร ข้อมูลผลิตภัณฑ์ และหลักฐานการสึกหรอ ผ่านช่องทางสอบถาม EJS ที่ได้รับอนุมัติ อย่าส่งรายละเอียดที่เป็นความลับผ่านการเชื่อมต่อแบบฟอร์มที่ไม่ได้รับอนุมัติ
คำถามที่พบบ่อย
การออกแบบสกรูคู่ทรงกรวย EJS สามารถจับ CaCO3 ได้ระดับใด
EJS เผยแพร่ Design A ในราคาต่ำกว่า 100, Design B ในราคา 100 ถึง 150, Design C ในราคา 150 ถึง 200 และ Design D ในราคามากกว่า 200 หน้าผลิตภัณฑ์ปัจจุบันไม่ได้ระบุหน่วยหรือพื้นฐานการกำหนดสูตร ส่งสูตรที่สมบูรณ์และระบุวิธีคำนวณปริมาณ CaCO3 ก่อนใช้ฉลากการออกแบบ
CaCO3 ที่สูงขึ้นต้องใช้สกรูและกระบอกโลหะคู่โดยอัตโนมัติหรือไม่
ไม่ ปริมาณแร่ที่สูงขึ้นทำให้การเสียดสีเป็นรายการตรวจสอบที่สำคัญ แต่การเลือกควรใช้รูปแบบการสึกหรอของชุดเก่า หลักฐานการกัดกร่อน ระยะเวลาของกระบวนการ การควบคุมการปนเปื้อน รูปทรง และระยะห่างที่ตรงกัน EJS แสดงรายการเส้นทางไนไตรด์และไบเมทัลลิก และวิศวกรรมควรเลือกระหว่างเส้นทางเหล่านั้นสำหรับหน้าที่ที่ได้รับการตรวจสอบ
โลหะผสม EJS ใดที่ผ่านการคัดกรองสำหรับหน้าที่ PVC ที่ทำให้เกิดการกัดกร่อน
ตัวนำทางวัสดุ EJS ในปัจจุบันวางตำแหน่งโลหะผสมของลำกล้อง EJS02 และ EJS03 ในด้านความต้านทานการกัดกร่อน และแสดงรายการ Ni60 และ Colmonoy 56 เป็นตัวเลือกสกรูที่ทนต่อการกัดกร่อน ตัวเลือกสุดท้ายยังคงต้องการสูตร อุณหภูมิ การโจมตีที่สังเกตได้ และความเข้ากันได้กับพื้นผิวการผสมพันธุ์
การออกแบบสกรูทรงกรวยแบบเดียวกันสามารถใช้กับผลิตภัณฑ์ท่อ PVC โปรไฟล์ และแผงได้หรือไม่
อย่าถือว่าทำได้ EJS จัดหาฮาร์ดแวร์สำหรับการใช้งานทั้งสามแบบ แต่ต้องตรวจสอบรูปทรงของผลิตภัณฑ์ แม่พิมพ์หรือส่วนหัว ผลลัพธ์ การกำหนดสูตร และหน้าที่การปฏิบัติงานต้องได้รับการตรวจสอบ ส่งแบบร่างที่มีอยู่และข้อมูลการผลิตที่มีเสถียรภาพสำหรับผลิตภัณฑ์ที่แน่นอน
กระบอกสกรูคู่ทรงกรวยไนไตรด์เพียงพอสำหรับ PVC หรือไม่
อาจเป็นตัวเลือกที่หน้าที่การเสียดสีและการกัดกร่อนที่ผ่านการตรวจสอบแล้วอยู่ในระดับปานกลาง และชุดไนไตรด์ที่มีอยู่มีประวัติการสึกหรอที่น่าพอใจ EJS เผยแพร่ความลึกของตัวเรือนไนไตรด์ที่ 0.4 ถึง 0.7 มม. รูปแบบการสึกหรอและการกำหนดสูตรที่วัดได้ควรตัดสินใจว่าจำเป็นต้องตรวจสอบชั้นการทำงานที่เป็นไบเมทัลลิกที่หนาขึ้นหรือไม่
การเปลี่ยนแปลงสูตรผสมใดควรกระตุ้นให้เกิดการตรวจสอบสกรูใหม่
ตรวจสอบฮาร์ดแวร์เมื่อ CaCO3 หรือแร่ธาตุอื่นเปลี่ยนแปลงอย่างมีนัยสำคัญ การบดกลับเพิ่มขึ้น การเปลี่ยนแปลงเกรดของเรซิน สารเพิ่มความคงตัวหรือแพ็คเกจสารหล่อลื่น การเปลี่ยนแปลงผลิตภัณฑ์หรือแม่พิมพ์ หรือผลผลิตเพิ่มขึ้นเกินกรอบการทำงานที่พิสูจน์แล้ว ตรวจสอบอีกครั้งหลังจากกลไกการสึกหรอใหม่ปรากฏขึ้น
ฉันควรส่งอะไรเพื่อขอใบเสนอราคากระบอกสกรูคู่ทรงกรวยทดแทน
ส่งผู้ผลิตและรุ่นของเครื่องอัดรีด, รหัสขนาดปัจจุบัน, การเขียนแบบมิติที่สมบูรณ์, สูตรเต็มรูปแบบพร้อมหน่วยและพื้นฐานการคำนวณ, ข้อมูลผลิตภัณฑ์และแม่พิมพ์, ผลลัพธ์เป้าหมาย, ความเร็วและแรงบิดจริง, บันทึกอุณหภูมิและความดัน, ช่วงการลับคม, วัสดุปัจจุบัน, ประวัติการติดตั้ง, แผนที่การสึกหรอที่วัดได้ และภาพถ่ายที่ชัดเจน
ตรวจสอบแหล่งที่มาสำหรับคำแนะนำนี้
- EJS Industry: กระบอกสกรูทรงกรวยคู่สำหรับแถบการออกแบบ เส้นทางวัสดุ การใช้งาน ระยะห่างที่ตรงกัน และบริการการวัด
- EJS Industry: เครื่องอัดรีดท่อพีวีซี กระบอกสกรูคู่.
- EJS Industry: กระบอกสกรูคู่ของเครื่องอัดรีดโปรไฟล์พลาสติก.
- EJS Industry: กระบอกสกรูคู่ของเครื่องอัดรีดแผงพลาสติก.
- อุตสาหกรรม EJS: รางกระบอกสกรูแบบไบเมทัลลิกและแบบไนไตรด์สำหรับความลึกของชั้นปัจจุบัน ช่วงความแข็งของโลหะผสม และหมายเหตุการเลือกวัสดุ
- อุตสาหกรรม EJS: อายุการใช้งานกระบอกสกรูของเครื่องอัดรีดสำหรับไดรเวอร์การสึกหรอและบริบทการตรวจสอบ
- EJS Industry: กระบอกสกรูคู่ทรงกรวย PDFสำหรับข้อมูลการก่อสร้าง การใช้งาน และชั้น มีการใช้หน้าเว็บปัจจุบันซึ่งสามารถอ่าน PDF และตารางผลิตภัณฑ์รุ่นเก่าได้แตกต่างกัน
- KraussMaffei: เครื่องอัดรีดสกรูคู่แบบหมุนทวนสำหรับบริบทแอปพลิเคชัน OEM ในปัจจุบัน
- KraussMaffei: กระดาษขาวอัดเป็นเม็ด PVCสำหรับส่วนประกอบแบบผสมแห้งและผลกระทบของรูปทรงของสกรูต่อเวลาการคงตัว แรงเสียดทาน และความเป็นเนื้อเดียวกัน