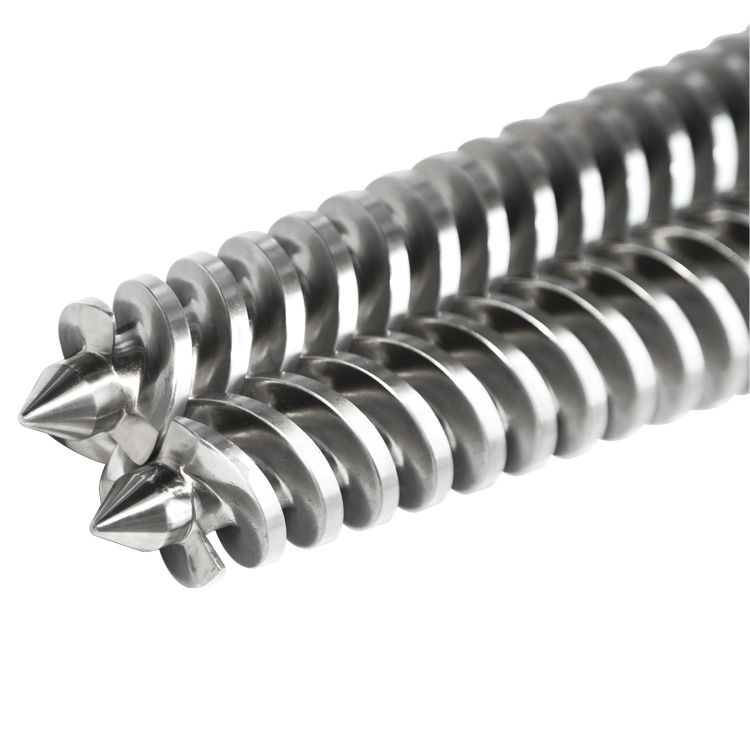
กระบอกสกรูคู่ทรงกรวยผสมผสานสกรูเรียวสองตัวที่เชื่อมต่อกันเข้ากับรูเรียวที่เข้ากัน เรขาคณิตระบุระบบ เรซิน สารตัวเติม โลหะผสม และความลึกของชั้นสึกหรอเป็นตัวกำหนดระยะเวลาในการคงรูปทรงนั้น

คำจำกัดความดังกล่าวฟังดูเรียบง่ายจนกระทั่งผู้ซื้อต้องเปลี่ยนชุดที่ติดตั้งไว้ ภาพถ่ายอาจเห็นเรียวแต่ซ่อนเส้นโค้งไว้ แผ่นป้ายชื่ออาจให้แบบจำลอง แต่ไม่ใช่การแก้ไขรูปวาด สกรูเก่าอาจรักษาการเชื่อมต่อของไดรฟ์ไว้ในขณะที่เส้นผ่านศูนย์กลางในการทำงานสึกหรอไปแล้ว การตรวจสอบการเปลี่ยนทดแทนจะต้องตัดสินใจว่าหลักฐานใดที่ยังคงอธิบายถึงชิ้นส่วนดั้งเดิม
กรวยอธิบายอะไร?
ทรงกรวยอธิบายเรขาคณิตของคู่การประมวลผล สกรูแต่ละตัวจะมีขนาดใหญ่ขึ้นไปทางปลายของไดรฟ์ และรูกระบอกสูบที่เข้าคู่กันสองตัวก็ทำเช่นเดียวกัน สิ่งนี้แตกต่างจากชุดสกรูคู่ขนานซึ่งมีเส้นผ่านศูนย์กลางระบุและระยะห่างของเพลาคงที่ตลอดทั้งส่วนการทำงาน
ความเรียวเปลี่ยนไปมากกว่ารูปทรงภายนอก เส้นผ่านศูนย์กลางการบิน เส้นผ่านศูนย์กลางของรูเจาะ ขอบเขตของรู และความสัมพันธ์แบบสกรูต่อสกรู ล้วนแตกต่างกันไปตามแกน การเขียนแบบทดแทนจึงต้องมีตำแหน่งตามแนวแกน เส้นผ่านศูนย์กลางที่เขียนโดยไม่มีระยะห่างจากหน้าอ้างอิงที่กำหนดไว้จะไม่สมบูรณ์
กรวยไม่ได้ระบุกระบวนการสากลกระบวนการเดียว กลุ่มผลิตภัณฑ์ทรงกรวยในปัจจุบันของ Milacron มุ่งเป้าไปที่ท่อ PVC และ CPVC และงานโปรไฟล์ KraussMaffei แสดงรายการเครื่องจักรทรงกรวยในกลุ่มผลิตภัณฑ์ PVC แบบหมุนทวน EJS ยังเผยแพร่หน้าฮาร์ดแวร์รูปกรวยสำหรับท่อพีวีซี, โปรไฟล์พลาสติกและแผงหรือบอร์ดอุปกรณ์. ป้ายการใช้งานดังกล่าวช่วยในการเริ่มการตรวจสอบ แต่ไม่ได้ระบุโปรไฟล์สกรูหรือข้อกำหนดเฉพาะของวัสดุในเครื่องจักรของคุณ
วิธีระบุฮาร์ดแวร์ทรงกรวยโดยไม่ต้องเดา
เริ่มต้นด้วยการสังเกตว่ารูปถ่ายหรือบันทึกที่มีอยู่สามารถรองรับได้ แยกข้อสังเกตแต่ละข้อออกจากข้อสรุป วิธีนี้จะช่วยป้องกันไม่ให้ป้ายการขาย รหัสรุ่น หรือคำอธิบายการซื้อเก่ากลายเป็นหลักฐานที่ชัดเจนกว่าที่เป็นอยู่
| หลักฐานที่คุณมี | รองรับอะไรได้บ้าง. | สิ่งที่ไม่สามารถชำระได้ |
|---|---|---|
| มุมมองด้านข้างแบบเต็มของสกรูทั้งสองตัว | ความเรียวที่มองเห็นได้ การจัดเรียงโดยรวม ความแตกต่างด้านซ้ายและขวาที่ชัดเจน | เส้นผ่านศูนย์กลางเดิมที่ยังไม่ได้สวม ขนาดกระบอกภายใน พอดีร่อง |
| รูปถ่ายของปลายสกรูทั้งสองข้าง | รูปแบบทิป รูปแบบปลายไดรฟ์ การวางแนวแบบสัมพันธ์ | รูปร่างของฟัน ความยาวหมั้น ความร่วมศูนย์หรือความคลาดเคลื่อน |
| ป้ายชื่อเครื่อง | ผู้ผลิต รุ่น หมายเลขซีเรียล และตระกูลขนาดในบางครั้ง | ไม่ว่าจะมีการปรับเปลี่ยนหน่วยกระบวนการหรือกระปุกเกียร์ในภายหลังหรือไม่ |
| ใบสั่งซื้อเก่า | คำศัพท์เฉพาะของซัพพลายเออร์ก่อนหน้าและคำอธิบายคำสั่งซื้อ | ไม่ว่าชิ้นส่วนที่จัดส่งจะตรงกับชิ้นส่วนที่ติดตั้งในปัจจุบันหรือไม่ |
| อนุมัติเครื่องจักรหรือการวาดชิ้นส่วน | เรขาคณิตอ้างอิง ขนาด ส่วนต่อประสาน และการแก้ไข | สภาพการสึกหรอในปัจจุบันหรือการเปลี่ยนแปลงสนามที่ไม่มีเอกสาร |
| ชิ้นส่วนที่ถอดออกมาทำความสะอาดแล้ว | ส่วนต่อประสานทางกายภาพ รูปแบบการสึกหรอที่มองเห็นได้ และคุณสมบัติการรอดชีวิตที่วัดได้ | ขนาดที่สึกหรอ ซ่อมแซม หรือการเสียรูปถูกลบไปแล้ว |
ถ่ายรูปคู่ก่อนแยกบันทึก
กำหนด ID ง่ายๆ เช่น Screw A และ Screw B ก่อนที่จะสร้างภาพระยะใกล้ ทำเครื่องหมายปลายไดรฟ์และปลายจำหน่ายในชุดรูปภาพ ระบุทิศทางการรับชมทุกครั้งที่คุณบันทึก "ซ้าย" "ขวา" "ตามเข็มนาฬิกา" หรือ "ทวนเข็มนาฬิกา" คำพูดเหล่านั้นคลุมเครือโดยไม่มีมุมมอง
ชุดภาพถ่ายที่มีประโยชน์ประกอบด้วยคู่ที่สมบูรณ์เข้าด้วยกัน การเชื่อมต่อแต่ละไดรฟ์ ปลายคายประจุแต่ละอัน ช่องป้อนอาหาร พอร์ตบาร์เรล การเชื่อมต่อเครื่องทำความร้อนหรือความเย็น หน้าแปลนระบาย และปลายติดตั้งกระปุกเกียร์ วางบัตรประจำตัวไว้ในกรอบพร้อมกับรุ่นเครื่องและการวางแนวภาพถ่าย ไม้บรรทัดในภาพถ่ายหนึ่งภาพจะมีมาตราส่วน แต่ไม่สามารถแทนที่การตรวจสอบขนาดที่สอบเทียบแล้วได้
เหตุใดสกรูและกระบอกจึงสร้างระบบที่เข้าคู่กัน
สกรูสองตัวไม่ทำงานเป็นเพลาแยกกัน เที่ยวบินของพวกเขาใช้พื้นที่ร่วมกันและเปลี่ยนแปลงภายในช่องเจาะเรียว ที่สถานีตามแนวแกนทุกจุด ความสัมพันธ์สี่ประการมีความสำคัญ: รูปทรงของสกรูแต่ละตัว ความสัมพันธ์ระหว่างสกรู ความสัมพันธ์ระหว่างสกรูแต่ละตัวและรูเจาะ และความสัมพันธ์ระหว่างหน่วยประมวลผลที่สมบูรณ์และกระปุกเกียร์

นี่คือเหตุผลที่ซัพพลายเออร์ควรตรวจสอบส่วนต่อประสานของสกรู กระบอก และตัวขับเคลื่อนร่วมกัน แม้ว่าผู้ซื้อวางแผนที่จะเปลี่ยนส่วนประกอบเพียงชิ้นเดียวก็ตาม การตรวจสอบไม่ได้หมายความว่าจะต้องเปลี่ยนส่วนประกอบทั้งหมดโดยอัตโนมัติ หมายความว่าการตัดสินใจขอบเขตควรคำนึงถึงส่วนที่ควบคุมความเหมาะสมและการมีปฏิสัมพันธ์ด้วย
บันทึกคู่กันเป็นคู่ รักษาอัตลักษณ์ A และ B ผ่านการวัด การตรวจสอบแบบร่าง การบรรจุ และการติดตั้ง หากภาพวาดที่มีอยู่ติดป้ายกำกับสกรูแตกต่างออกไป ให้คงป้ายกำกับของภาพวาดไว้และเพิ่มป้ายกำกับฟิลด์ของคุณเป็นข้อมูลอ้างอิงโยงแทนที่จะเปลี่ยนชื่อโดยไม่ต้องแจ้งให้ทราบ
EJS แสดงรายการวัสดุและการรักษาใดบ้าง
ปัจจุบันหน้ากระบอกสกรูทรงกรวยคู่ EJSแสดงรายการกลุ่มวัสดุแปดกลุ่มสำหรับผลิตภัณฑ์นี้: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 และ SKD11 นอกจากนี้ยังแสดงเส้นทางการก่อสร้างสามเส้นทาง: ไนไตรด์ทั้งตัว; โลหะผสมไบเมทัลลิกในส่วนการอัดขึ้นรูปตามด้วยไนไตรด์ทั้งตัว และซับใน SKD61 หรือ SKD11
รายการนั้นไม่ใช่เมนูเลือกโลหะ เหล็กฐานรับน้ำหนักและให้ตัวเครื่องที่สามารถแปรรูปได้ พื้นผิวการทำงานเกี่ยวข้องกับโพลีเมอร์ สารตัวเติม และผลพลอยได้จากการกัดกร่อน ดังนั้น การร้องขอวัสดุควรระบุทั้งสองส่วนของโครงสร้าง: เหล็กฐานบวกกับไนไตรดิ้ง การขัดผิวแข็ง หรือซับในเจาะ
| เส้นทางที่จดทะเบียนโดย EJS | สิ่งที่อยู่บนพื้นผิวการทำงาน | ข้อมูลที่จำเป็นก่อนการคัดเลือก |
|---|---|---|
| ไนไตรด์ทั้งตัว | ตัวเรือนไนไตรด์แบบกระจายในเหล็กที่เลือก | เรซิน สารตัวเติม การลับคม แพ็คเกจสารทำให้เสถียร อุณหภูมิกระบวนการ และประวัติการสึกหรอที่มีอยู่ |
| สกรู Bimetallic บวกกับไนไตรด์ | โลหะผสมเชื่อม PTA บนพื้นที่ทำงานของสกรู โดยมีไนไตรด์บนตัวเครื่องที่เหลือ | ไม่ว่าจะเป็นการเสียดสี การกัดกร่อน หรือทั้งสองอย่างล้วนทำให้เกิดความล้มเหลว |
| กระบอก Bimetallic | ซับโลหะผสมหล่อแบบแรงเหวี่ยงบนพื้นผิวเจาะ | เคมีผสม การโหลดฟิลเลอร์ รูปทรงของรูเจาะ และส่วนผนังที่มีอยู่ |
| ซับใน SKD61 หรือ SKD11 | ซับเหล็กเครื่องมือในลำกล้อง | การเขียนแบบ ผนังถัง วิธีประกอบ หน้าที่ของกระบวนการ และประวัติการซ่อมแซม |
ความลึกของชั้นสึกหรอเป็นส่วนหนึ่งของข้อกำหนด
EJS เผยแพร่ความลึกในการทำงานที่แตกต่างกันสำหรับการก่อสร้างไนไตรด์และไบเมทัลลิก ตัวเลขด้านล่างเป็นข้อมูลการก่อสร้าง ไม่ใช่การรับประกันอายุการใช้งาน โดยจะแสดงให้เห็นว่ามีวัสดุชุบแข็งหรือโลหะผสมอยู่มากน้อยเพียงใดก่อนที่เหล็กรองรับที่นิ่มกว่าจะเผยออกมา
| การก่อสร้าง | ชั้นทำงานของสกรู | ชั้นทำงานของบาร์เรล | การอ่านเชิงปฏิบัติ |
|---|---|---|---|
| ไนไตรด์ | ตัวเรือนแบบกระจาย 0.4-0.7 มม | ตัวเรือนแบบกระจาย 0.4-0.7 มม | เหมาะสำหรับงานทำความสะอาดและมีฤทธิ์กัดกร่อนน้อยลง เมื่อฟิลเลอร์ไม่ได้ตัดเปลือกไนไตรด์ออก |
| ไบเมทัลลิก | การเคลือบผิวแข็ง PTA 1.0-1.5 มม | ซับในหล่อแบบหมุนเหวี่ยง 2.0-3.0 มม | มีวัสดุสึกหรอมากขึ้นสำหรับฟีดที่มีฤทธิ์กัดกร่อน กัดกร่อน เติมหรือรีไซเคิล |
EJS สกรูอัลลอยด์เคลือบผิวแข็ง
คู่มือวัสดุ EJS ระบุว่าโลหะผสมของสกรูด้านล่างใช้กับสกรูคู่เดี่ยว ขนานคู่ และสกรูคู่ทรงกรวย ตัวเลขความแข็งไม่ได้จัดอันดับความต้านทานการเสียดสีด้วยตัวมันเอง Colmonoy 83 ประกอบด้วยทังสเตนคาร์ไบด์และมีระดับการป้องกันการสึกหรอสูงสุดของ EJS แม้ว่าความแข็งของเมทริกซ์จะต่ำกว่า Ni60 ก็ตาม
| สกรูอัลลอยด์ | องค์ประกอบที่เผยแพร่ | ป้องกันการสึกหรอ | ป้องกันการกัดกร่อน | ความแข็ง |
|---|---|---|---|---|
| Ni60 | พรรณี + Cr + เฟ + ศรี | ดีมาก | ยอดเยี่ยม | เหล็กแผ่นรีดร้อน 56-62 |
| โคลโมนอย 56 | พรรณี + Cr + ศรี + เฟ | ดีมาก | ยอดเยี่ยม | เหล็กแผ่นรีดร้อน 53-58 |
| โคลโมนอย 83 | พรรณี + WC + Cr + C | ยอดเยี่ยม | ยอดเยี่ยม | เหล็กแผ่นรีดร้อน 50-55 |
โลหะผสมการหล่อแบบถัง EJS
EJS ใช้ตระกูลโลหะผสมที่แยกจากกันสำหรับการเจาะลำกล้อง ประเด็นนี้ใน RFQ: การขอ "Colmonoy" โดยไม่บอกว่าสกรูหรือกระบอกผสมระบบการก่อสร้างสองระบบที่แตกต่างกัน คู่มือวัสดุ EJS ในปัจจุบันเผยแพร่ชั้นโลหะผสมแบบบาร์เรล 2.0-3.0 มม. และข้อมูลเกรดต่อไปนี้
| โลหะผสมบาร์เรล | องค์ประกอบที่เผยแพร่ | ป้องกันการสึกหรอ | ป้องกันการกัดกร่อน | ความแข็ง | สูงสุด อุณหภูมิ |
|---|---|---|---|---|---|
| EJS01 | เฟ + นิ + Cr + บี | ดีมาก | ดี | เหล็กแผ่นรีดร้อน 58-62 | 400 องศาเซลเซียส หรือต่ำกว่า |
| EJS02 | นิ + Cr + โค + บี | ดี | ดีมาก | เหล็กแผ่นรีดร้อน 50-58 | 450 องศาเซลเซียส หรือต่ำกว่า |
| EJS03 | Ni + Cr + Co + V + B | ดีมาก | ดีมาก | เหล็กแผ่นรีดร้อน 55-60 | 450 องศาเซลเซียส หรือต่ำกว่า |
| EJS04 | พรรณี + WC + Cr + B | ยอดเยี่ยม | ดีมาก | เหล็กแผ่นรีดร้อน 55-60 | 600 องศาเซลเซียส หรือต่ำกว่า |
สำหรับพีวีซี อย่าเลือกจากความแข็งเพียงอย่างเดียว แคลเซียมคาร์บอเนตจะเพิ่มภาระการเสียดสี ในขณะที่สารเคมีในการย่อยสลายพีวีซีสามารถเพิ่มการกัดกร่อนได้ EJS02 และ EJS03 มีระดับการกัดกร่อนที่แข็งแกร่งกว่า EJS04 มีระดับการสึกหรอสูงสุด ควรเลือกเกรดสกรูและบาร์เรลร่วมกันจากสูตรผสมจริง ปริมาณการบรรจุของตัวเติม และอุณหภูมิในกระบวนการ
กระบอกสกรูคู่ทรงกรวยมีอายุการใช้งานนานเท่าใด
EJS เผยแพร่การเปรียบเทียบชีวิต ของมันหน้าสกรูกระบอก Bimetallicระบุว่าการก่อสร้างโลหะคู่มีราคาสูงกว่าไนไตรด์ประมาณ 1.5 ถึง 2 เท่า และเพิ่มอายุการใช้งานประมาณ 2 ถึง 3 เท่า นั่นเป็นข้อมูลการจัดซื้อที่มีประโยชน์ แต่ไม่ใช่ผลลัพธ์ที่เป็นสากลสำหรับเครื่องอัดรีดทรงกรวยทุกเครื่อง
EJS รุ่นใหม่คู่มืออายุการใช้งานอธิบายขอบเขต บนเรซินที่สะอาดและยังไม่ได้เติม พื้นผิวทั้งสองจะไม่ถูกโจมตีอย่างรุนแรง ดังนั้นช่องว่างในชีวิตจึงอาจมีน้อย บนพีวีซีที่เติมแร่ การบดลับที่ปนเปื้อน หรือสารประกอบที่มีฤทธิ์กัดกร่อนหรือกัดกร่อนอื่นๆ ชั้นโลหะคู่ที่หนากว่าและเข้ากันอย่างถูกต้องจะมีวัสดุที่จะสูญเสียมากขึ้นก่อนที่เหล็กรองรับจะถูกสัมผัส ในหน้าที่นั้น การเปรียบเทียบที่เผยแพร่ 2 ถึง 3 ครั้งก็มีเหตุผลทางกายภาพอยู่เบื้องหลัง
| ตัวขับเคลื่อนชีวิต | เหตุใดจึงเปลี่ยนการสึกหรอ | สิ่งที่ผู้ซื้อควรบันทึก |
|---|---|---|
| สารประกอบ | ใยแก้ว แคลเซียมคาร์บอเนต แป้งโรยตัว และการบดที่ปนเปื้อนจะขัดพื้นผิวการทำงาน PVC ที่เสื่อมโทรมสามารถเพิ่มการโจมตีทางเคมีได้ | เรซิน, ประเภทตัวเติม, การโหลด, แพคเกจสารทำให้คงตัว และเปอร์เซ็นต์การลับคม |
| วัสดุผ่าน | Wear เป็นไปตามปริมาณงานและชั่วโมงการทำงาน ไม่ใช่ปฏิทิน | ชั่วโมงเครื่องจักร อัตราผลผลิต และวัสดุทั้งหมดที่ประมวลผล |
| ความลึกของชั้นและการจับคู่โลหะผสม | ชั้นที่หนาขึ้นจะช่วยได้ก็ต่อเมื่อโลหะผสมของมันจัดการกับการเสียดสีหรือการกัดกร่อนที่เกิดขึ้นจริงเท่านั้น | ใบรับรองเกรด ความลึกของชั้น ความแข็ง และวัสดุ |
| การจัดตำแหน่งและการกวาดล้าง | การสัมผัสด้านข้างจากการวางแนวที่ไม่ถูกต้องหรือการเว้นระยะห่างที่ไม่ถูกต้องสามารถทำลายโลหะผสมที่ดีได้ตั้งแต่เนิ่นๆ | ระยะห่างพื้นฐาน สภาพกระปุกเกียร์ และตำแหน่งการสึกหรอ |
| ระเบียบวินัยของกระบวนการ | การพลุ่งพล่านเรื้อรัง ความร้อนสูงเกิน การกรองที่ไม่ดี และวิธีทำความสะอาดที่สร้างความเสียหายจะเร่งการสูญเสีย | อุณหภูมิ ความดัน โหลดไดรฟ์ การฝึกเปลี่ยนหน้าจอ และประวัติข้อผิดพลาด |
เปลี่ยนอายุการใช้งานให้เป็นอัตราการสึกหรอ
วัดชุดใหม่ก่อนการติดตั้ง จากนั้นทำซ้ำการวัดเดียวกันที่สถานีตามแนวแกนคงที่ระหว่างการปิดระบบตามแผน ในแต่ละสถานี ให้คำนวณระยะห่างในแนวรัศมีโดย (เส้นผ่านศูนย์กลางภายในของรูเจาะถัง ลบด้วยเส้นผ่านศูนย์กลางภายนอกของสกรูหลุด) หารด้วย 2 ลบระยะห่างพื้นฐานออกจากระยะห่างปัจจุบัน หารด้วยชั่วโมงทำงานที่ผ่านไป แล้วคูณด้วย 1,000 ผลลัพธ์คือการสึกหรอเป็นมิลลิเมตรต่อ 1,000 ชั่วโมงการทำงานสำหรับสารประกอบนั้นบนเครื่องจักรนั้น
สำหรับสกรูทรงกรวย ให้บันทึกทุกการวัดด้วยสถานีแนวแกน เส้นผ่านศูนย์กลางเปลี่ยนแปลงไปตามเทเปอร์ ดังนั้นการอ่านค่าโดยไม่มีตำแหน่งจึงไม่สามารถเปรียบเทียบได้อย่างน่าเชื่อถือในการปิดระบบครั้งถัดไป ติดตามเอาท์พุต กระแสขับเคลื่อน อุณหภูมิหลอมเหลว และแรงดันส่วนหัวที่สภาวะอ้างอิงเดียวกัน ชุดอาจแสดงการลงโทษการผลิตก่อนที่การอ่านระยะห่างที่สะดวกเพียงครั้งเดียวจะดูน่าตกใจ
รหัสขนาดทรงกรวยบอกคุณได้อย่างไร
รหัสเช่น 65/132 โดยทั่วไปหมายถึงเส้นผ่านศูนย์กลางด้านหน้าเล็กกว่าและเส้นผ่านศูนย์กลางด้านหลังใหญ่กว่าในหน่วยมิลลิเมตร ตัวอย่างเช่น เอกสารของ Milacron ในปัจจุบัน จะติดป้ายข้อมูลสกรูทรงกรวยเป็นเส้นผ่านศูนย์กลางด้านหน้าและด้านหลัง EJS เผยแพร่รายการคู่ทั่วไปที่กว้างขึ้นหน้าหมวดหมู่กระบอกสกรูคู่ทรงกรวย.
รหัสนี้มีประโยชน์สำหรับการค้นหาตระกูลขนาด ไม่ใช่มาตรฐานการแลกเปลี่ยน ไม่ได้กำหนดความยาวของสกรู อัตราเรียว โปรไฟล์ตามแนวแกน ร่องฟันของไดรฟ์ ปลาย การหมุน พอร์ตของลำกล้อง รูปแบบหน้าแปลน การเชื่อมต่อควบคุมอุณหภูมิ หรือส่วนต่อประสานของกระปุกเกียร์ แม้แต่คู่ที่ระบุเดียวกันก็สามารถอยู่ในแพลตฟอร์มเครื่องจักรหรือการแก้ไขที่แตกต่างกันได้
หากคำถามหลักของคุณคือวิธีการอ่านรหัส 55/110, 65/132, 80/156 และที่เกี่ยวข้อง ให้จัดการเป็นการตรวจสอบรหัสขนาดแยกต่างหาก ในหน้านี้ จุดสำคัญคือโค้ดไม่สามารถสร้างเรขาคณิตที่ขาดหายไปขึ้นมาใหม่ได้
สร้างบันทึกอ้างอิงรูปกรวยจากข้อมูลเดียว
เลือกหน้าอ้างอิงที่มั่นคงหนึ่งหน้าและใช้สำหรับตำแหน่งตามแนวแกน ใบหน้าที่ติดตั้งกระบอกสูบด้านกระปุกเกียร์มักจะระบุได้ง่าย แต่แบบที่ได้รับการอนุมัติควรควบคุมโครงร่าง Datum สุดท้าย หลีกเลี่ยงการวัดต่อเนื่องกันเป็นช่วงสั้นๆ จากคุณลักษณะหนึ่งไปอีกคุณลักษณะหนึ่ง แต่ละลิงก์จะเพิ่มโอกาสในการเกิดข้อผิดพลาดสะสมอีกครั้ง
| กลุ่มบันทึก | จับอะไร. | เหตุใดจึงเปลี่ยนทดแทน |
|---|---|---|
| ข้อมูลประจำตัวของเครื่อง | ยี่ห้อ รุ่น หมายเลขประจำเครื่อง ไลน์เอาท์พุต แผ่นเกียร์ และประวัติการดัดแปลง | แยกตระกูลที่มีขนาดใกล้เคียงกันและเปิดเผยการเปลี่ยนแปลงฟิลด์ที่เป็นไปได้ |
| โครงการอ้างอิง | ชื่อหน้า Datum, ทิศทางตามแนวแกน, ทิศทางการดู, ป้ายสกรู A และสกรู B | เก็บทุกมิติและภาพถ่ายไว้ในระบบพิกัดเดียวกัน |
| การเชื่อมต่อไดรฟ์ | รูปแบบร่องฟันหรือข้อต่อ จำนวนฟัน เส้นผ่านศูนย์กลางหลักและรอง ความยาวหมั้น ไหล่ และลักษณะการยึด | ควบคุมว่าสกรูจะเชื่อมต่อกับไดรฟ์ที่มีอยู่หรือไม่ |
| ตัวสกรู | ความยาวโดยรวม ความยาวในการทำงาน เส้นผ่านศูนย์กลาง ณ สถานีที่กำหนด รายละเอียดเที่ยวบิน รูปแบบทิป และความถนัด | กำหนดขอบเขตการทำงานแบบเรียวและการโต้ตอบแบบจับคู่ |
| ตัวลำกล้อง | ความยาวโดยรวม รูปทรงของการเจาะ หน้ายึด ช่องป้อน ช่องระบายอากาศ และพอร์ตเซ็นเซอร์ | การควบคุมพอดีกับสกรูและส่วนที่เหลือของหน่วยกระบวนการ |
| การเชื่อมต่อยูทิลิตี้ | การจัดเรียงเครื่องทำความร้อน ช่องระบายความร้อนหรือข้อต่อ ตำแหน่งเซ็นเซอร์ และมาตรฐานเกลียว | ป้องกันไม่ให้กระบอกที่ประกอบเข้ากับกลไกจากการเชื่อมต่อสายที่ขาดหายไป |
| อินเตอร์เฟซการปลดปล่อย | เส้นผ่านศูนย์กลางของหน้าแปลน ไพล็อต รูปแบบโบลต์ หน้าซีล และรายละเอียดอะแดปเตอร์ | ควบคุมการเชื่อมต่อกับส่วนหัวหรือเครื่องมือดาวน์สตรีม |
| เงื่อนไขการให้บริการ | เรซินหรือส่วนผสมแห้ง สารตัวเติมและสารเติมแต่ง ผลิตภัณฑ์ อาการในการใช้งาน และตำแหน่งที่สึกหรอ | ให้บริบทสำหรับการทบทวนเรขาคณิตและการเลือกวัสดุ |
สร้างแผนที่สถานีแนวแกน
ตั้งชื่อสถานีสำคัญๆ บนภาพถ่ายหรือภาพร่างที่ทำเครื่องหมายไว้ บันทึกง่ายๆ อาจเรียกหน้าติดตั้งไดรฟ์สถานี 0 จากนั้นระบุช่องป้อน ช่องระบายอากาศ ส่วนรองรับกระบอก หน้าระบาย และปลายสกรูเป็นสถานีถัดไป ในแต่ละสถานี ให้บันทึกระยะทางจากสถานี 0 และคุณลักษณะที่กำลังวัด อย่าถือว่าผู้อ่านจะอนุมานได้ว่าหน้าของหน้าแปลนหรือพอร์ตใดที่คุณใช้
สำหรับสกรูทรงกรวย เส้นผ่านศูนย์กลางที่ไม่มีสถานีตามแนวแกนถือเป็นหลักฐานที่อ่อนแอเป็นพิเศษ ช่างเทคนิคสองคนสามารถวัดชิ้นส่วนเดียวกันได้อย่างแม่นยำในตำแหน่งที่ต่างกัน และรายงานค่าที่ต่างกัน การอ่านทั้งสองอาจถูกต้อง แต่ก็ไม่มีประโยชน์จนกว่าจะทราบตำแหน่งของมัน
ตัวอย่างที่สวมใส่สามารถเก็บรักษาไว้ได้และไม่สามารถเก็บรักษาไว้ได้
ตัวอย่างที่ถูกลบออกนั้นมีคุณค่าเนื่องจากจะรักษาอินเทอร์เฟซที่อาจขาดหายไปจากแค็ตตาล็อก อีกทั้งยังมีประวัติความเป็นมาของเครื่องด้วย การสึกหรอ การเคลือบผิวแข็งก่อนหน้านี้ การขัดเงา การกัดกร่อน ปลายโค้งงอ หรือร่องสลักที่ได้รับการซ่อมแซมอาจทำให้ตัวอย่างหลุดออกจากการออกแบบเดิมได้
| สภาพตัวอย่าง | ความเสี่ยงหากคัดลอกโดยตรง | หลักฐานมาเพิ่ม. |
|---|---|---|
| ตราสัญลักษณ์เที่ยวบินสึกอย่างเห็นได้ชัด | เส้นผ่านศูนย์กลางที่คัดลอกอาจทำให้เกิดการสึกหรอตามรูปทรงใหม่ | ภาพวาดต้นฉบับ โซนอ้างอิงที่ยังไม่ได้สวมใส่ การตรวจสอบถังที่ตรงกัน และแผนที่การสึกหรอ |
| มีสกรูเพียงตัวเดียวเท่านั้น | มือที่หายไป ความสัมพันธ์ของคู่ และการปฐมนิเทศยังคงไม่แน่นอน | รูปถ่ายของคู่ที่ติดตั้ง ข้อมูลกระปุกเกียร์ รูปวาดของสกรูตัวอื่น หรือบันทึกก่อนหน้า |
| บาร์เรลได้รับการซ่อมแซม | หน้าเจาะหรือหน้ายึดปัจจุบันอาจไม่ตรงกับการแก้ไขต้นฉบับ | บันทึกการซ่อม รายงานการตรวจสอบปัจจุบัน และการวัดส่วนต่อประสานฝั่งเครื่องจักร |
| ปลายของไดรฟ์มีความเสียหายจากการเป็นเฟรตหรือเส้นโค้ง | การเชื่อมต่อที่ได้รับการออกแบบทางวิศวกรรมย้อนกลับอาจทำให้ขนาดที่เสียหายซ้ำได้ | การตรวจสอบเพลากระปุกเกียร์หรือข้อต่อและข้อกำหนดเฉพาะของชิ้นส่วนผสมพันธุ์ที่ได้รับอนุมัติ |
| ปลายบิ่นหรือผิดรูป | ความยาวและรูปร่างของปลายไม่สามารถกู้คืนจากบริเวณนั้นได้อย่างน่าเชื่อถือ | การเขียนแบบก่อนหน้านี้ สกรูร่วม คุณลักษณะอ้างอิงที่ไม่เสียหาย หรือข้อมูลของผู้ผลิตเครื่องจักร |
ที่หน้ากระบอกสกรูทรงกรวยคู่ EJSระบุว่า EJS สามารถทำงานจากมิติที่เชื่อมต่อกัน และสามารถจัดเตรียมการวัดที่ไซต์งานได้ หลังจากทำความสะอาดชิ้นส่วนที่ถอดออกแล้วเมื่อไม่มีแบบร่าง ถือว่าการวัดเป็นโครงการฟื้นฟู ไม่ใช่สัญญาว่าจะคัดลอกทุกพื้นผิวที่สึกหรอ แบบร่างการผลิตที่เกิดขึ้นยังต้องมีการตรวจสอบและอนุมัติก่อนการผลิต
แยกพยานหลักฐานออกเป็น 3 ประเภท
- หลักฐานการออกแบบดั้งเดิม:แบบร่างที่ได้รับอนุมัติ เอกสารประกอบเครื่องจักร และบันทึกชิ้นส่วนที่ควบคุมการแก้ไข
- หลักฐานอินเทอร์เฟซปัจจุบัน:กล่องเกียร์ หน้ายึด พอร์ต อะแดปเตอร์ และชิ้นส่วนอื่นๆ ที่ต้องเปลี่ยนในตอนนี้
- หลักฐานสภาพ:สวมแผนที่ ภาพถ่าย อาการการทำงาน การซ่อมแซม และการวัดขนาดชุดที่ถอดออก
อย่ารวมสิ่งเหล่านี้เป็นสเปรดชีตเดียวที่ไม่มีป้ายกำกับ เส้นผ่านศูนย์กลางสึกหรอที่วัดได้ไม่ใช่เส้นผ่านศูนย์กลางระบุเดิม มิติแค็ตตาล็อกไม่ใช่ข้อพิสูจน์ว่าเครื่องที่แก้ไขยังคงมีอินเทอร์เฟซแค็ตตาล็อกอยู่
เตรียมสอบถามการเปลี่ยนทรงกรวย
ส่งข้อมูลให้เพียงพอเพื่อระบุแพลตฟอร์ม ทำความเข้าใจอินเทอร์เฟซที่มีอยู่ และแยกรูปทรงดั้งเดิมออกจากการสึกหรอในปัจจุบัน จากนั้น EJS จะสามารถยืนยันสิ่งที่สามารถอ้างอิงได้จากหลักฐานที่มีอยู่ และรายละเอียดใดบ้างที่ยังต้องมีการวัดผล
รายการตรวจสอบสิ่งที่แนบมาขั้นต่ำ
- ป้ายชื่อเครื่องจักรและกระปุกเกียร์
- ได้รับการอนุมัติการวาดภาพพร้อมการแก้ไข
- ภาพคู่สกรูเต็ม
- ภาพถ่ายท้ายไดรฟ์ทั้งคู่
- ทั้งรูปถ่ายปลายจำหน่าย
- ตำแหน่งป้อนและระบายอากาศของถัง
- ใบหน้าติดตั้งและจำหน่าย
- ร่างสถานีตามแนวแกนที่ทำเครื่องหมายไว้
- รายงานมิติพร้อมข้อมูล
- สวมแผนที่และประวัติการซ่อม
- คำอธิบายวัสดุและสารเติมแต่ง
- ขอบเขตเป้าหมายและปลายทางของชิ้นส่วน
คำถามที่พบบ่อย
ฉันจะรู้ได้อย่างไรว่าสกรูคู่ของฉันมีทรงกรวยหรือไม่
ดูระยะเวลาการทำงานทั้งหมด คู่ทรงกรวยมีเส้นผ่านศูนย์กลางเล็กกว่าไปทางปลายท่อระบายและมีเส้นผ่านศูนย์กลางใหญ่กว่าไปทางปลายชุดขับเคลื่อน โดยมีรูบาร์เรลทรงเรียวที่เข้ากัน ยืนยันการระบุรุ่นเครื่องจักร การวาด และมุมมองด้านท้าย เนื่องจากภาพถ่ายบางส่วนสามารถซ่อนความเรียวได้
เครื่องอัดรีดสกรูคู่ทรงกรวยทั้งหมดหมุนสวนทางหรือไม่
อย่าถือว่าการหมุนจากฉลากทรงกรวยเพียงอย่างเดียว ปัจจุบัน KraussMaffei แสดงรายการเครื่องจักรทรงกรวยในกลุ่มผลิตภัณฑ์ PVC แบบหมุนทวน ในขณะที่กลุ่มผลิตภัณฑ์ทรงกรวยของ Milacron ยังมุ่งเป้าไปที่การประมวลผล PVC และ CPVC อีกด้วย ตรวจสอบคู่มือเครื่องจักร ข้อมูลกระปุกเกียร์ และทิศทางการรับชมที่บันทึกไว้ก่อนระบุการหมุน
รหัส 65/132 เพียงพอที่จะสั่งเปลี่ยนหรือไม่
ไม่ โดยทั่วไปรหัสจะระบุเส้นผ่านศูนย์กลางของสกรูที่เล็กกว่าและใหญ่กว่า แต่ไม่ได้กำหนดความยาว ความเทเปอร์ การเชื่อมต่อระบบขับเคลื่อน โปรไฟล์การบิน การหมุน พอร์ตบาร์เรล หรือส่วนต่อประสานของเครื่องจักร ใช้เพื่อระบุตระกูลขนาด จากนั้นยืนยันรูปทรงที่ได้รับอนุมัติ
EJS แสดงรายการวัสดุใดบ้างสำหรับถังสกรูคู่ทรงกรวย
EJS แสดงรายการ 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 และ SKD11 สำหรับฮาร์ดแวร์ทรงกรวย เส้นทางพื้นผิวที่เผยแพร่ ได้แก่ ไนไตรด์ทั้งตัว โลหะผสมไบเมทัลลิกในส่วนการทำงานของสกรู ตามด้วยไนไตรด์ โลหะผสมบาร์เรลหล่อแบบหมุนเหวี่ยง และซับใน SKD61 หรือ SKD11
กระบอกสกรู bimetallic EJS มีอายุการใช้งานนานกว่ากระบอกไนไตรด์นานแค่ไหน
หน้า EJS Bimetallic Barrel Screw เผยแพร่การเปรียบเทียบทั่วไปประมาณ 2 ถึง 3 เท่าของอายุการใช้งานที่ประมาณ 1.5 ถึง 2 เท่าของต้นทุนไนไตรด์ อายุการใช้งานจริงของเครื่องอัดรีดทรงกรวยยังคงขึ้นอยู่กับสารประกอบ ปริมาณการบรรจุ ปริมาณงาน การจัดตำแหน่ง การควบคุมกระบวนการ และโลหะผสมที่เลือกนั้นตรงกับกลไกการสึกหรอหรือไม่
สามารถเปลี่ยนสกรูทรงกรวยตัวหนึ่งได้ด้วยตัวเองหรือไม่?
การตัดสินใจดังกล่าวจำเป็นต้องมีการตรวจสอบอินเทอร์เฟซของสกรู กระบอกปืน และไดรฟ์ร่วม ส่วนประกอบเดียวอาจเป็นขอบเขตที่ร้องขอ แต่ยังคงต้องตรวจสอบรูปวาดและสภาพของส่วนประกอบนั้นกับชิ้นส่วนที่จะใช้งาน
EJS สามารถสร้างกระบอกสกรูคู่ทรงกรวยโดยไม่ต้องเขียนแบบต้นฉบับได้หรือไม่
EJS ระบุว่าสามารถทำงานได้จากการเชื่อมต่อมิติต่างๆ และสามารถจัดเตรียมการสนับสนุนการวัดสำหรับชิ้นส่วนที่ถอดออกและทำความสะอาดแล้ว เมื่อไม่มีแบบร่าง สภาพตัวอย่าง ตำแหน่ง และบันทึกเครื่องจักรที่มีอยู่จะกำหนดว่าสิ่งใดที่สามารถสร้างใหม่ได้ แบบการผลิตยังคงต้องได้รับการอนุมัติ
เหตุใดการวัดเส้นผ่านศูนย์กลางจึงควรรวมตำแหน่งตามแนวแกนด้วย
เส้นผ่านศูนย์กลางของสกรูเปลี่ยนแปลงไปตามส่วนการทำงานทรงกรวย การวัดที่ถูกต้องสองครั้งที่ตำแหน่งต่างกันสามารถสร้างค่าที่ต่างกันได้ ผูกเส้นผ่านศูนย์กลางแต่ละเส้นเข้ากับสถานีอ้างอิงและแนวแกนที่กำหนดหนึ่งสถานี เพื่อให้ซัพพลายเออร์ทราบได้อย่างแน่ชัดว่าจะใช้ที่ใด