จำนวนฟันและเส้นผ่านศูนย์กลางเพลาสามารถทำให้การค้นหาแคบลงได้ ไม่สามารถระบุรูภายในของชิ้นส่วนทดแทน ความพอดีในการทำงาน ตำแหน่งแกน หรือความสัมพันธ์กับเพลาที่จับคู่ได้
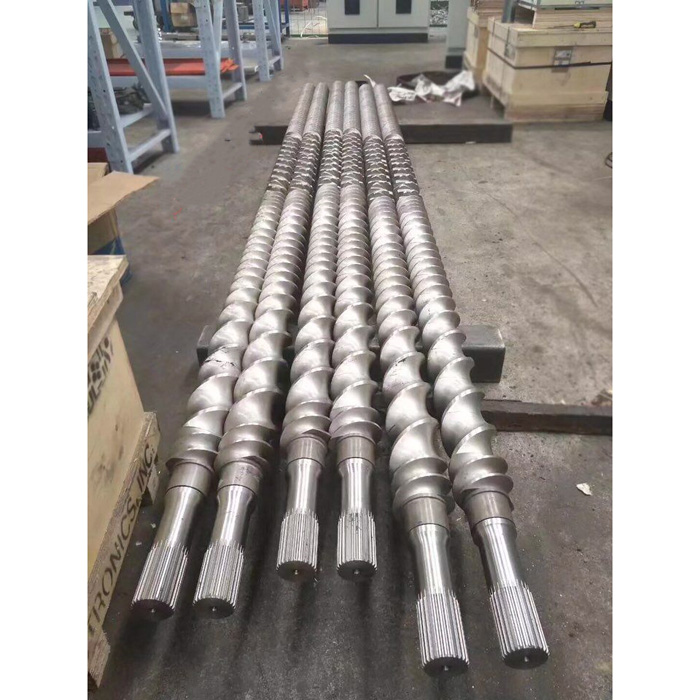
ปัจจุบัน EJS แสดงรายการองค์ประกอบการลำเลียง การผสม การนวด การเปลี่ยนผ่าน โปรไฟล์ Schubkanten การยืด Igel Camelback และสกรูแบบพุพอง ความหลากหลายนั้นอธิบายถึงสิ่งที่องค์ประกอบทำในด้านกระบวนการ รูคือสิ่งที่ทำให้องค์ประกอบอยู่ในระบบเพลาเฉพาะ EJS ขอให้ผู้ซื้อส่งแบบหรือตัวอย่างสำหรับใบเสนอราคาส่วนประกอบสกรู เนื่องจากรูปแบบภายนอกที่คล้ายกันสามารถซ่อนการเชื่อมต่อภายในที่แตกต่างกันได้
คู่มือนี้ปิดช่องว่างทั่วไประหว่างการบำรุงรักษาและการจัดซื้อ ทีมบำรุงรักษามองเห็นเพลาและองค์ประกอบต่างๆ ซัพพลายเออร์ต้องการคำจำกัดความที่มีการควบคุมของทุกพื้นผิวที่วางตำแหน่งองค์ประกอบหรือส่งโหลด ข้อมูลเหล่านั้นไม่ใช่ข้อมูลระดับเดียวกัน
เริ่มต้นด้วยการแยกอินเทอร์เฟซสี่ส่วนออก
คำว่าเส้นโค้งมักจะถูกนำมาใช้กับคุณสมบัติหลายอย่างในประโยคเดียว แยกชุดประกอบก่อนทำการวัดขนาด ซึ่งจะช่วยป้องกันไม่ให้มีการกำหนดการวัดที่ถูกต้องให้กับการเชื่อมต่อที่ไม่ถูกต้อง
| อินเทอร์เฟซ | มันเชื่อมโยงอะไร. | จะต้องควบคุมอะไรบ้าง | ข้อผิดพลาดในการบันทึกทั่วไป |
|---|---|---|---|
| คัปปลิ้งกระปุกเกียร์ | เกียร์เอาท์พุตไปที่เพลาสกรู | ประเภทการเชื่อมต่อ ความยาวในการเชื่อมต่อ การยึดแกน การวางแนว และรายละเอียดปลายเพลา | เรียกมันว่าองค์ประกอบ spline และส่งเฉพาะรูปถ่ายท้ายไดรฟ์ |
| โปรไฟล์ภายนอกของเพลา | ขันเพลาเข้ากับองค์ประกอบแบบโมดูลาร์ | รูปทรงโปรไฟล์ตามแนวสแต็กองค์ประกอบที่ใช้งานได้ การเปลี่ยนภาพ การนูน และการปรับสภาพตามตำแหน่งตามแนวแกน | สมมติว่าค่าที่อ่านได้ใกล้ถึงจุดสิ้นสุดหมายถึงเพลาเต็ม |
| องค์ประกอบเจาะภายใน | แต่ละองค์ประกอบไปที่เพลา | โปรไฟล์การผสมพันธุ์ ความกว้างขององค์ประกอบ สภาพของรู ตะกั่วเข้าและทิศทางการติดตั้ง | การวัดการบินภายนอกแต่ละเว้นการเจาะ |
| การยึดแกน | องค์ประกอบซ้อนกันจนถึงไหล่ ปลาย หรือตัวล็อค | ข้อมูลสแต็ก ส่วนที่ใช้งานได้ ฮาร์ดแวร์ส่วนท้าย และความยาวสแต็กที่ติดตั้ง | การรักษาร่องฟันที่ถูกต้องเพื่อพิสูจน์ว่าสแต็คที่สมบูรณ์จะประกอบเข้าด้วยกัน |
การมีเพศสัมพันธ์อาจใช้รูปทรงเรขาคณิตที่แตกต่างจากสแต็กองค์ประกอบ ก้านยังอาจรวมถึงรอยต่อกราวด์ ไหล่ ด้าย ส่วนนูน หรือส่วนเปลี่ยนผ่านอื่นๆ ที่ไม่ได้เป็นส่วนหนึ่งของร่อง ทำเครื่องหมายแต่ละจุดบนร่างตามยาวก่อนจัดทำแผ่นวัด
เหตุใดเส้นผ่านศูนย์กลางและจำนวนฟันจึงไม่ระบุร่องฟัน
เพลาสองอันสามารถมีจำนวนฟันเท่ากันและมีเส้นผ่านศูนย์กลางภายนอกที่วัดได้ใกล้เคียงกัน ในขณะที่รูปแบบฟัน มุมแรงกด ระยะพิทช์หรือโมดูลต่างกัน ระดับความพอดี ความหนาของฟัน รูปร่างของราก วิธีตั้งศูนย์กลาง การปรับเปลี่ยนลีด หรือรูปทรงที่เป็นกรรมสิทธิ์ Wear สามารถทำให้สองโปรไฟล์ที่แตกต่างกันแต่เดิมดูใกล้ชิดยิ่งขึ้น
| ข้อมูลที่ให้มา | มีประโยชน์สำหรับ | ยังไม่สามารถพิสูจน์ได้ |
|---|---|---|
| ผู้ผลิตเครื่องจักรและรุ่น | การค้นหาตระกูลเครื่องและชุดเอกสารที่เป็นไปได้ | การแก้ไขที่ติดตั้ง การปรับเปลี่ยนเพลา หรือการติดตั้งเพิ่มเติมก่อนหน้า |
| จำนวนฟัน | การกำจัดโปรไฟล์ที่มีการนับอื่น | รูปร่างของฟัน ระยะห่าง ความพอดี การจัดกึ่งกลาง หรือขนาด |
| เส้นผ่านศูนย์กลางคาลิปเปอร์ | การตรวจสอบหน้าจอแรกและมาตราส่วนคร่าวๆ | เส้นผ่านศูนย์กลางหลักที่กำหนด รูปทรงของราก หรือความพอดีในการใช้งาน |
| ภาพถ่ายระยะใกล้ | แสดงจำนวนฟัน ความเสียหายที่มองเห็นได้ เครื่องหมายการวางแนว และการเข้าถึงที่สามารถเข้าถึงได้ | การกำหนดมาตรฐาน ความคลาดเคลื่อน ความหนาของฟัน หรือรูปแบบการสัมผัส |
| องค์ประกอบหลวมหนึ่งรายการ | การแสดงโปรไฟล์ภายในและรูปแบบองค์ประกอบภายนอก | ไม่ว่าเจาะจะสึกหรอ ตำแหน่งที่เจาะ หรือแสดงถึงทุกองค์ประกอบหรือไม่ |
| "DIN 5480" โดยไม่มีคำบรรยายภาพแบบเต็ม | ชี้ไปที่ครอบครัวมาตรฐานที่เป็นไปได้ | ข้อกำหนดด้านขนาด ความพอดี ความทนทาน การดัดแปลง และการตรวจสอบสำหรับชิ้นส่วนนี้ |
ตัวอย่าง OEM ที่เผยแพร่แสดงให้เห็นว่าเหตุใดจึงไม่มีร่องฟันสกรูคู่แบบสากล Coperion บันทึกข้อมูลเกี่ยวกับร่องฟันแบบม้วนพร้อมเครื่องหมายการวางแนวบนระบบ ZSK หนึ่งระบบ และบันทึกจำนวนฟันที่แตกต่างกันสำหรับ ZSK 18 Leistritz อธิบายทั้งร่องฟันแบบหมุนวน DIN 5480 และร่องฟันแบบอสมมาตรที่ใช้ในการพัฒนาผลิตภัณฑ์ของบริษัทเอง ตัวอย่างเหล่านี้เป็นหลักฐานของการออกแบบเฉพาะเครื่องจักร ไม่ใช่กฎการถอดรหัสสำหรับเพลาที่ไม่รู้จัก
หากภาพวาดตั้งชื่อมาตรฐาน ให้คัดลอกคำบรรยายภาพทั้งหมดให้ตรงกันทุกประการ อย่าย่อให้เหลือตัวเลขมาตรฐาน หากไม่มีการกำหนดชื่อมาตรฐาน ให้บันทึกคุณลักษณะดังกล่าวเป็นโปรไฟล์ที่ไม่รู้จักจนกว่าการตรวจสอบที่ผ่านการรับรองจะกำหนดรูปทรง
จัดอันดับหลักฐานก่อนวิศวกรรมย้อนกลับ
ผู้ซื้อมักจะส่งทุกสิ่งที่พวกเขามีโดยไม่ได้บอกว่าสินค้าชิ้นใดที่เชื่อถือได้ นั่นทำให้เกิดความขัดแย้งที่ซ่อนอยู่ วางหลักฐานตามลำดับและสังเกตว่าเหตุใดจึงใช้แหล่งข้อมูลที่มีอันดับต่ำกว่า
| อันดับ | หลักฐาน | สิ่งที่สามารถสร้างได้ | คำถามควบคุม |
|---|---|---|---|
| 1 | เครื่องจักรหรือภาพวาดชิ้นส่วนที่ได้รับอนุมัติสำหรับการแก้ไขที่ติดตั้ง | เรขาคณิตที่กำหนด ความคลาดเคลื่อน ระบบ Datum บันทึกวัสดุ และข้อกำหนดในการตรวจสอบ | หมายเลขซีเรียลหรือบันทึกการแก้ไขตรงกับการแก้ไขรูปวาดนี้หรือไม่ |
| 2 | อะไหล่ที่ยังไม่ได้ใช้งานที่มีเอกสารกำกับเป็นที่ทราบกันว่าสามารถใส่ในเครื่องเดียวกันได้ | การอ้างอิงทางกายภาพสำหรับคุณลักษณะการระบุตำแหน่งทั้งแบบเจาะและที่อยู่ติดกัน | สามารถตรวจสอบหมายเลขชิ้นส่วนและแหล่งที่มาได้หรือไม่ |
| 3 | ตัวอย่างเพลาและองค์ประกอบที่ตรงกันพร้อมบันทึกตำแหน่งการติดตั้ง | ความสัมพันธ์การผสมพันธุ์ที่แท้จริง รูปแบบความเสียหาย และการมีส่วนร่วมที่มีอยู่ | พวกเขาถูกย้ายออกจากสถานีเดียวกันและเก็บไว้เป็นคู่หรือไม่? |
| 4 | ชิ้นส่วนที่ใช้แล้วโดยไม่มีการวาดแบบควบคุม | รูปทรงที่มีอยู่หลังการสึกหรอ การซ่อมแซม การกัดกร่อน และการเสียรูปจากการบริการ | พื้นผิวใดที่ยังคงเป็นข้อมูลอ้างอิงที่ยังไม่ได้สวมใส่? |
| 5 | ภาพถ่ายและการวัดด้วยตนเอง | เค้าโครง การระบุคุณลักษณะ ขนาดโดยประมาณ และสภาพที่มองเห็นได้ | มีการแสดงสเกล ทิศทางมุมมอง และวิธีการวัดหรือไม่ |
| 6 | รหัสเครื่อง รายการผู้ขาย หรือคำอธิบายด้วยวาจา | โอกาสในการค้นหา | หลักฐานทางกายภาพหรือภาพวาดใดที่ยืนยันได้ |
แหล่งที่มาที่มีอันดับต่ำกว่านั้นไม่ไร้ประโยชน์ มันมีแต่ความไม่แน่นอนมากขึ้นเท่านั้น ตัวอย่างเช่น องค์ประกอบที่สึกหรออาจเป็นเพียงตัวอย่างเดียวที่มีอยู่ การตอบสนองที่ถูกต้องคือการบันทึกการสึกหรอ เปรียบเทียบตำแหน่งตามแนวแกนมากกว่าหนึ่งตำแหน่ง ตรวจสอบเพลาผสมพันธุ์ และตกลงกันว่าโปรไฟล์ที่ระบุจะถูกสร้างขึ้นใหม่อย่างไร คำตอบที่ผิดคือการคัดลอกการอ่านที่ใหญ่ที่สุดและเล็กที่สุดลงในภาพวาดของส่วนใหม่โดยไม่ต้องอธิบายว่ามันหมายถึงอะไร

แก้ไขระบบพิกัดก่อนบันทึกมิติ
บันทึกสกรูคู่จะล้มเหลวเมื่อบุคคลหนึ่งมองจากกระปุกเกียร์และอีกมุมมองหนึ่งจากปลายปลดประจำการ "เพลาซ้าย" และ "ตามเข็มนาฬิกา" แล้วอธิบายส่วนหรือทิศทางต่างๆ วางคำชี้แจงพิกัดไว้ที่ด้านบนของภาพวาด เอกสารภาพถ่าย และรายงานการตรวจสอบทุกรายการ
คำชี้แจงพิกัดขั้นต่ำ
ดูทิศทาง ทิศทางการป้อน เพลา A / เพลา B ข้อมูลตามแนวแกน ศูนย์เชิงมุมโครงสร้างตัวอย่าง: "มองจากกระปุกเกียร์ไปทางคายประจุ เพลา A อยู่ด้านซ้ายของผู้สังเกต Axial Zero คือไหล่องค์ประกอบด้านกระปุกเกียร์ ศูนย์เชิงมุมคือเครื่องหมายอ้างอิงที่มีการประทับตราที่แสดงในรูปภาพ P-03" ใช้ระบบการตั้งชื่อที่มีอยู่ของผู้สร้างเครื่องจักรเมื่อพร้อมใช้งาน
ตำแหน่งเชิงมุมอาจมีความสำคัญแม้ว่าแต่ละองค์ประกอบจะเลื่อนไปที่เพลาก็ตาม ชุดสกรูคู่ยังคงต้องรักษาความสัมพันธ์ที่ต้องการระหว่างเพลา A และเพลา B และบางระบบใช้เครื่องหมายเพื่อควบคุมตำแหน่งเกลียวหรือข้อต่อ ตัวอย่างที่เผยแพร่ของ Coperion ใช้เครื่องหมายตำแหน่งศูนย์ที่ปลายเพลาทั้งสอง นั่นเป็นตัวอย่างเฉพาะของ OEM แต่แสดงให้เห็นคุณค่าของการบันทึกเครื่องหมายที่มีอยู่ก่อนที่จะนำออก
ถ่ายภาพปลายเพลาแต่ละอันให้ตรง จากนั้นเพิ่มมุมมองเฉียงที่แสดงให้เห็นไหล่และฟันซี่แรกที่สมบูรณ์ รวมสเกล ฉลากชิ้นส่วน และลูกศรสำหรับทิศทางการดูที่ประกาศไว้ ห้ามมิเรอร์ หมุน หรือแก้ไขภาพอัตโนมัติหลังจากติดป้ายกำกับแล้ว
สร้างบันทึกที่อธิบายโปรไฟล์การทำงาน
บันทึกที่สมบูรณ์จะแยกมิติข้อมูลประจำตัวออกจากมิติการยอมรับ คาลิปเปอร์อาจสนับสนุนการระบุตัวตน แต่จำเป็นต้องใช้วิธีการมาตรวิทยาที่ผ่านการรับรองเพื่อสร้างลักษณะฟัน ความพอดี หรือความทนทาน ภาพวาดควรระบุวิธีการหรือเกจที่ใช้สำหรับคุณลักษณะการยอมรับแต่ละอย่าง
| สนาม | ทำไมมันถึงสำคัญ | บันทึกอย่างไรให้ปลอดภัย |
|---|---|---|
| โปรไฟล์หรือการกำหนดมาตรฐาน | กำหนดตระกูลเรขาคณิตและพื้นฐานการตรวจสอบ | คัดลอกคำบรรยายภาพแบบเต็ม รวมถึงข้อมูลขนาดและความพอดี เขียนว่า "ไม่ทราบ" เมื่อไม่มีการบันทึก |
| จำนวนฟันหรือกลีบ | ให้การตรวจสอบตัวตนขั้นพื้นฐาน | นับคุณสมบัติการทำซ้ำที่สมบูรณ์และแนบรูปถ่ายท้ายมุมมองที่มีป้ายกำกับ |
| เรขาคณิตหลักและรอง | ค้นหาส่วนปลายและรากของโปรไฟล์การผสมพันธุ์ | ระบุว่าแต่ละค่าเป็นของเพลาภายนอกหรือรูภายในและตั้งชื่อวิธีการวัด |
| ความหนาของฟันหรือคำจำกัดความของช่องว่าง | ควบคุมความสัมพันธ์ในการทำงานระหว่างสีข้าง | ใช้การวัดหรือเกจที่ระบุของภาพวาด อย่าใช้แทนการอ่านค่าคาลิปเปอร์ที่ไม่เกี่ยวข้อง |
| รูปแบบโปรไฟล์และวิธีการจัดกึ่งกลาง | กำหนดตำแหน่งพื้นผิวใดที่ค้นหาและส่งโหลด | นำมาจากแบบควบคุมหรือการตรวจสอบโปรไฟล์ที่ผ่านการรับรอง |
| ความยาวหมั้นที่ใช้งานได้ | แสดงจำนวนโปรไฟล์เพลาที่ใช้ร่วมกันจริงกับรูองค์ประกอบ | วัดระหว่างจุดเริ่มต้นและจุดสิ้นสุดของการทำงาน ไม่รวมการลบมุม ส่วนนูน และพื้นที่ทางเข้าที่เสียหาย |
| ตะกั่ว ลบมุม และนูน | ส่งผลกระทบต่อการประกอบและป้องกันไม่ให้พื้นผิวที่ไม่สามารถใช้งานได้ถือเป็นส่วนเชื่อมต่อ | มิติข้อมูลแต่ละช่วงการเปลี่ยนภาพแยกจากโปรไฟล์การทำงาน |
| ตำแหน่งไหล่และแนวแกน | วางสแต็กองค์ประกอบที่สัมพันธ์กับเครื่อง | อ้างอิงข้อมูลแกนที่ประกาศไว้หนึ่งรายการและรักษาลำดับสแต็กไว้ |
| คุณสมบัติการเก็บรักษา | ควบคุมการยึดจับตามแนวแกนหรือการล็อคของปล่อง | บันทึกด้าย กุญแจ น็อต ปลอก หรือฮาร์ดแวร์อื่น ๆ จากแบบของตัวเอง |
| วัสดุและการบำบัดความร้อน | ส่งผลต่อความแข็งแกร่ง การตอบสนองการสึกหรอ และการตัดสินใจซ่อมแซม | ใช้เอกสารหรือการทดสอบที่ตรวจสอบย้อนกลับได้ ไม่ระบุเกรดจากสีหรือรูปลักษณ์ |
| สภาพตามตำแหน่ง | แยกรูปทรงที่ระบุออกจากความเสียหายจากการบริการในพื้นที่ | การอ่านแผนที่ไปยังสถานีตามแนวแกน ตำแหน่งเชิงมุม ลักษณะเพลา และหมายเลขภาพถ่าย |
บันทึกการอ่านแบบดิบและบทสรุปสุดท้าย หากมีการตรวจสอบคุณสมบัติที่ตำแหน่งเชิงมุมหลายตำแหน่ง ให้รักษาทุกตำแหน่งและทิศทางการวัดไว้ ค่าเฉลี่ยสามารถซ่อนสภาพการสัมผัสที่ผิดปกติ หลุดลอก หรือด้านเดียวที่อธิบายถึงความล้มเหลวได้
ปฏิบัติต่อตัวอย่างที่สวมใส่ไว้เป็นหลักฐาน ไม่ใช่เป็นขนาดหลัก
ร่องฟันที่ใช้แล้วบอกเล่าเรื่องราวการบริการ สีข้างขัดเงาโชว์การสัมผัส เศษที่มีสีแดงหรือสีเข้มอาจชี้ไปที่รอยขูดขีดหรือการกัดกร่อนได้ ขอบที่ม้วนและวัสดุที่ถูกแทนที่อาจทำให้การวัดฟันมีขนาดใหญ่ขึ้น ณ จุดหนึ่ง แม้ว่าด้านข้างของการทำงานจะสูญเสียวัสดุไปก็ตาม รากที่ร้าวจะเปลี่ยนการตัดสินใจในการเปลี่ยนโดยสิ้นเชิง
| สภาพที่สังเกตได้ | สิ่งที่ควรอนุรักษ์ | สิ่งที่ต้องตรวจสอบต่อไป |
|---|---|---|
| เงางามสดใสในด้านหนึ่ง | ตำแหน่งเชิงมุม เอกลักษณ์ของเพลา และตำแหน่งองค์ประกอบ | การวางแนวเพลาคู่ การกระจายหน้าสัมผัส และสภาพของรูเจาะ |
| โลหะที่ถูกแทนที่หรือขอบทางเข้าแบบม้วน | ตามรูปถ่ายก่อนแต่งหรือทำความสะอาด | ความเสียหายจากสารตะกั่ว ประวัติการประกอบ และโปรไฟล์ที่ไม่ได้สวมใส่ด้านหลังพื้นที่ที่เสียหาย |
| คราบสกปรกหรือรอยเปื้อนจากการกัดกร่อน | ภาพถ่ายสีและตำแหน่งสารตกค้าง | การเคลื่อนไหวสัมพัทธ์ สภาพความพอดี การปนเปื้อน และการสัมผัสความชื้น |
| การสึกหรอของรูเจาะในท้องถิ่นเป็นองค์ประกอบเดียว | รหัสองค์ประกอบ ความกว้าง ตำแหน่งกระบวนการ และองค์ประกอบใกล้เคียง | สภาพเพลาที่สถานีแนวแกนเดียวกัน |
| มีการสึกหรอซ้ำๆ ในหลายรู | สแต็กแผนที่และการวัดสำหรับแต่ละองค์ประกอบ | รูปแบบการสึกหรอทั้งเพลา การโหลด การจัดตำแหน่ง และสภาพการจับยึด |
| บ่งชี้ถึงรากหรือรอยแตกที่มองเห็นได้ | ตำแหน่ง ความยาว การวางแนว และรายงานการทดสอบแบบไม่ทำลาย หากมี | การจัดการทางวิศวกรรมก่อนนำกลับมาใช้ใหม่ ซ่อมแซม หรือบรรทุกต่อไป |
ทำความสะอาดหลังจากบันทึกสภาพตามที่พบเท่านั้น ใช้วิธีการทำความสะอาดที่ได้รับอนุมัติเพื่อให้กระบวนการไม่ทำให้ขอบโค้งมน ลบหลักฐาน หรือสร้างรอยขีดข่วนใหม่ จากนั้นตรวจสอบเพลาภายนอกและรูองค์ประกอบภายในที่สถานีแนวแกนเดียวกัน การวัดการเชื่อมต่อด้านใดด้านหนึ่งอาจวินิจฉัยสาเหตุของการหลวมผิดพลาดได้
เมื่อตัวอย่างเป็นเพียงหลักฐานที่มีอยู่ ให้ส่งองค์ประกอบมากกว่าหนึ่งรายการหากเป็นไปได้: หนึ่งรายการจากตำแหน่งที่มีปัญหาที่รายงาน และอีกรายการหนึ่งจากตำแหน่งที่เชื่อว่าสึกหรอน้อยกว่า ระบุว่าเหตุใดจึงเลือกตัวอย่างแต่ละตัวอย่าง ซัพพลายเออร์สามารถเปรียบเทียบสภาพ แทนที่จะถือว่าคุณลักษณะทุกอย่างในส่วนที่แย่ที่สุดเป็นเพียงการระบุเท่านั้น
ชิ้นส่วนที่เลื่อนไปไม่เหมาะกับแรงบิดโดยอัตโนมัติ
การประกอบที่พอดีจะตอบคำถามหนึ่งข้อ: ชิ้นส่วนผสมพันธุ์สามารถไปถึงตำแหน่งที่ต้องการภายใต้เงื่อนไขที่ระบุได้หรือไม่ ความจุแรงบิดตอบคำถามอื่น Leistritz ระบุถึงหน้าตัดของเพลา โลหะวิทยาของเพลา รูปทรงของร่องฟัน และการแข็งตัวของเพลาเป็นปัจจัยในการส่งกำลัง ประวัติที่ตีพิมพ์ของ Coperion ยังถือว่าการเชื่อมต่อระหว่างเพลากับองค์ประกอบเป็นศูนย์กลางของแรงบิดที่ถ่ายโอนได้
นี่คือเหตุผลว่าทำไมสไลด์ทดลองที่ประสบความสำเร็จจึงไม่สามารถตรวจสอบการออกแบบใหม่ การทดแทนวัสดุ หรือเพลาที่ซ่อมแซมแล้วได้ ไม่สร้างการสัมผัสด้านข้างภายใต้ภาระ ความแข็งแรงเมื่อยล้า สภาวะการรักษาความร้อน ความเค้นที่ราก การหนีบตามแนวแกน หรือความจุของคัปปลิ้งกระปุกเกียร์ การเขียนแบบทดแทนและการทบทวนทางวิศวกรรมจะต้องควบคุมรายการเหล่านั้น
| ตรวจสอบ | ถามมันก็ตอบ | ถามมันไม่ตอบ |
|---|---|---|
| ประกอบมือบนเพลาที่สะอาด | องค์ประกอบสามารถผ่านโปรไฟล์ที่ต้องการและไปถึงตำแหน่งได้หรือไม่ | อินเทอร์เฟซจะมีแรงบิดในการทำงานหรือไม่? |
| มาตรวัดการทำงาน | คุณลักษณะที่ได้รับการควบคุมตรงตามข้อกำหนดเกจหรือไม่ | วัสดุเพลาหรือการบำบัดความร้อนถูกต้องหรือไม่? |
| การตรวจสอบโปรไฟล์ | รูปทรงที่วัดได้ตรงกับภาพวาดหรือไม่ | รอยแตกร้าว ความเสียหายใต้ผิวดิน หรือภาระการบริการสามารถยอมรับได้หรือไม่? |
| หลักฐานวัสดุและความแข็ง | รายการที่ทดสอบตรงกับคุณสมบัติของวัสดุที่ระบุ ณ ตำแหน่งที่ทดสอบหรือไม่ | เพลาทั้งหมดปราศจากปัญหารูปทรงหรือความล้าหรือไม่? |
| การตรวจสอบแรงบิดทางวิศวกรรม | เส้นทางการรับน้ำหนักที่สมบูรณ์เป็นที่ยอมรับสำหรับการปฏิบัติหน้าที่ตามเอกสารหรือไม่ | ฝ่ายกระบวนการจะให้คุณภาพผลิตภัณฑ์ตามที่ต้องการหรือไม่ |
อย่าขอให้ซัพพลายเออร์เปลี่ยนทดแทนเพื่อยืนยันขีดจำกัดแรงบิดสากลจากภาพถ่าย ระบุหน้าที่ของเครื่องจักร ข้อกำหนดการวาดต้นฉบับ และขอบเขตของการเปลี่ยนแปลงใดๆ หากคำขอเป็นเพียงการสร้างองค์ประกอบที่มีอยู่แล้ว ให้พูดอย่างชัดเจนและระบุการวาดส่วนต่อประสานที่มีการควบคุม

ปิดคำจำกัดความก่อนการผลิต
วัตถุประสงค์ของการตรวจสอบคือการเปลี่ยนหลักฐานที่ไม่แน่นอนให้เป็นพื้นฐานการผลิตที่ตกลงกันไว้ ควรเกิดขึ้นก่อนที่จะคอมมิตวัตถุดิบหรือองค์ประกอบที่เสร็จสิ้นแล้วคาดว่าจะแก้ปัญหาอินเทอร์เฟซที่ยังไม่ได้รับการแก้ไข
- ปรับอัตลักษณ์.จับคู่ผู้ผลิตเครื่องจักร รุ่น หมายเลขซีเรียล ข้อมูลเฉพาะของกระปุกเกียร์ หมายเลขชิ้นส่วนเพลา หมายเลขชิ้นส่วน และประวัติการแก้ไข
- เลือกหลักฐานการควบคุมตั้งชื่อการแก้ไขแบบร่าง รายงานอะไหล่หรือวิศวกรรมย้อนกลับที่ได้รับอนุมัติซึ่งจะควบคุมการผลิต
- แก้ไขข้อขัดแย้งแสดงรายการความแตกต่างระหว่างภาพวาด ตัวอย่าง และการอ่านภาคสนาม อย่าเลือกค่าที่ง่ายที่สุดในการผลิตอย่างเงียบๆ
- เห็นด้วยกับข้อมูลและการวางแนวยืนยันเพลา A และเพลา B, ทิศทางการมอง, ศูนย์ตามแนวแกน, ศูนย์เชิงมุม และทิศทางการติดตั้ง
- เห็นด้วย ตรวจเลย..ระบุคุณลักษณะที่ต้องการรายงานมิติ การวัดโปรไฟล์ มาตรวัดการทำงาน หรือหลักฐานวัสดุ
- ตรวจสอบอินเทอร์เฟซที่ผลิตครั้งแรกใช้แบบร่างและแผนการตรวจสอบที่ตกลงกันไว้ เมื่อจำเป็นต้องมีการประกอบการทดลองทางกายภาพ ให้กำหนดสภาพที่สะอาด การอ้างอิงการผสมพันธุ์ และวิธีการยอมรับก่อนการทดลอง
- ตรึงการแก้ไขที่ได้รับอนุมัติแล้วส่งคืนบันทึกการวาดและการตรวจสอบขั้นสุดท้ายไปยังไฟล์การบำรุงรักษา เพื่อไม่ให้ลำดับถัดไปเริ่มต้นใหม่จากตัวอย่างที่สึกหรอซึ่งไม่ทราบชื่อ
ปัจจุบันของ EJSคู่มือการผลิตสกรูคู่แบบกำหนดเองสร้างความแตกต่างแบบเดียวกันสำหรับชิ้นส่วนทดแทนขนาดใหญ่: ตัวอย่างที่ใช้แล้วสามารถแสดงเค้าโครงและอินเทอร์เฟซได้ แต่พื้นผิวที่สึกหรอไม่ควรกลายเป็นรูปทรงที่กำหนดใหม่โดยอัตโนมัติ ที่คู่มือองค์ประกอบสกรูคู่จากนั้นสามารถใช้เพื่อบันทึกฟังก์ชันองค์ประกอบภายนอกและลำดับได้เมื่อควบคุมส่วนต่อประสานของช่องเจาะแล้ว
สร้างชุด RFQ ที่ผู้ผลิตสามารถดำเนินการได้
RFQ ที่มีประโยชน์ที่สั้นที่สุดไม่ใช่ RFQ ที่มีไฟล์น้อยที่สุด มันคือสิ่งที่แยกข้อเท็จจริงที่ยืนยัน เงื่อนไขที่วัดได้ และคำถามปลายเปิด ใช้ดัชนีเดียวเพื่อไม่ให้ภาพวาด ตัวอย่าง และภาพถ่ายผสมกับเครื่องอื่นได้
| ส่วน RFQ | เนื้อหาที่จำเป็น | สถานะที่จะประกาศ |
|---|---|---|
| ข้อมูลประจำตัวของเครื่อง | ผู้ผลิต รุ่น หมายเลขประจำเครื่อง ข้อมูลประจำตัวกระปุกเกียร์ และการดัดแปลงที่ติดตั้ง | ยืนยันจากป้ายชื่อหรือเอกสาร/รายงานเท่านั้น |
| ขอบเขตการทดแทน | เพลา รูส่วนประกอบ ส่วนประกอบเฉพาะ สแต็คที่สมบูรณ์ ข้อต่อหรือการตรวจสอบเท่านั้น | จำเป็น / ไม่บังคับ / อยู่ระหว่างตรวจทาน |
| ชุดวาดรูป | หมายเลขชิ้นส่วน การแก้ไข หน่วย ข้อมูล คำบรรยายภาพแบบ spline และรายละเอียดการเก็บรักษา | การควบคุม / อ้างอิงเท่านั้น / ล้าสมัย |
| ดัชนีตัวอย่าง | ID ตัวอย่าง, เพลา A หรือ B, ตำแหน่งตามแนวแกน, วันที่และสภาพการถอด | ไม่ได้ใช้ / ใช้แล้ว / ชำรุด / ซ่อมแซม / ไม่ทราบที่มา |
| ดัชนีภาพถ่าย | มุมมองสุดท้าย มุมมองโปรไฟล์ ภาพระยะใกล้ที่สร้างความเสียหาย สเกล ลูกศรมุมมอง และป้ายกำกับชิ้นส่วน | เท่าที่พบ/หลังทำความสะอาด/หลังซ่อม |
| รายงานการวัด | การอ่านข้อมูลดิบ สถานที่ วิธีการ เครื่องมือหรือมาตรวัด และสภาพแวดล้อมที่เกี่ยวข้อง | การระบุตัวตนเท่านั้น / การวัดการยอมรับ |
| บันทึกวัสดุ | รายงานเกรด การรักษาความร้อน ความแข็ง หรือการทดสอบที่ระบุเมื่อจำเป็น | มีเอกสาร / ทดสอบ / ไม่ทราบ |
| บริบทกระบวนการ | วัสดุที่แปรรูป หน้าที่การปฏิบัติงาน อาการที่สังเกตได้ และตำแหน่งความล้มเหลว | การปฏิบัติหน้าที่ตามปกติ / การเปลี่ยนแปลงหน้าที่ / การสอบสวนความล้มเหลว |
| คำถามเปิด | ข้อขัดแย้งที่ยังไม่ได้รับการแก้ไขหรือค่าการยอมรับหายไป | ต้องปิดก่อนเสนอราคา/ก่อนการผลิต/ก่อนจัดส่ง |
สำหรับใบเสนอราคาองค์ประกอบทดแทน ให้รวมฟังก์ชันองค์ประกอบ เส้นผ่านศูนย์กลางภายนอก ความกว้าง พิทช์หรือมุมของจาน ความถนัด วัสดุหรือข้อกำหนดด้านการรักษา ปริมาณ และลำดับการติดตั้ง ปัจจุบันของ EJSหน้าองค์ประกอบสกรูแสดงรายการตระกูลองค์ประกอบที่จัดหาและขอให้ลูกค้าจัดเตรียมภาพวาดหรือตัวอย่าง
ส่งหลักฐานเพลาและองค์ประกอบของคุณให้ EJS
อธิบายขอบเขตการเปลี่ยนด้านล่าง จากนั้นแนบภาพวาดควบคุม ดัชนีตัวอย่าง รูปถ่ายที่มีป้ายกำกับ และรายงานการวัดผลในหน้าสอบถามของ EJS ทำเครื่องหมายค่าใดๆ ที่มาจากตัวอย่างที่สึกหรอ
คำถามที่พบบ่อย
จำนวนฟันและเส้นผ่านศูนย์กลางเพลาเพียงพอที่จะสั่งซื้อส่วนประกอบสกรูหรือไม่
ไม่ ข้อมูลเหล่านี้เป็นข้อบ่งชี้ที่เป็นประโยชน์ แต่ไม่ได้กำหนดรูปร่างของฟัน ระยะพิทช์หรือโมดูล ความพอดี วิธีการจัดกึ่งกลาง ความหนาของฟัน ความยาวหมั้น ตำแหน่งตามแนวแกน หรือการวางแนว จัดหาแบบควบคุมหรือจัดเตรียมการวัดที่เหมาะสมของเพลาและรูผสมพันธุ์
ฉันสามารถระบุเส้นโค้ง DIN 5480 จากภาพถ่ายได้หรือไม่
ไม่ได้ ภาพถ่ายอาจแสดงรูปร่างและจำนวนฟันที่ไม่สอดคล้องกัน แต่ไม่สามารถกำหนดมาตรฐาน ขนาด ความพอดี ความทนทาน หรือการปรับเปลี่ยนได้อย่างสมบูรณ์ คัดลอกคำบรรยายภาพทั้งหมดจากแบบร่างหรือตรวจสอบโปรไฟล์ด้วยวิธีการตรวจสอบที่ตกลงกันไว้
ควรวัดเพลาและรูองค์ประกอบร่วมกันหรือไม่?
ใช่. พวกมันสร้างการเชื่อมต่อการทำงานหนึ่งเดียว ตรวจสอบเพลาภายนอกและรูภายในที่ตำแหน่งแกนเดียวกัน โดยที่ยังคงรักษาเพลา A หรือ B, ทิศทางการดู, รหัสองค์ประกอบ และสถานีติดตั้งที่ติดอยู่กับการอ่านทุกครั้ง
ชิ้นส่วนที่สึกหรอสามารถใช้เพื่อกำหนดร่องร่องฟันใหม่ได้หรือไม่
สามารถรองรับวิศวกรรมย้อนกลับได้ แต่ไม่ควรถือเป็นขนาดหลักโดยอัตโนมัติ บันทึกการขัดเงา การทำให้เป็นรอยโลหะ การแทนที่โลหะ การกัดกร่อน และการสึกหรอในท้องถิ่น เปรียบเทียบเพลาผสมพันธุ์และการอ้างอิงที่มีการสึกหรอน้อย และตกลงกันว่าจะสร้างรูปทรงระบุขึ้นใหม่ได้อย่างไร
ความยาวการมีส่วนร่วมของเส้นโค้งหมายถึงอะไร?
คือความยาวแกนซึ่งโปรไฟล์การผสมพันธุ์เชิงฟังก์ชันมีส่วนร่วมจริง ไม่รวมการลบมุม ลีดอิน การนูน ขอบทางเข้าที่เสียหาย และการเปลี่ยนที่ไม่ทำงานอื่นๆ เว้นแต่ภาพวาดควบคุมจะกำหนดไว้แตกต่างออกไป
เหตุใดเครื่องหมายตำแหน่งศูนย์หรือการวางแนวจึงมีความสำคัญ
ช่วยให้ทีมตรวจสอบและประกอบมีการอ้างอิงเชิงมุมเพียงครั้งเดียว ที่ช่วยรักษาความสัมพันธ์ระหว่างเพลาที่จับคู่ ตำแหน่งองค์ประกอบ และรายละเอียดข้อต่อ บันทึกเครื่องหมายจากทิศทางการรับชมที่ประกาศไว้ และปฏิบัติตามคำแนะนำการประกอบของผู้สร้างเครื่องจักร
ฉันควรส่ง EJS อย่างไรสำหรับใบเสนอราคาสไปน์สกรูคู่
ส่งการระบุเครื่องจักรและกระปุกเกียร์ ขอบเขตการเปลี่ยน แบบควบคุมและการแก้ไข การวางแนวเพลา A/B ลำดับองค์ประกอบ ตัวอย่างที่มีป้ายกำกับ รายงานการวัดผลดิบ ดัชนีภาพถ่าย ข้อกำหนดวัสดุ และทุกข้อขัดแย้งที่ยังไม่ได้รับการแก้ไข ทำเครื่องหมายให้ชัดเจนว่าขนาดใดมาจากชิ้นส่วนที่สึกหรอ
ตัวอย่าง OEM ในบทความนี้จะอธิบายว่าทำไมระบบร่องฟันจึงเป็นระบบเฉพาะของเครื่องจักร ไม่ใช่ข้อกำหนดเฉพาะของผลิตภัณฑ์ EJS และต้องไม่นำไปใช้กับเครื่องอัดรีดอื่นโดยไม่มีเอกสารควบคุม