- เริ่มต้นด้วยบันทึกข้อบกพร่องและการปฏิบัติงาน ไม่ใช่การเพิ่มผลผลิตที่สัญญาไว้
- แยกปัญหาการหลอมเหลว การผสม การป้อน และการสึกหรอทางกล
- ระบุเที่ยวบินหลักและเที่ยวบินสิ่งกีดขวางอย่างอิสระบนภาพวาด
- จับคู่ข้อเสนอกับถังที่ติดตั้ง ระบบป้อน และระยะเวลาการทำงานที่มีอยู่
- ยอมรับการเปลี่ยนทดแทนสำหรับการผลิตที่มีความเสถียรและตรงตามข้อกำหนดตลอดช่วงการปฏิบัติงานที่ตกลงกันไว้
วิธีที่สกรูธรรมดาและสกรูกั้นจัดการกับการหลอมละลาย
สกรูสามโซนทั่วไปมีส่วนป้อน การเปลี่ยน และการสูบจ่าย ในส่วนการเปลี่ยนผ่าน วัสดุที่เป็นของแข็งและการหลอมที่สะสมอยู่จะใช้ช่องทางหลักร่วมกัน สกรูกั้นจะเพิ่มชั้นรองที่แบ่งส่วนของส่วนที่หลอมละลายออกเป็นของแข็งและช่องหลอมละลาย ของเหลวจะไหลผ่านสิ่งกีดขวางที่ถูกตัดด้านล่างเข้าไปในช่องของเหลวที่หลอมละลายในขณะที่ของแข็งเคลื่อนตัวผ่านช่องทางของมันเองคำอธิบายสกรูกั้นของ Rauwendaalอธิบายการแยกนี้และการจัดเรียงช่องสัญญาณที่เปลี่ยนไปตามส่วนกั้น
ความแตกต่างดังกล่าวระบุถึงวิธีการออกแบบ ไม่ใช่การจัดอันดับประสิทธิภาพโดยอัตโนมัติ รูปทรงยังคงต้องเหมาะสมกับวัสดุที่เข้าสู่เครื่องจักรและความต้องการในการผลิต ที่การเปรียบเทียบการฝึกอบรมการอัดรีด SHSถือว่าการออกแบบสกรูเป็นการประนีประนอมระหว่างความสามารถในการทำให้เป็นพลาสติกและการประมวลผลที่อ่อนโยน และอธิบายทั้งสถาปัตยกรรมแบบธรรมดาและสถาปัตยกรรมแบบกั้น
หากสกรูปัจจุบันสร้างผลิตภัณฑ์ที่ยอมรับได้ตลอดช่วงการทำงานที่ต้องการ ให้บันทึกข้อมูลพื้นฐานนั้นก่อนที่จะเปลี่ยนสถาปัตยกรรม หากคุณภาพลดลงเฉพาะเมื่ออัตราที่ร้องขอเพิ่มขึ้น ให้บันทึกว่าการเสื่อมสภาพเริ่มต้นที่ใด และการอ่านค่ากระบวนการใดเปลี่ยนแปลงไปด้วย หลักฐานดังกล่าวทำให้การอภิปรายเกี่ยวกับการออกแบบมีประโยชน์ คำว่า “ผลผลิตสูง” ไม่ได้
ที่คู่มือผู้ซื้อกระบอกสกรูเครื่องอัดรีด EJSครอบคลุมข้อกำหนดและกระบวนการเปลี่ยนที่กว้างขึ้น การเปรียบเทียบนี้เกี่ยวข้องกับการออกแบบสกรูเดี่ยวแบบธรรมดาและแบบกั้น ไม่ใช่ตัวเลือกระหว่างเครื่องจักรแบบสกรูเดี่ยวและสกรูคู่
อ่านระยะห่างของสิ่งกีดขวางแยกจากระยะห่างของเที่ยวบินหลัก
สองมิติต้องมีชื่อแยกกัน ระยะห่างระหว่างเที่ยวบินหลักคือช่องว่างระหว่างเส้นผ่านศูนย์กลางภายนอกของเที่ยวบินหลักกับรูกระบอกสูบ ระยะห่างระหว่างสิ่งกีดขวางคือช่องว่างเหนือเที่ยวบินรอง ในการจัดวางสิ่งกีดขวางอันเดอร์คัทโดยทั่วไป ขั้นที่สองจะมีเส้นผ่านศูนย์กลางภายนอกที่เล็กกว่า ทำให้เกิดทางผ่านที่หลอมละลาย คุณลักษณะเหล่านี้เป็นคุณลักษณะที่แตกต่างกัน และควรมีคำบรรยายภาพที่แตกต่างกัน
สำหรับการเปรียบเทียบมิติที่มีศูนย์กลาง ระยะห่างในแนวรัศมีคือ:
ระยะห่างจากแนวรัศมี = (เส้นผ่านศูนย์กลางรูลำกล้อง − เส้นผ่านศูนย์กลางการบินที่เกี่ยวข้อง) / 2
การคำนวณนี้จะอธิบายความสัมพันธ์ที่ระบุระหว่างเส้นผ่านศูนย์กลาง มันไม่ได้สร้างช่องว่างในพื้นที่ที่เล็กที่สุดในชุดประกอบที่ผิดปกติ เสียหาย หรือไม่ตรงแนว หรือช่องว่างในการทำงานที่อุณหภูมิการประมวลผล
ตัวอย่างเชิงมิติ ไม่ใช่คำแนะนำในการตัดเฉือน
สมมติว่ากระบอกสูบมีขนาด 90.10 มม. เส้นผ่านศูนย์กลางการบินหลัก 90.00 มม. และเส้นผ่านศูนย์กลางการบินของแผงกั้น 89.30 มม. ณ ตำแหน่งที่จะเปรียบเทียบ ระยะห่างจากรัศมีการบินหลักที่ได้คือ 0.05 มม. ระยะห่างจากรัศมีของสิ่งกีดขวางคือ 0.40 มม. ค่าที่สันนิษฐานเหล่านั้นอธิบายเลขคณิตและไม่ได้ระบุพิกัดความเผื่อสำหรับผลิตภัณฑ์ EJS
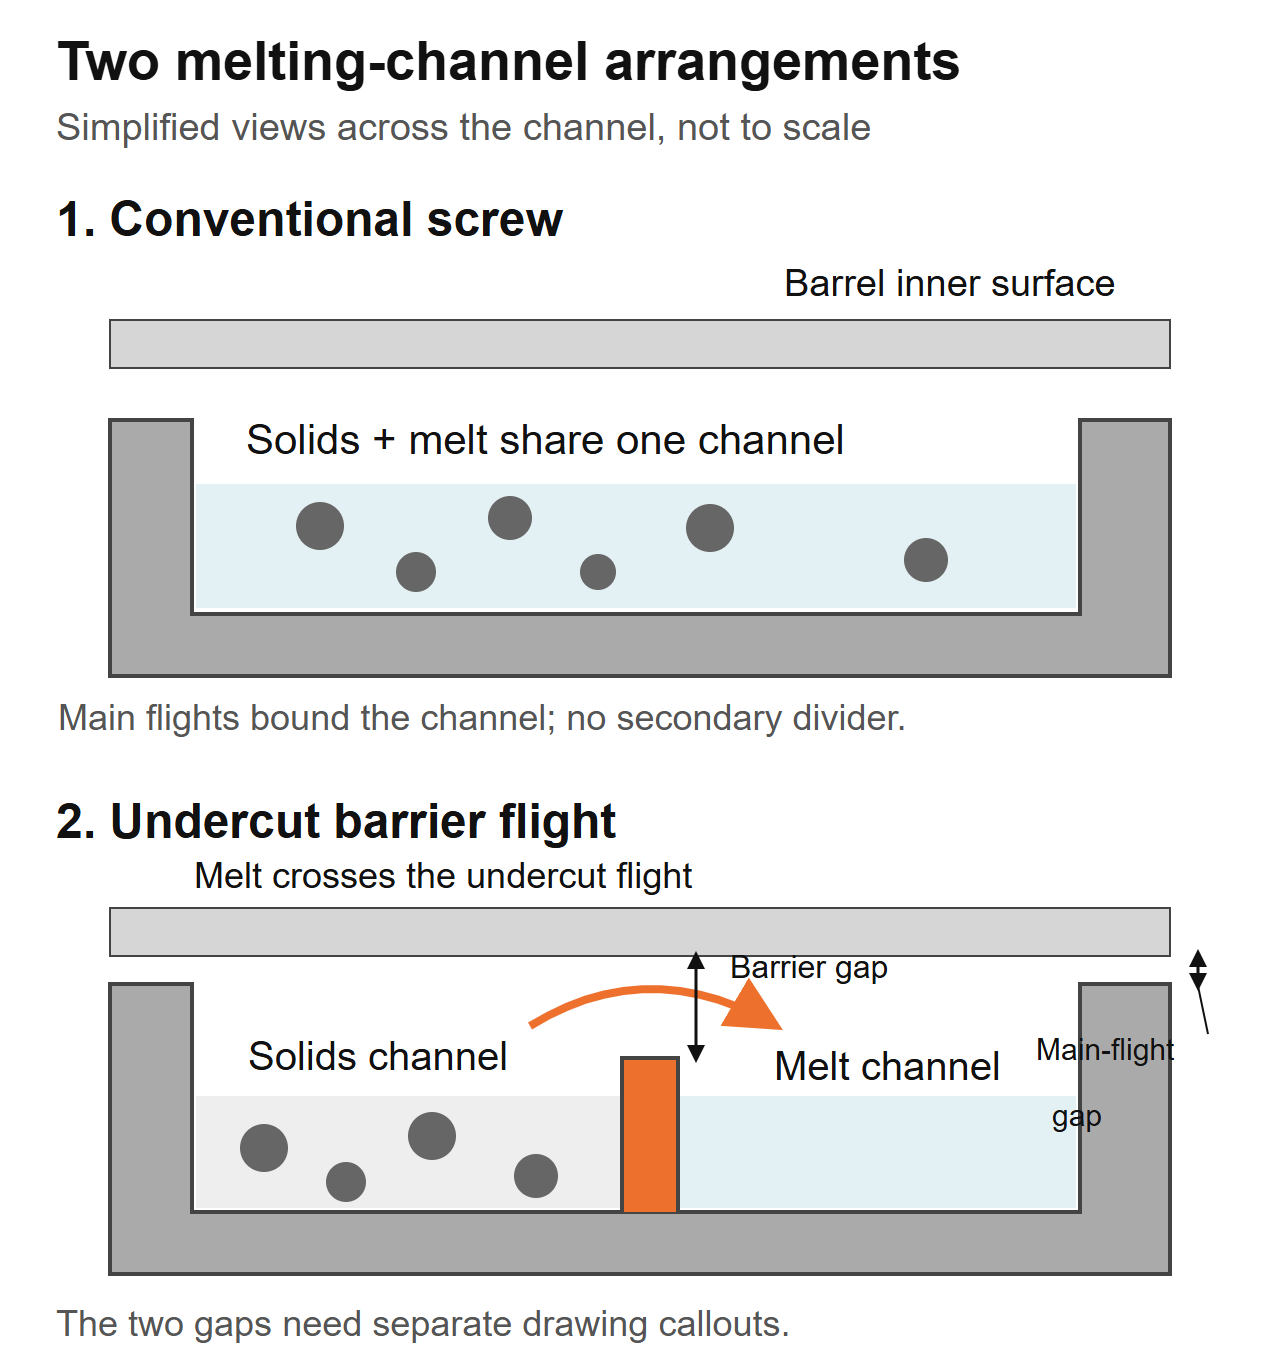 มุมมองข้ามช่องทางที่ง่ายขึ้น ไม่ใช่ส่วนการผลิต ทางเดินข้ามสิ่งกีดขวางและระยะห่างระหว่างเที่ยวบินหลักเป็นลักษณะการวาดภาพที่แยกจากกัน ไม่มีการระบุมิติข้อมูลในแผนภาพนี้
คำพูดที่ระบุเฉพาะ "การกวาดล้างเที่ยวบิน" นั้นไม่ชัดเจนสำหรับเรขาคณิตนี้ สอบถามเที่ยวบินใด ตำแหน่งแกนใด และค่าเป็นรัศมีหรือเส้นผ่านศูนย์กลาง นอกจากนี้ ยังแยกแยะขนาดชิ้นส่วนใหม่ที่กำหนดจากการอ่านค่าการสึกหรอในปัจจุบันด้วย อย่าวัดผลเที่ยวบินหนึ่งและถือว่าเที่ยวบินนั้นอธิบายอีกเที่ยวบินหนึ่ง
ผู้ออกแบบจะต้องระบุช่องว่างในการทำงานสำหรับเรซินและเครื่องจักรจริง ทางเดินกั้นที่เล็กกว่าไม่ได้ดีกว่าโดยอัตโนมัติ และทางเดินที่ใหญ่กว่าก็ไม่ได้ปลอดภัยกว่าโดยอัตโนมัติ เก็บรูปทรงที่ได้รับการอนุมัติและวิธีการตรวจสอบไว้ด้วยกัน แทนที่จะใช้ตัวเลขจากเครื่องอัดรีดอื่น
ส่วนกั้นและส่วนผสมช่วยแก้ปัญหาที่แตกต่างกัน
การหลอมและการผสมควรได้รับการตรวจสอบแยกต่างหาก ส่วนกั้นจะจัดการการเปลี่ยนจากของแข็งไปเป็นหลอมละลาย เครื่องผสมแบบดาวน์สตรีมทำงานบนความสม่ำเสมอของการหลอมหรือการกระจายตัวตามรูปทรงของมัน สกรูสามารถมีได้ทั้งสองอย่าง ดังนั้น "สกรูกั้นหรือสกรูผสม" จึงมักเป็นตัวเลือกที่ไม่สมบูรณ์
เราเวนดาลคำอธิบายสกรูกั้น CRDอภิปรายอย่างชัดเจนถึงการเพิ่มมิกเซอร์ดาวน์สตรีม เนื่องจากส่วนกั้นเพียงอย่างเดียวไม่ได้จัดให้มีการผสมแบบกระจายที่จำเป็น นั่นคือเหตุผลในการระบุแต่ละฟังก์ชัน ไม่ใช่เพื่อถือว่า EJS ใช้การออกแบบที่เป็นกรรมสิทธิ์นั้น
ที่คู่มือส่วนการผสม EJSแยกแยะองค์ประกอบ Maddock, Pineapple และ Saxton ใช้เพื่อหารือเกี่ยวกับการดำเนินการผสมที่ต้องการหลังจากระบุข้อบกพร่องแล้ว ชื่อมิกเซอร์ที่คุ้นเคยยังคงต้องมีรูปวาดและบริบทการทำงาน
หลีกเลี่ยงการกำหนดสกรูใหม่จากรูปลักษณ์ภายนอกเพียงอย่างเดียว “เจล” และ “ฟิชอาย” เป็นคำอธิบายผลิตภัณฑ์ ไม่ใช่สาเหตุที่ได้รับการยืนยัน อนุภาคแปลกปลอมหรือวัสดุที่สลายตัวไม่ควรถือเป็นการหลอมละลายธรรมดาซึ่งจำเป็นต้องเอาส่วนการหลอมใหม่ออก
ขอข้อเสนอเพื่อระบุส่วนการหลอมละลายและส่วนการผสมแยกกัน รวมถึงตำแหน่งและฟังก์ชันที่ต้องการ หากทั้งสองมีการเปลี่ยนแปลง การทดลองการผลิตจะประเมินสกรูทั้งหมด ไม่สามารถแยกประโยชน์ของการบินของสิ่งกีดขวางออกจากประโยชน์ของเครื่องผสมได้หากไม่มีการเปรียบเทียบที่เหมาะสม
กำหนดว่าเส้นนั้นจำกัดการหลอมละลายจริงหรือไม่
เริ่มต้นด้วยการตั้งค่าที่ได้รับอนุมัติในปัจจุบันและการดำเนินการอ้างอิงที่เสถียร ใช้เกรดเรซิน ขั้นตอนการเตรียม การผสม แม่พิมพ์ และการจัดเรียงตะแกรงเดียวกันสำหรับการเปรียบเทียบ Identify which product check limits the operating rate: visible defects, dimensional variation, melt temperature, drive load or a downstream requirement.
ภายในคู่มือการใช้งานและขีดจำกัดความปลอดภัยของซัพพลายเออร์เครื่องจักร ให้บันทึกกระบวนการที่จุดการผลิตที่ตกลงกันไว้ อย่าเพิ่มความเร็วเพียงเพื่อกระตุ้นให้เกิดความล้มเหลว รวบรวมเอาต์พุตตามกำหนดเวลา อุณหภูมิหลอมละลายจริง ความดัน ความเร็วของสกรู โหลดไดรฟ์ และผลลัพธ์ด้านคุณภาพผลิตภัณฑ์ในช่วงเวลาการสุ่มตัวอย่างเดียวกัน
กำหนดปัญหาตามเงื่อนไขที่ผู้ออกแบบสามารถใช้ได้
“Unmelt ปรากฏขึ้นเมื่อเราใช้งานเกรดนี้ที่จุดปฏิบัติการ” เป็นข้อความเริ่มต้นที่มีประโยชน์หากตัวอย่างและบันทึกรองรับ “เราต้องการผลผลิตเพิ่มขึ้น 30%” เป็นเป้าหมาย ไม่ใช่คำอธิบายว่าอะไรขัดขวางไม่ให้ผลผลิตนั้นในปัจจุบัน เก็บเป้าหมายและข้อจำกัดที่ได้รับการวินิจฉัยไว้ในฟิลด์ที่แยกจากกัน
ข้อแลกเปลี่ยนมีจริง กการศึกษาการปรับให้เหมาะสมที่สุดในปี 2023 โดย Gaspar-Cunha และเพื่อนร่วมงานเปรียบเทียบการออกแบบแบบธรรมดาและแบบ Maillefer-barrier สำหรับ LDPE และ PP ในกรณีที่เป็นแบบจำลอง การออกแบบแผงกั้นโดยทั่วไปมีข้อได้เปรียบสำหรับ LDPE ในขณะที่สถาปัตยกรรมทั้งสองมีความเป็นไปได้สำหรับ PP สิ่งเหล่านี้เป็นการเปรียบเทียบการออกแบบเชิงตัวเลข ไม่ใช่การทดสอบการผลิต EJS หรือคำแนะนำสำหรับโพลีเมอร์ทุกเกรด
ใช้ความแตกต่างนั้นในการประเมินการเรียกร้องของซัพพลายเออร์ ขอผลลัพธ์ภายใต้เงื่อนไขที่เกี่ยวข้อง โดยระบุรูปทรงเรขาคณิตทั้งหมด แทนที่จะยอมรับว่า "สกรูกั้นจะดีกว่า" เป็นหลักฐานสำหรับสายการผลิตของคุณ
คำถามจากโรงงาน: มีการเปลี่ยนแปลงอะไรในฮอปเปอร์?
ในการสอบถามเกี่ยวกับการเปลี่ยน EJS ข้อมูลจำเพาะที่ติดตั้งคือ 90 มม., 30:1 L/D และอัตราส่วนการบีบอัด 3:1 เส้นมีแรงดันดายเพิ่มขึ้นและความหนาของผนังไม่สอดคล้องกัน คำขอเริ่มแรกคือการคัดลอกสกรูที่คาดคะเนว่าชำรุด เราถามว่าตอนนี้มีอะไรเข้าไปในฮอปเปอร์เมื่อเปรียบเทียบกับการตั้งค่าดั้งเดิม: โรงงานเริ่มผสมขอบตัดของตัวเองเข้ากับฟีด ของเราบันทึกร้านค้าที่เผยแพร่อธิบายว่าเหตุใดการเปลี่ยนแปลงดังกล่าวจึงจำเป็นต้องเป็นส่วนหนึ่งของข้อกำหนดการเปลี่ยนทดแทน
คำถามดังกล่าวเกิดขึ้นในช่วงต้นของการอภิปรายแบบธรรมดาถึงอุปสรรค บันทึกว่าอาหารประกอบด้วยเม็ด เกล็ด หรือวัสดุบด และวิธีที่ส่วนผสมไปถึงคอ “โพลีเมอร์ชนิดเดียวกัน” ไม่ได้หมายความว่าฟีดจะเหมือนกัน
เปลี่ยนคำอธิบายฟีดให้เป็นข้อกำหนดที่ใช้งานได้
รวบรวมตัวอย่างที่เป็นตัวแทนและระบุแหล่งที่มา สังเกตการแพร่กระจายของขนาดอนุภาค รูปร่าง วิธีการผสม และสัดส่วนการเปลี่ยนแปลงระหว่างการทำงานหรือไม่ หากคุณวัดความหนาแน่นรวมแบบหลวม ให้รักษาภาชนะและวิธีการบรรจุให้สอดคล้องกัน ตัวอย่างที่เทอย่างอิสระและตัวอย่างที่อัดแน่นเป็นการวัดที่แตกต่างกัน
ระบุว่ากระบอกที่ติดตั้งมีส่วนป้อนแบบเรียบหรือแบบร่อง และอธิบายอุปกรณ์ป้อนหรืออุปกรณ์ช่วยป้อนแบบควบคุม สอบถามข้อเสนอสกรูเพื่อระบุเงื่อนไขการป้อนที่ยอมรับ อย่าถือว่าการออกแบบที่มีไว้สำหรับการจัดเตรียมการป้อนรายการหนึ่งเป็นการทดแทนที่เหมือนกันในอีกรายการหนึ่ง
สำหรับการตรวจสอบโรงงาน ภาพวาดและคำอธิบายวัสดุจะต้องมาพร้อมกัน แบบร่างสามารถสร้างซองจดหมายเชิงกลได้ แต่ไม่สามารถอธิบายการเปลี่ยนแปลงการป้อนที่เกิดขึ้นหลังจากติดตั้งสกรูได้ ในทางกลับกัน ภาพถ่ายของฟีดที่ผิดปกติไม่ได้สร้างโปรไฟล์ช่องหรือทางเดินกั้นที่เหมาะสม
แยกข้อกำหนดการสึกหรอออกจากรูปทรงการหลอมด้วยเช่นกัน สารตัวเติม สารเติมแต่ง และประวัติการปนเปื้อนอยู่ในการอภิปรายเรื่องการบำบัดพื้นผิว ที่คู่มือวัสดุ EJSครอบคลุมการตัดสินใจนั้น การเปลี่ยนสถาปัตยกรรมของสกรูไม่ได้ช่วยแก้ไขพื้นผิวการทำงานที่ระบุไม่ถูกต้องโดยอัตโนมัติ
สกรูกั้นสามารถพอดีกับเครื่องอัดรีดที่มีอยู่ของคุณได้หรือไม่?
การปรับปรุงเพิ่มเติมที่เสนอจะต้องผ่านการตรวจสอบสองรายการ: พอดีทางกลและความเหมาะสมของกระบวนการ การผ่านครั้งแรกไม่ได้สร้างครั้งที่สอง การเชื่อมต่อแบบบาร์เรลและตัวขับอาจรับสกรูทางกายภาพได้ในขณะที่รูปทรงยังคงไม่เหมาะสมสำหรับการป้อนหรือช่วงการทำงาน
เปรียบเทียบแบบร่างกับชุดประกอบที่ติดตั้ง ไม่ใช่แค่ชื่อรุ่น กำหนดความยาวการบินที่ใช้งานได้ โปรไฟล์รูกระบอกสูบ การเชื่อมต่อปลายไดรฟ์ รายละเอียดปลายปล่อย และตำแหน่งของช่องเปิดฟีด รวมช่องระบายอากาศหรือลักษณะลำกล้องอื่นๆ ที่สกรูต้องตรงกัน ทำให้มองเห็นโครงร่างมิติของผู้ผลิตเครื่องจักรได้
อย่าถือว่า L/D ที่ใหญ่กว่านี้สามารถจัดหามาเป็นการอัปเกรดแบบดรอปอินแบบธรรมดาได้ ระยะเวลาการทำงานที่มีอยู่ต้องรองรับฟีด สิ่งกีดขวาง และส่วนท้ายน้ำเข้าด้วยกัน ดูคู่มือ EJS L/D และอัตราส่วนการบีบอัดเพราะเหตุใดอัตราส่วนพาดหัวเหล่านั้นจึงไม่ระบุรายละเอียดโปรไฟล์ที่สำคัญ
ตรวจสอบกระบอกปืนก่อนอนุญาตให้เปลี่ยนเฉพาะสกรูเท่านั้น ขนาดรูเจาะในปัจจุบันมีความสำคัญต่อทั้งความพอดีและระยะห่างระหว่างกัน ปฏิบัติตามขั้นตอนการตรวจสอบที่ได้รับอนุมัติ แทนที่จะกำหนดขีดจำกัดการเปลี่ยนสากลหนึ่งรายการ ที่คู่มืออายุการใช้งาน EJSอธิบายว่าการวัดองค์ประกอบที่ตรงกันสนับสนุนการตัดสินใจดังกล่าวได้อย่างไร
ระบุแบบไม่ใช่แค่ “สกรูกั้น”
ภาพวาดควรระบุคุณลักษณะที่กำหนดการออกแบบที่เสนอ ให้การแก้ไขเชื่อมโยงกับใบเสนอราคา ข้อมูลจำเพาะของวัสดุ และข้อกำหนดในการตรวจสอบ มิฉะนั้น ซัพพลายเออร์สามารถยอมรับคำว่า "สิ่งกีดขวาง" โดยที่ทั้งสองฝ่ายไม่เห็นด้วยกับรูปทรงเดียวกัน
สอบถามจุดเริ่มต้นและจุดสิ้นสุดของส่วนกั้น โปรไฟล์เส้นผ่านศูนย์กลางของการบินหลักและอุปสรรคของการบิน ลีดหรือระยะพิตช์ ความกว้างของการบิน โปรไฟล์ความลึกของช่องสัญญาณ และการเปลี่ยนไปยังส่วนท้ายน้ำ ในกรณีที่ช่องเปลี่ยนไปตามความยาว ให้ระบุสถานีตรวจสอบ เส้นผ่านศูนย์กลางเดียวหรือหมายเลขอัตราการบีบอัดเดียวไม่สามารถแทนที่ข้อมูลนั้นได้
สิ่งที่เราต้องการสำหรับการสอบถามการเปลี่ยน EJS
ของเราหน้าผลิตภัณฑ์กระบอกสกรูอัดรีดอธิบายงานเปลี่ยนทดแทนแบบกำหนดเองและรายงานการตรวจสอบและใบรับรองวัสดุที่มาพร้อมกับกระบอกสกรู สำหรับการทบทวนการออกแบบ ให้ส่งแบบร่างที่ติดตั้งและการแก้ไขที่เสนอแยกกัน พร้อมด้วยข้อกำหนดของกระบวนการ สิ่งนี้ทำให้การอภิปรายมีองค์ประกอบที่กำหนดไว้และหน้าที่ที่กำหนดไว้
รวม:
- ยี่ห้อ เครื่องจักร รุ่น การอ้างอิงส่วนประกอบที่ติดตั้ง และแบบทางกล
- เกรดเรซิน สารเติมแต่ง การบรรจุตัวเติม รูปแบบการป้อน และวิธีการเตรียม
- โปรไฟล์ที่มีอยู่และการเปลี่ยนแปลงที่เสนอ รวมถึงมิกเซอร์ใดๆ
- เอาท์พุตแบบตั้งเวลา, รอบต่อนาที, อุณหภูมิหลอมละลายจริง, ความดัน และการอ่านค่าไดรฟ์
- ตัวอย่างข้อบกพร่องหรือรูปถ่ายที่เชื่อมโยงกับจุดปฏิบัติการที่บันทึกไว้
- จับคู่การวัดสกรู/บาร์เรล หากส่วนประกอบที่มีอยู่จะถูกนำมาใช้ซ้ำ
- ช่วงการผลิตและการตรวจสอบผลิตภัณฑ์ที่การเปลี่ยนต้องเป็นไปตามนั้น
อย่าปล่อยให้เอกสารการตรวจสอบมาแทนที่การทดลองการผลิต รายงานมิติสามารถแสดงให้เห็นถึงความสอดคล้องกับภาพวาดที่ได้รับอนุมัติ มันไม่ได้พิสูจน์ว่ารูปทรงที่เลือกสามารถแก้ปัญหากระบวนการได้ การทดลองจำเป็นต้องมีเงื่อนไขและเกณฑ์การยอมรับเป็นของตัวเอง
ที่หน้ากระบอกสกรูเดี่ยว EJSเป็นข้อมูลอ้างอิงผลิตภัณฑ์ที่เป็นประโยชน์เมื่อเตรียมข้อมูลส่วนประกอบที่ติดตั้ง ส่งแบบร่างและหน้าที่จริงเพื่อตรวจสอบ แทนที่จะคิดว่าการกำหนดค่าแผงกั้นทั่วไปได้รับการยืนยันว่าเหมาะสม

ตัดสินการทดลองโดยการผลิต อุณหภูมิ และพลังงานที่ยอมรับได้
เห็นด้วยกับวิธีการยอมรับก่อนสั่งซื้อหรือทดสอบการใช้งานการออกแบบที่แก้ไข ใช้ตำแหน่งการวัดเดียวกันและช่วงเวลาการผลิตที่มั่นคงที่กำหนดไว้ บันทึกพฤติกรรมการเริ่มต้นและการล้างข้อมูลแยกต่างหากจากผลลัพธ์ในสภาวะคงตัว เพื่อให้การเริ่มต้นระบบอย่างง่ายไม่ปกปิดหน้าต่างการทำงานที่ไม่เสถียร
การคำนวณที่มีประโยชน์สองประการคือ:
เอาท์พุตเฉพาะ = เอาท์พุตมวลที่วัดได้ (กก./ชม.) / ความเร็วสกรู (รอบต่อนาที)
พลังงานไฟฟ้าจำเพาะ = กำลังไฟฟ้าที่วัดได้ (kW) / มวลที่วัดได้ (กก./ชม.)
ผลลัพธ์ที่สองมีหน่วยเป็น kWh/kg ระบุขอบเขตการวัด: กำลังขับอย่างเดียวและกำลังไฟสายทั้งหมดมีปริมาณต่างกัน เปอร์เซ็นต์กระแสของมอเตอร์ไม่ใช่การวัดกำลังไฟฟ้าโดยตรง และไม่ควรทดแทนในสูตรดังกล่าว
ตัวอย่างทางคณิตศาสตร์ที่แสดงการแลกเปลี่ยน
สมมติว่าการทดลอง A ผลิตพลังงานได้ 180 กก./ชม. ที่ 60 รอบต่อนาที โดยวัดที่ 54 กิโลวัตต์ที่ขอบเขตทางไฟฟ้าที่กำหนด รุ่น Trial B ให้กำลัง 210 กก./ชม. ที่ 70 รอบต่อนาที และ 70 กิโลวัตต์ที่ขอบเขตเดียวกัน ค่าที่อ่านได้เหล่านี้เป็นเพียงตัวอย่างการคำนวณ ไม่ใช่โครงการ EJS หรือการคาดการณ์สำหรับสถาปัตยกรรมสกรูตัวใดตัวหนึ่ง
การทดลอง B มีเอาท์พุตที่มีมวลมากกว่า แต่มีเอาท์พุตจำเพาะที่เหมือนกันและมีพลังงานไฟฟ้าจำเพาะมากกว่าในตัวอย่างนี้ คุณภาพของผลิตภัณฑ์และอุณหภูมิหลอมเหลวยังเป็นสิ่งจำเป็นก่อนที่จะเรียกว่าการปรับปรุง รายงานด้วยว่าการผลิตที่วัดได้มากน้อยเพียงใดผ่านการตรวจสอบผลิตภัณฑ์ที่ตกลงกันไว้
ทดสอบเกรดที่เกี่ยวข้องและจุดปฏิบัติงานที่ต้องการ แทนที่จะเลือกเฉพาะการดำเนินการสาธิตที่ง่ายที่สุด ความเร็วเอกสาร สภาพการป้อน ความดัน อุณหภูมิหลอมเหลวจริง ขอบเขตกำลัง และคุณภาพร่วมกัน ส่งบันทึกนั้นผ่านทางหน้าติดต่อ EJSเมื่อพูดถึงการเปลี่ยน ดังนั้นเป้าหมายจึงเป็นช่วงการทำงานที่มีประโยชน์ แทนที่จะเป็นตัวเลขเอาต์พุตสูงสุดที่แยกออกมา
คำถามที่พบบ่อย
อะไรคือความแตกต่างที่สำคัญระหว่างสิ่งกีดขวางและสกรูทั่วไป?
สกรูเดี่ยวแบบสามโซนแบบธรรมดาใช้ช่องทางหลักหนึ่งช่องผ่านส่วนการหลอมเหลว สกรูกั้นจะปล่อยชั้นที่สองเพื่อสร้างช่องของแข็งและช่องหลอมละลาย การเปรียบเทียบยังคงต้องการโปรไฟล์ วัสดุ และสภาพการทำงานที่สมบูรณ์ ชื่อสถาปัตยกรรมเพียงอย่างเดียวไม่ได้กำหนดว่าการทดแทนใดที่ตรงตามหน้าที่
สกรูกั้นใช้แทนส่วนผสมหรือไม่?
ไม่โดยอัตโนมัติ ส่วนกั้นจะจัดการการจัดเตรียมการหลอมเหลว ในขณะที่เครื่องผสมจะจัดการกับการกระจายหรือการกระจายตัวในการหลอมที่ต้องการ A screw may contain both. ระบุข้อบกพร่องและระบุการทำงานที่ต้องการของแต่ละส่วน แทนที่จะคิดว่าการบินของสิ่งกีดขวางมีการผสมทุกรูปแบบ
สกรูกั้นจะรับประกันผลผลิตที่มากขึ้นหรือกำจัดเจลทั้งหมดหรือไม่
ไม่ สร้างข้อจำกัดที่แท้จริงและระบุข้อบกพร่องก่อน A melting-design change does not automatically fix inconsistent feeding, degraded material, contamination, wear, drive limits or downstream restrictions. เปรียบเทียบการผลิตที่มั่นคงและยอมรับได้กับอุณหภูมิ ความดัน และกำลังภายใต้เงื่อนไขการทดลองที่กำหนดไว้
การผ่านแดนผ่านสิ่งกีดขวางในเที่ยวบินหลักเหมือนกับการผ่านแดนในเที่ยวบินหลักหรือไม่
ไม่ ในการจัดการสิ่งกีดขวางอันเดอร์คัททั่วไป ขั้นบินรองจะมีเส้นผ่านศูนย์กลางและทางเดินแยกจากกันด้านบน ระบุระยะการเลื่อน ตำแหน่งตามแนวแกน และการจัดแนวรัศมีหรือเส้นผ่านศูนย์กลางบนภาพวาด การคำนวณเส้นผ่านศูนย์กลางที่กำหนดไม่ได้สร้างทุกช่องว่างในพื้นที่หรือการทำงานที่ร้อนในเครื่องจักรที่ประกอบ
ฉันสามารถเปลี่ยนสกรูธรรมดาโดยไม่ต้องเปลี่ยนกระบอกได้หรือไม่
ที่ต้องมีการตรวจสอบมิติและกระบวนการ ตรวจสอบโปรไฟล์และสภาพของรูเจาะถัง ส่วนต่อประสานทางกล ความยาวในการทำงาน การจัดเรียงฟีด และขีดจำกัดการใช้งานโดยเทียบกับสกรูที่นำเสนอ สกรูที่สามารถติดตั้งได้ทางกายภาพไม่จำเป็นต้องเป็นการเปลี่ยนกระบวนการที่เหมาะสม และต้องไม่ถือว่ากระบอกที่สึกหรอนั้นตรงกับรูปวาดดั้งเดิม
ฉันควรส่งข้อมูลใดไปเพื่อตรวจสอบการเปลี่ยนทดแทน
ส่งรายละเอียดเครื่องจักร แบบติดตั้งและที่นำเสนอ ข้อมูลเรซินและฟีด บันทึกการปฏิบัติงาน ข้อบกพร่องที่ระบุ และการวัดสกรู/บาร์เรลที่มีอยู่ ระบุช่วงการผลิตที่ต้องการและการตรวจสอบคุณภาพผลิตภัณฑ์ รักษาการแก้ไขแบบร่างและเงื่อนไขการทดลองให้ชัดเจน เพื่อให้สามารถตรวจสอบรูปทรง ความพอดีทางกล และการยอมรับกระบวนการแยกกันได้