อัตราส่วนกำลังอัดของสกรูอัดขึ้นรูปอธิบายการลดปริมาตรของช่องจากส่วนป้อนไปยังส่วนสูบจ่าย สำหรับสกรูทั่วไปที่มีระยะพิทช์และรูปทรงของช่องที่เทียบเคียงได้ ความลึกของช่องป้อนหารด้วยความลึกของช่องสูบจ่ายจะให้การประมาณที่เป็นประโยชน์ เลือกการเปลี่ยนจากการวาดที่สมบูรณ์และเงื่อนไขการป้อนตามจริง ไม่ใช่จากอัตราส่วนเพียงอย่างเดียว: สกรูสองตัวที่มีเครื่องหมาย 3:1 สามารถมีความลึกของช่องและโปรไฟล์การเปลี่ยนที่แตกต่างกันได้
- คำนวณความลึกของช่องจากเส้นผ่านศูนย์กลางการบินของสกรูและเส้นผ่านศูนย์กลางของรู ไม่ใช่รูเจาะของลำกล้อง
- เปรียบเทียบความลึกสัมบูรณ์และความยาวโซนก่อนที่จะยอมรับสกรูสองตัวที่เท่ากัน
- อธิบายวัสดุที่เข้าสู่ฮอปเปอร์ รวมถึงรูปร่างและการบดใหม่
- ตรวจสอบการป้อน การหลอม ข้อจำกัด และการสึกหรอ ก่อนที่จะเปลี่ยนอัตราส่วน
- ตรวจสอบผลิตภัณฑ์ทดแทนด้วยการวัดการผลิตที่เสถียร ไม่ใช่การตั้งค่ารอบต่อนาทีเพียงอย่างเดียว
อัตราส่วนกำลังอัดของสกรูวัดจากอะไร
สกรูเดี่ยวทั่วไปมีส่วนป้อน ส่วนเปลี่ยน และส่วนสูบจ่าย ช่องฟีดได้รับวัสดุที่เป็นของแข็ง การเปลี่ยนแปลงจะเปลี่ยนเรขาคณิตของช่องสัญญาณเมื่อการหลอมละลายพัฒนาขึ้น ส่วนสูบจ่ายจะลำเลียงของเหลวไปทางทางออก อัตราการบีบอัดอธิบายความสัมพันธ์ทางเรขาคณิตระหว่างจุดเริ่มต้นและจุดสิ้นสุดของกระบวนการนี้ ไม่ได้วัดความดันแม่พิมพ์ ความหนาแน่นของผลิตภัณฑ์ หรือประสิทธิภาพของมอเตอร์
สำหรับสกรูระยะพิทช์คงที่อย่างง่าย การคำนวณของศูนย์บริการคือ:
อัตราการบีบอัด ความลึกของช่องป้อน / ความลึกของช่องวัดแสง
คำจำกัดความทั่วไปที่มากกว่าจะเปรียบเทียบปริมาณช่องรายการกับเที่ยวบินที่เทียบเท่ากัน ทางลัดเชิงลึกจำเป็นต้องมีระยะห่างและเรขาคณิตของช่องที่เทียบเคียงได้ หากการเปลี่ยนแปลงเหล่านั้น ให้ใช้ภาพวาดเพื่อประเมินปริมาตรที่เกี่ยวข้อง แทนที่จะถือว่าอัตราส่วนความลึกเป็นผลลัพธ์เชิงปริมาตรที่แน่นอนคำอธิบายของ Allan Griff เกี่ยวกับรูปทรงของสกรูสร้างความแตกต่างนี้และเตือนไม่ให้อาศัยอัตราส่วนโดยไม่มีความลึกที่แท้จริง
L/D อธิบายบางสิ่งที่แตกต่าง: ความยาวในการทำงานที่มีประสิทธิภาพหารด้วยเส้นผ่านศูนย์กลางภายนอกของสกรู ความยาวใช้งาน 2,700 มม. และเส้นผ่านศูนย์กลาง 90 มม. ให้ 30:1 ยืนยันว่าผู้ผลิตเริ่มต้นและสิ้นสุดระยะเวลาการทำงานนั้นจากที่ใด ส่วนขยายของไดรฟ์อยู่ในการเขียนแบบเชิงกล แต่ไม่ควรกลายเป็นความยาวในการประมวลผลเพิ่มเติมโดยไม่ได้ตั้งใจ
ข้อมูลจำเพาะที่อ่านว่า “90 มม., 30:1, 3:1” จึงทำให้ข้อมูลสำคัญขาดหายไป โดยไม่ได้ระบุความลึกของฟีด ความลึกในการสูบจ่าย ความยาวการเปลี่ยน การเปลี่ยนแปลงระยะพิทช์ หรือรูปทรงการผสม สอบถามขนาดเหล่านั้นก่อนที่จะเปรียบเทียบราคาทดแทนกับสกรูที่ติดตั้ง สำหรับรายการตรวจสอบการซื้อที่กว้างขึ้น โปรดดูที่คู่มือกระบอกสกรูเครื่องอัดรีด EJS.
วิธีการคำนวณอัตราส่วนกำลังอัดจากการดึงสกรู
เริ่มต้นด้วยการออกแบบแบบเริ่มต้นครั้งเดียวทั่วไปซึ่งมีช่องป้อนและสูบจ่ายที่มีรูปทรงระยะพิทช์และระยะการบินที่เทียบเคียงได้ ค้นหาส่วนที่ลึกคงที่ของแต่ละส่วน อย่าอ่านค่าฟีดด้านในเทเปอร์หรือค่ามิเตอร์จากเครื่องผสม การผ่อนปรน หรือขอบที่เสียหาย
สำหรับแต่ละตำแหน่ง ให้คำนวณความลึกของช่องรัศมี:
ความลึกของช่อง = (เส้นผ่านศูนย์กลางภายนอกของเที่ยวบิน - เส้นผ่านศูนย์กลางรูต) / 2
หารด้วยสองเรื่องเพราะการวัดทั้งสองมีเส้นผ่านศูนย์กลาง การใช้ความแตกต่างของเส้นผ่านศูนย์กลางโดยตรงจะเพิ่มความลึกที่รายงานเป็นสองเท่า แม้ว่าข้อผิดพลาดอาจหายไปเมื่อมีการแบ่งความลึกที่ไม่ถูกต้องเท่ากันสองอันออก อัตราส่วนอาจดูถูกต้องในขณะที่ขนาดการผลิตไม่ถูกต้อง
ตัวอย่าง 90 มม. ที่ใช้งานได้
มิติข้อมูลต่อไปนี้เป็นเพียงตัวอย่างการคำนวณ ไม่ใช่การออกแบบสกรูที่แนะนำหรือการทดสอบการผลิต
| มิติ | ส่วนฟีด | ส่วนการวัดแสง |
|---|---|---|
| เส้นผ่านศูนย์กลางภายนอกของเที่ยวบิน | 90 มม | 90 มม |
| เส้นผ่านศูนย์กลางของราก | 72 มม | 84 มม |
| ความลึกของช่องที่คำนวณได้ | (90 − 72) / 2 = 9 มม | (90 − 84) / 2 = 3 มม |
| อัตราการบีบอัดโดยประมาณ | 9/3 = 3:1 | การคำนวณอัตราส่วนความลึกเดียวกัน |
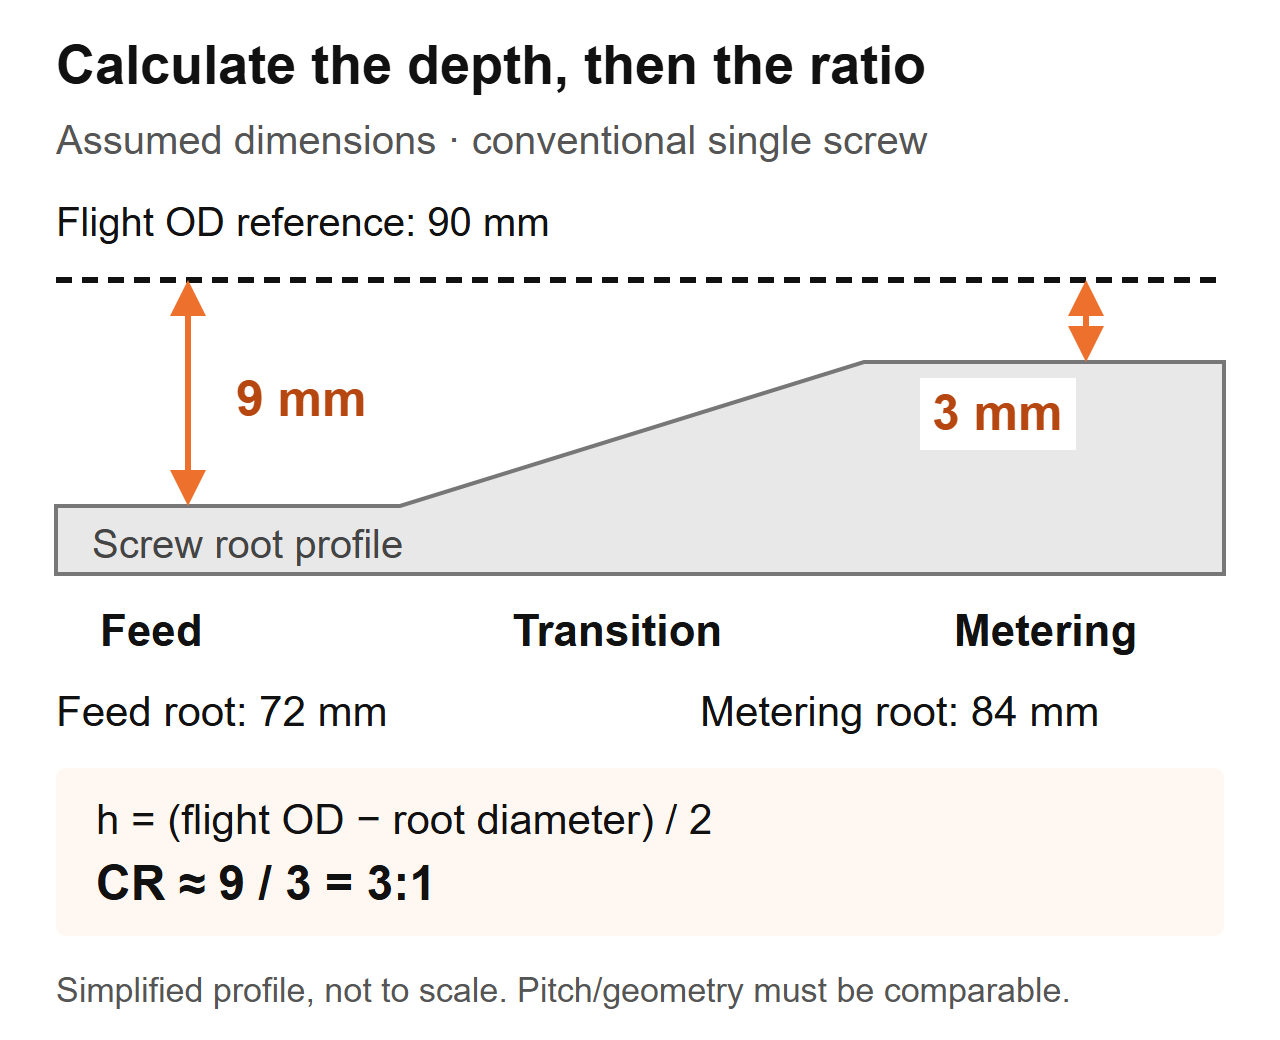 แผนผังการคำนวณ: ขนาดสมมติสำหรับสกรูทั่วไป โปรไฟล์นั้นเรียบง่ายและไม่ใช่แบบการผลิต
หากคุณกำลังตรวจสอบสกรูที่ถอดออก ให้บันทึกตำแหน่งตามแนวแกน เส้นผ่านศูนย์กลางของปีกที่วัดได้ และเส้นผ่านศูนย์กลางของรูเข้าด้วยกัน ปฏิบัติตามขั้นตอนการแยกชิ้นส่วนและการถอดออกอย่างปลอดภัยของเครื่อง ทำความสะอาดส่วนประกอบโดยไม่ต้องเปลี่ยนพื้นผิว และใช้เครื่องมือที่ปรับเทียบแล้วที่เหมาะสม ให้ขั้นตอนการตรวจสอบของผู้ผลิตกำหนดวิธีการวัดและเกณฑ์การยอมรับ
อย่าเปลี่ยนเส้นผ่านศูนย์กลางภายในของลำกล้องสำหรับเส้นผ่านศูนย์กลางภายนอกของเที่ยวบิน การคำนวณนั้นรวมถึงระยะห่างจากสกรูถึงลำกล้องด้วย สำหรับชิ้นส่วนที่สึกหรอ อย่าถือว่ารูปทรงที่วัดได้ยังคงแสดงถึงการออกแบบดั้งเดิม: เส้นผ่านศูนย์กลางการบินที่ลดลงจะเปลี่ยนการคำนวณความลึก รับภาพวาดต้นฉบับและการสึกหรอของกระบอกวัดแยกกัน ที่คู่มืออายุการใช้งาน EJSอธิบายว่าทำไมการจับคู่การวัดสกรูและบาร์เรลจึงมีความสำคัญ
เหตุใดสกรู 3:1 สองตัวจึงทำงานแตกต่างออกไป
อัตราส่วนไม่ได้ระบุขนาดของช่องใดช่องหนึ่ง ในตัวอย่างเดียวกัน 90 มม. สกรูตัวที่สองอาจมีรูป้อน 84 มม. และรูตวัดแสง 88 มม. ความลึกของมันคือ 3 มม. และ 1 มม. ดังนั้นอัตราส่วนความลึกก็จะเป็น 3:1 เช่นกัน มันจะไม่ใช่สำเนามิติของสกรูขนาด 9 มม./3 มม.
| รายการเปรียบเทียบ | สมมุติว่าสกรู A | สมมุติว่าสกรู B | สิ่งที่ผู้ซื้อสามารถสร้างได้ |
|---|---|---|---|
| เส้นผ่านศูนย์กลางภายนอกของเที่ยวบิน | 90 มม | 90 มม | เส้นผ่านศูนย์กลางของสกรูที่ระบุเท่ากัน |
| ความลึกของช่องฟีด | 9 มม | 3 มม | รูปทรงอัตราป้อนสัมบูรณ์ที่แตกต่างกัน |
| วัดความลึกของช่อง | 3 มม | 1 มม | รูปทรงการสูบจ่ายสัมบูรณ์ที่แตกต่างกัน |
| อัตราส่วนความลึกโดยประมาณ | 3:1 | 3:1 | อัตราส่วนเท่ากัน สกรูไม่เท่ากัน |
| ความยาวและระยะการเปลี่ยนภาพ | ไม่ระบุ | ไม่ระบุ | การเปรียบเทียบประสิทธิภาพยังคงไม่สมบูรณ์ |
ตัวอย่างนี้สนับสนุนข้อสรุปเชิงมิติเท่านั้น มันไม่ได้สร้างความแตกต่างในด้านปริมาณงาน ความแตกต่างของอุณหภูมิหลอมละลาย หรือสกรูตัวไหนที่ควรใช้กับเรซินของคุณ คำถามเหล่านี้ต้องการรูปทรงและสภาพการทำงานที่เหลืออยู่
สิ่งที่เราตรวจสอบเมื่อมีการเสนอราคาการเปลี่ยนทดแทนตามข้อกำหนดเดียวกัน
ในงานเปลี่ยน EJS สกรูสองตัวมีเส้นผ่านศูนย์กลางเท่ากัน L/D และอัตราส่วนกำลังอัด 3:1 แต่ตัวหนึ่งวิ่งได้สะอาด ในขณะที่อีกตัวหนึ่งทำให้สารประกอบที่ไวต่อความร้อนร้อนเกินไป ส่วนการเปลี่ยนผ่านเริ่มต้นที่ตำแหน่งต่างกันและมีความยาวต่างกัน เราจึงเปรียบเทียบโปรไฟล์โซน ไม่ใช่แค่ตัวเลขในใบเสนอราคา
ในภาพวาดทดแทน ให้ทำเครื่องหมายตำแหน่งที่ส่วนป้อนสิ้นสุดและตำแหน่งที่จะเริ่มสูบจ่าย แล้วเปรียบเทียบความลึกตามช่วงนั้น อัตราส่วนจะให้จุดสิ้นสุด โปรไฟล์จะแสดงการเปลี่ยนแปลงของช่องระหว่างพวกเขา ไม่สามารถทดแทนสิ่งอื่นได้
นี่คือสาเหตุที่ "เพิ่มการบีบอัด" จึงเป็นคำสั่งการออกแบบที่ไม่สมบูรณ์ การเพิ่มความลึกในการป้อนและการลดความลึกของการสูบจ่ายจะทำให้อัตราส่วนเพิ่มขึ้น แต่ส่วนต่างๆ ของสกรูจะเปลี่ยน ระบุว่าการเปลี่ยนแปลงมิติใด สิ่งใดยังคงไม่เปลี่ยนแปลง และปัญหาที่วัดได้ใดที่การเปลี่ยนแปลงมีวัตถุประสงค์เพื่อแก้ไข มิฉะนั้น ซัพพลายเออร์และทีมผู้ผลิตอาจหารือเกี่ยวกับการปรับเปลี่ยนที่แตกต่างกัน
เรซิน รูปแบบการป้อน และสารตัวเติมส่งผลต่อการตัดสินใจอย่างไร
ชื่อโพลีเมอร์ไม่ใช่ข้อกำหนดฟีดที่สมบูรณ์ บันทึกเกรด สารเติมแต่ง รูปแบบของอนุภาค การเตรียมความชื้น และความสม่ำเสมอของส่วนผสม เม็ด เม็ดขอบกราวด์ และสะเก็ดที่ไม่ปกติสามารถใช้ชื่อโพลีเมอร์เดียวกันได้ในขณะที่มีพฤติกรรมแตกต่างกันที่คอฟีดการอภิปรายอัตราส่วนการบีบอัดของจิม แฟรงก์แลนด์พิจารณาการป้อนและการหลอมรวมเข้าด้วยกัน รวมถึงความหนาแน่นและแรงเสียดทาน แทนที่จะพิจารณาประเภทเรซินเป็นกฎการเลือกที่เพียงพอ
คำถามแรกที่เราถามเมื่อฟีดมีการเปลี่ยนแปลง
คำถามของ EJS เกี่ยวข้องกับสกรู 90 มม., อัตราส่วนการบีบอัด 30:1 L/D และ 3:1 สายการผลิตมีแรงดันแม่พิมพ์ที่เพิ่มขึ้นและความหนาของผนังที่ไม่สอดคล้องกัน และคำขอเริ่มแรกคือการคัดลอกสกรูที่คาดว่าจะสึก เราถามว่าตอนนี้มีอะไรเข้าไปในฮอปเปอร์เมื่อเปรียบเทียบกับการตั้งค่าการผลิตแบบเดิม โรงงานเริ่มผสมขอบขอบของมันเองลงในอาหารสัตว์ การเปลี่ยนแปลงดังกล่าวอยู่ในข้อกำหนดการแทนที่ก่อนที่จะยอมรับรูปวาดที่ไม่เปลี่ยนแปลง
สำหรับสายงานของคุณเอง ให้รวบรวมตัวอย่างฟีดที่เป็นตัวแทน แทนที่จะอธิบายว่าทุกอย่างเป็น "พลาสติกรีไซเคิล" วัดความหนาแน่นรวมแบบหลวมโดยใช้ภาชนะที่กำหนดไว้ วิธีการเติม และขั้นตอนการชั่งน้ำหนัก บันทึกว่าวัสดุถูกเทหรืออัดแน่นอย่างอิสระหรือไม่ อย่าเปรียบเทียบผลลัพธ์สองรายการที่เกิดจากวิธีที่ต่างกัน รวมภาพถ่ายที่มีมาตราส่วนและจดบันทึกวิธีการผสม
| สภาพฟีด | ข้อมูลที่จะรวบรวม | ออกแบบคำถามเพื่อแก้ไข |
|---|---|---|
| เม็ดบริสุทธิ์ | เกรด รูปร่างเม็ด การเตรียมการ และการตั้งค่าที่เสถียรในปัจจุบัน | รูปทรงเรขาคณิตที่กำหนดไว้ยังเหมาะสมกับหน้าที่นี้หรือไม่? |
| การผสมผสานเม็ด/บดซ้ำ | สัดส่วนการผสม การแพร่กระจายของขนาดอนุภาค ความสม่ำเสมอของความหนาแน่นรวม | ฟีดยังคงสม่ำเสมอตลอดการวิ่งหรือไม่? |
| ฟิล์มเกล็ดหรือขอบตัด | รูปร่าง วิธีการป้อน การสังเกตการณ์แบบบริดจ์ และความหนาแน่นรวม | วัสดุสามารถเข้าและเติมส่วนป้อนได้อย่างน่าเชื่อถือหรือไม่ |
| ผงหรือส่วนผสมแห้ง | การกำหนดสูตร พฤติกรรมการไหล และรายละเอียดระบบการป้อน | การจัดเตรียมการป้อนเหมาะสมกับวัสดุนี้หรือไม่? |
| สารประกอบที่เติมแล้ว | ชนิดและสัดส่วนของฟิลเลอร์ การเตรียมและประวัติการสึกหรอ | ข้อกำหนดในการหลอมเหลว ความร้อน และการสึกหรอรวมกันมีอะไรบ้าง |
อย่าอ่านตารางนี้เนื่องจาก "ความหนาแน่นรวมที่ต่ำกว่าจะต้องมีอัตราส่วนที่สูงกว่าเสมอ" การเปลี่ยนแปลงรูปทรงไม่สามารถแก้ไขการเชื่อมโยง การแบ่งแยก หรือตัวป้อนที่ไม่สอดคล้องได้โดยอัตโนมัติ และไม่ควรเลือกความต้านทานการสึกหรอจากอัตราส่วนกำลังอัด รีวิวคู่มือวัสดุกระบอกสกรู EJSแยกกันเมื่อสูตรมีการเปลี่ยนแปลง
สูงเกินไปหรือต่ำเกินไป? วินิจฉัยกระบวนการก่อนเปลี่ยนสกรู
ความดันที่เพิ่มขึ้น อนุภาคที่ยังไม่ละลาย และอุณหภูมิหลอมเหลวที่เพิ่มขึ้นเป็นเหตุผลที่ต้องตรวจสอบ ไม่ใช่การวัดอัตราส่วนกำลังอัด ลำดับการวินิจฉัยที่มีประโยชน์คือการกำหนดว่าการรบกวนเริ่มต้นที่การป้อน การหลอม ข้อจำกัดด้านท้ายน้ำ หรือรูปทรงเชิงกลที่สึกหรอ
ขั้นแรกให้เปรียบเทียบกับการวิ่งในอดีตที่มั่นคงโดยใช้วัสดุและผลิตภัณฑ์เดียวกัน รักษาแม่พิมพ์ การจัดเรียงหน้าจอ และตำแหน่งการวัดให้สอดคล้องกัน บันทึกผลลัพธ์ที่เกิดขึ้นจริง ความเร็วของสกรู อุณหภูมิหลอมละลาย ความดัน โหลดไดรฟ์ และข้อบกพร่องที่มองเห็นร่วมกัน การตั้งค่าอุณหภูมิถังเพียงอย่างเดียวไม่ได้สร้างอุณหภูมิหลอมเหลว
| การสังเกต | ตรวจสอบก่อนการเปลี่ยนแปลงรูปทรง | หลักฐานที่จะรวมไว้ในคำขอ |
|---|---|---|
| แรงดันและเอาต์พุตมีความผันผวน | การจ่ายฮอปเปอร์ การเชื่อม ความสม่ำเสมอของตัวป้อน การเปลี่ยนแปลงการผสม และข้อจำกัด | บันทึกความเร็ว ความดัน และเอาท์พุตตามเวลา |
| อนุภาคที่ไม่ละลายปรากฏขึ้น | อัตราการป้อน สภาวะการหลอมเหลว การเปลี่ยนแปลงของเรซิน ความเร็วในการทำงาน และโปรไฟล์ของสกรู | ตัวอย่างหรือภาพถ่ายที่เชื่อมโยงกับจุดปฏิบัติการที่บันทึกไว้ |
| อุณหภูมิหลอมเหลวสูงเกินไป | การอ่านค่าการหลอมเหลว ความเร็ว ข้อจำกัด การทำความเย็น และสภาวะของเครื่องผสมตามจริง | วิธีการวัด ตำแหน่ง และการอ่านค่าที่เสถียร |
| เอาท์พุตตกลงที่รอบต่อนาทีไม่เปลี่ยนแปลง | การจ่ายป้อนตามจริง สภาพเรซิน แม่พิมพ์/ตะแกรง และการสึกหรอของสกรู/บาร์เรลที่เข้ากัน | เอาท์พุตต่อนาทีพร้อมบันทึกการบำรุงรักษาและการวัด |
| จุดดำหรือการเปลี่ยนสีเพิ่มขึ้น | ประวัติวัสดุ พื้นที่นิ่ง สภาพที่อยู่อาศัย และการทำความสะอาด | รูปแบบข้อบกพร่องและเวลาที่ปรากฏในรัน |
เหตุใดอัตราส่วนที่สูงกว่าจึงไม่ใช่การปรับปรุงอัตโนมัติ
Lin Jin และ Mark A. Spalding รายงานการศึกษา LLDPE แบบควบคุมโดยใช้เครื่องอัดรีดขนาด 2.5 นิ้วและอัตราส่วนการอัด 5 อัตรา ตั้งแต่ 2.0 ถึง 3.6 ความลึกของการสูบจ่ายยังคงอยู่ที่ 0.125 นิ้ว ในขณะที่ความลึกของการป้อนเปลี่ยนไป ที่ 110 ถึง 150 รอบต่อนาที สกรูที่มีอัตราส่วนสูงกว่าจะสร้างอุณหภูมิหลอมเหลวสูงกว่าการออกแบบที่มีอัตราส่วนต่ำกว่าประมาณ 5 ถึง 10°C ผลลัพธ์เหล่านี้เป็นผลลัพธ์สำหรับอุปกรณ์ เรซิน และการทดลอง ไม่ใช่การทำนายอุณหภูมิสำหรับการเปลี่ยน EJS ดูผู้เขียนการศึกษาสมรรถนะอัตราส่วนกำลังอัด.
แบบแยกตัวอย่างการแก้ปัญหาโดย Mark A. Spaldingอธิบายสกรูอัดขึ้นรูป ABS สองขั้นขนาด 6 นิ้ว โดยมีอัตราส่วนขั้นแรกเท่ากับ 3.1 วัสดุที่ยังไม่ละลายกีดขวางเขื่อนเกลียว การทดแทนที่เสนอจะลดอัตราส่วนดังกล่าวลงเหลือ 2.5 นี่เป็นการตอบสนองการออกแบบเฉพาะต่อปัญหาการหลอมเหลว ไม่ใช่คำแนะนำสากลเกี่ยวกับ ABS
ใช้ตัวอย่างเหล่านี้เพื่อตั้งคำถามทางวิศวกรรม: สกรูสามารถละลายของแข็งที่ได้รับ ณ จุดปฏิบัติงานที่ต้องการได้หรือไม่ อย่าเปลี่ยนตัวอย่างใดตัวอย่างหนึ่งเป็นแผนภูมิอัตราส่วนเรซินต่ออัตราส่วนทั่วไปหรือผลลัพธ์ประสิทธิภาพของ EJS ที่สมมติขึ้น
เมื่อจำนวนอัตราส่วนการบีบอัดเดียวไม่เพียงพอ
การเปรียบเทียบความลึกในการป้อน/ความลึกของการสูบจ่ายอย่างง่ายเป็นของรูปทรงสกรูที่กำหนดไว้ ก่อนใช้งาน ให้ระบุประเภทของสกรูและการจัดวางการป้อน อัตราส่วนที่รายงานสำหรับการออกแบบหนึ่งอาจไม่มีความหมายเหมือนกันกับอีกการออกแบบหนึ่ง
สกรูกั้นแบ่งวัสดุออกเป็นช่องแข็งและช่องละลาย คำอธิบายจำเป็นต้องมีการจัดเรียงช่องสัญญาณและเรขาคณิตของสิ่งกีดขวาง ไม่ใช่แค่การวัดรากแบบธรรมดาสองครั้งเท่านั้น สกรูสองขั้นตอนที่มีการระบายอากาศมีขั้นตอนการประมวลผลมากกว่าหนึ่งขั้นตอน ถามว่าอัตราส่วนการบีบอัดที่ยกมาอธิบายขั้นตอนใด บริเวณช่องระบายอากาศและส่วนสูบน้ำปลายน้ำจำเป็นต้องได้รับการประเมินว่าเป็นส่วนหนึ่งของการออกแบบที่สมบูรณ์การอภิปรายเกี่ยวกับการออกแบบสกรูของ Griffครอบคลุมถึงช่องกั้น สกรูสองขั้น และพฤติกรรมการป้อนที่แตกต่างกันของถังแบบมีร่อง
ในทำนองเดียวกัน ให้แยกแยะการให้อาหารน้ำท่วมจากการให้อาหารแบบควบคุมหรืออดอาหาร เขียนโหมดการป้อนลงในข้อกำหนด มิฉะนั้น ซัพพลายเออร์อาจประเมินช่องป้อนแบบเต็มในขณะที่กระบวนการที่ติดตั้งให้การไหลของมวลที่มีการควบคุม นี่เป็นเงื่อนไขขอบเขตที่ต้องชี้แจง ไม่ใช่เหตุผลที่ต้องใช้อัตราส่วนสากลอื่น
เครื่องอัดรีดแบบสกรูคู่ยังต้องมีรูปทรงและคำอธิบายกระบวนการของตัวเองด้วย อย่าใช้ทางลัดเชิงลึกแบบสกรูเดี่ยวแบบธรรมดากับคู่ที่เชื่อมต่อกัน และถือว่าจับพฤติกรรมการบีบอัดทั้งหมดแล้ว จัดเตรียมการจัดเรียงสกรู โหมดการหมุน องค์ประกอบหรือโปรไฟล์การบิน และภาพวาดของผู้ผลิต
ใช้คำถามเหล่านี้เมื่อข้อกำหนดไม่ชัดเจน:
- นี่คือการออกแบบทั่วไป สิ่งกีดขวาง สองขั้นหรือสกรูคู่ใช่หรือไม่
- อัตราส่วนที่เสนอคำนวณจากความลึกหรือปริมาณของช่องสัญญาณหรือไม่
- ตำแหน่งป้อนและสูบจ่ายใดเป็นตัวกำหนดการคำนวณ
- การเสนอขายหรือการจัดช่องรายการระหว่างสถานที่เหล่านั้นเปลี่ยนแปลงไปหรือไม่
- ระบบฟีดที่ติดตั้งตรงกับสมมติฐานการออกแบบหรือไม่?
ข้อมูลจำเพาะควรตอบคำถามเหล่านั้นโดยไม่ต้องให้ช่างเครื่องเดา หากไม่สามารถดำเนินการได้ ให้รับโปรไฟล์ที่สมบูรณ์ก่อนอนุญาตสำเนา “3:1” จะมีประโยชน์เมื่อทราบคำจำกัดความและการนำไปใช้งานแล้ว
คุณควรคัดลอกสกรูที่มีอยู่หรือออกแบบใหม่หรือไม่?
การเปลี่ยนทดแทนที่ไม่มีการเปลี่ยนแปลงเป็นจุดเริ่มต้นที่เหมาะสมเมื่อรูปทรงที่ติดตั้งไว้ให้คุณภาพและผลผลิตที่น่าพอใจ หน้าที่ไม่เปลี่ยนแปลง และการสึกหรอที่วัดได้จะอธิบายถึงการเสื่อมสภาพ มันจะกลายเป็นทางเลือกที่อ่อนแอกว่าเมื่อปัญหาเดิมเกิดขึ้นก่อนการสึกหรอ สูตรมีการเปลี่ยนแปลง หรือกระบวนการทำงานอยู่นอกขอบเขตการทำงานเดิม
แยกการตัดสินใจสองประการในใบเสนอราคา: การคืนค่าขนาดดั้งเดิมและการเปลี่ยนแปลงการออกแบบการประมวลผล สกรูที่สึกหรออาจต้องเปลี่ยนใหม่โดยไม่ต้องใช้อัตราส่วนแรงอัดที่แตกต่างกัน ในทางกลับกัน สกรูที่มีขนาดเสียงอาจไม่เหมาะกับฟีดที่ป้อนเข้าไปในโรงงานอีกต่อไป

กำหนดการเปลี่ยนแปลงก่อนที่จะเปรียบเทียบข้อเสนอ
แจ้งปัญหาเป็นลายลักษณ์อักษรแก่ซัพพลายเออร์: ตัวอย่างเช่น แรงดันไม่คงที่หลังจากเปลี่ยนรูปแบบการป้อน แทนที่จะ "ต้องการสกรูที่ดีกว่า" รวมการวาดเส้นพื้นฐานและบันทึกการปฏิบัติงาน ขอให้การออกแบบที่นำเสนอเพื่อระบุความลึกที่เปลี่ยนแปลง ความยาวโซน ระยะพิทช์ และคุณลักษณะการผสมใดๆ
แยกการตรวจสอบความพอดีของกลไกออกจากกัน ยืนยันระยะเวลาการทำงาน การเชื่อมต่อปลายไดรฟ์ อินเทอร์เฟซการติดตั้ง และการจัดการการปล่อยกับชุดประกอบที่ติดตั้ง ระยะเวลาการทำงานที่มากขึ้นอาจต้องเปลี่ยนระดับเครื่องจักร มันไม่ใช่สมมติฐานการทดแทนแบบดรอปอินธรรมดา การกำหนด L/D ที่สูงขึ้นในใบเสนอราคาควรทำให้เกิดการตรวจสอบมิติ ไม่ใช่ความคาดหวังถึงกำลังการผลิตที่เพิ่มขึ้น
จากนั้นตกลงเงื่อนไขการเปรียบเทียบและเกณฑ์การยอมรับ กำหนดวัสดุ ผลิตภัณฑ์ จุดปฏิบัติงาน การตรวจสอบคุณภาพ และการวัดผลการผลิตก่อนการทดลอง หากคุณลักษณะการออกแบบหลายประการเปลี่ยนแปลงไปพร้อมกัน การทดลองจะประเมินการเปลี่ยนทดแทนทั้งหมด ไม่สามารถระบุอัตราส่วนการบีบอัดเพียงอย่างเดียวที่ทำให้เกิดผลลัพธ์ได้
ที่หน้าผลิตภัณฑ์กระบอกสกรูเครื่องอัดรีด EJSเป็นจุดเริ่มต้นที่เกี่ยวข้องสำหรับการสอบถามเกี่ยวกับการเปลี่ยนทดแทน จัดเตรียมการใช้งานจริงและแบบร่างเพื่อให้การอภิปรายเกี่ยวข้องกับเครื่องจักรที่ติดตั้ง ไม่ใช่กลุ่มผลิตภัณฑ์โพลีเมอร์ทั่วไป
สิ่งที่ต้องส่ง EJS และวิธีตรวจสอบการแทนที่
การสอบถามที่เป็นประโยชน์ช่วยให้โรงงานสามารถเชื่อมต่อข้อกำหนดในการประมวลผลกับแบบที่ผลิตจากได้ ส่งข้อมูลจำเพาะดั้งเดิมแม้ว่าคุณจะคิดว่ามันผิด จากนั้นระบุสิ่งที่เปลี่ยนแปลง ให้มองเห็นหมายเลขการแก้ไขเพื่อไม่ให้ภาพวาดเก่ากลายเป็นคำสั่งการผลิตอย่างเงียบๆ
รวมข้อมูลต่อไปนี้:
- ข้อมูลอ้างอิงผู้ผลิตเครื่องจักร รุ่น ประเภทสกรู และส่วนประกอบที่ติดตั้ง
- เส้นผ่านศูนย์กลางใบมีด ความยาวใช้งาน ขนาดปลายไดรฟ์ และแบบร่างกระบอก/ส่วนต่อประสาน
- การป้อนและการสูบจ่ายความลึก ขอบเขตโซน โปรไฟล์พิทช์ และคุณสมบัติการผสม
- เกรดเรซิน สารเติมแต่ง การบรรจุตัวเติม รูปแบบการป้อน และขั้นตอนการเตรียม
- การจัดเรียงตัวป้อน รอบต่อนาทีปกติ เอาท์พุต อุณหภูมิหลอมเหลว และการอ่านค่าความดัน
- ตัวอย่างข้อบกพร่อง ประวัติการบำรุงรักษา และการวัดขนาดสกรู/บาร์เรลที่ตรงกัน
- คุณภาพของผลิตภัณฑ์ที่ต้องการและเงื่อนไขการปฏิบัติงานเพื่อการยอมรับ
เปรียบเทียบการผลิตที่มั่นคง ไม่ใช่แค่การเริ่มต้นที่ประสบความสำเร็จ
หลังการติดตั้ง ให้ปฏิบัติตามคำแนะนำในการทดสอบการใช้งานอย่างปลอดภัยของผู้จำหน่ายเครื่องจักร ยืนยันวัสดุและการตั้งค่าที่ได้รับอนุมัติ ปล่อยให้กระบวนการมีเสถียรภาพ และรวบรวมการอ่านในช่วงเวลาที่กำหนด บันทึกเอาต์พุตด้วยวิธีชั่งน้ำหนักที่ตกลงกันไว้ แทนที่จะประมาณค่าจากความเร็วของสกรู
สำหรับการเปรียบเทียบ ให้คำนวณเอาท์พุตเฉพาะเป็นเอาท์พุตมวลที่วัดได้หารด้วย rpm ทำให้มองเห็นหน่วยเอาท์พุตได้ เช่น กก./ชม. ต่อรอบต่อนาที เปรียบเทียบค่านี้กับคุณภาพ อุณหภูมิหลอมเหลวจริง ความดัน และโหลดไดรฟ์เท่านั้น ตัวเลขที่สูงกว่าไม่ได้ทำให้เกิดการปรับปรุงหากผลิตภัณฑ์อยู่นอกข้อกำหนดหรือกระบวนการไม่เสถียร
| บันทึกการทดลอง | บันทึกอย่างสม่ำเสมอ | เหตุใดจึงมีประโยชน์ |
|---|---|---|
| ให้อาหาร | เกรด ล็อต การผสม และการเตรียมการ | ระบุการเปลี่ยนแปลงที่ไม่เกี่ยวข้องกับเรขาคณิต |
| จุดปฏิบัติการ | ความเร็ว การตั้งค่าอุณหภูมิ และโหมดการป้อน | ทำให้การเปรียบเทียบสามารถทำซ้ำได้ |
| การผลิต | ผลผลิตมวลตามกำหนดเวลาและผลิตภัณฑ์ที่ยอมรับได้ | แยกการผลิตทั้งหมดออกจากการผลิตที่มีประโยชน์ |
| สภาพกระบวนการ | อุณหภูมิหลอมละลาย ความดัน และภาระการขับเคลื่อนตามจริง | เผยข้อเสียที่ซ่อนอยู่โดยเอาท์พุตเพียงอย่างเดียว |
| คุณภาพ | การตรวจสอบขนาด ลักษณะที่ปรากฏ และข้อบกพร่องที่ตกลงไว้ | กำหนดว่าการทดแทนจะเป็นไปตามหน้าที่หรือไม่ |
ทำการเปรียบเทียบซ้ำเมื่อเปลี่ยนจุดปฏิบัติงานและคงตำแหน่งการวัดเดิมไว้ หากยังเกิดปัญหาอยู่ ให้ส่งบันทึกกลับมาพร้อมกับการแก้ไขแบบร่างและตัวระบุตัวอย่าง ติดต่ออีเจเอสอุตสาหกรรมกับแพ็คเกจนั้นแทนที่จะร้องขอการเปลี่ยนแปลงอัตราส่วนการบีบอัดโดยไม่มีสาเหตุที่กำหนดไว้
หารือเกี่ยวกับสกรูทดแทนของคุณ
อธิบายสกรูที่ติดตั้ง ปัญหาการป้อนจริงและการประมวลผล ปุ่มนี้จะเปิดอีเมลฉบับร่างไปยัง EJS คุณสามารถแนบภาพวาดและรูปถ่ายก่อนส่งได้
คำถามที่พบบ่อย
อัตราการบีบอัดของสกรูอัดขึ้นรูปคืออะไร?
เป็นอัตราส่วนของปริมาตรช่องป้อนส่วนต่อปริมาตรช่องส่วนวัดในเที่ยวบินที่เทียบเท่ากัน สำหรับสกรูทั่วไปที่มีระยะพิทช์และรูปทรงของช่องที่เทียบเคียงได้ ความลึกป้อนหารด้วยความลึกในการสูบจ่ายจะเป็นค่าประมาณที่มีประโยชน์ เป็นอัตราส่วนทางเรขาคณิต ไม่ใช่อัตราส่วนความดันหรือการรับประกันผลผลิต
ฉันจะคำนวณอัตราส่วนกำลังอัดจากเส้นผ่านศูนย์กลางรูตได้อย่างไร
คำนวณความลึกของช่องรัศมีแต่ละช่องโดยให้เส้นผ่านศูนย์กลางภายนอกของเที่ยวบินลบด้วยเส้นผ่านศูนย์กลางรูต หารด้วยสอง จากนั้นแบ่งความลึกของฟีดด้วยความลึกของการสูบจ่าย ใช้ตำแหน่งป้อนและสูบจ่ายที่ระบุ หน่วยสม่ำเสมอ และเส้นผ่านศูนย์กลางใบมีดที่เหมาะสม อย่าใช้เส้นผ่านศูนย์กลางรูกระบอกสูบหรือถือว่าสกรูที่สึกหรอยังคงตรงตามรูปวาดดั้งเดิม
สกรู 3:1 เหมาะสำหรับเรซินทุกชนิดหรือไม่
ไม่ อัตราส่วนเดียวกันสามารถอธิบายความลึกของช่องสัญญาณและโปรไฟล์การเปลี่ยนแปลงที่แตกต่างกันได้ ความเหมาะสมยังขึ้นอยู่กับเกรด รูปแบบการป้อน สารเติมแต่ง การจัดเตรียมการป้อน และสภาวะการทำงานที่เฉพาะเจาะจงอีกด้วย เริ่มต้นด้วยรูปทรงที่สมบูรณ์และข้อกำหนดการผลิตที่กำหนดไว้ แทนที่จะถือว่าอัตราส่วนเป็นคำแนะนำเรซินสากล
การเพิ่มอัตราส่วนกำลังอัดจะเพิ่มเอาท์พุตหรือไม่?
ไม่จำเป็น. การเปลี่ยนความลึกป้อนและการเปลี่ยนความลึกของการสูบจ่ายจะส่งผลต่อส่วนต่างๆ ของสกรู แม้ว่าทั้งสองจะเพิ่มอัตราส่วนก็ตาม จะต้องพิจารณาเงื่อนไขการป้อน การหลอมเหลว และขั้นปลายน้ำร่วมกัน เปรียบเทียบผลลัพธ์ที่วัดได้ที่มีความเสถียรกับคุณภาพผลิตภัณฑ์ อุณหภูมิหลอมละลายจริง ความดัน และโหลดไดรฟ์ ก่อนที่จะตัดสินการเปลี่ยนผลิตภัณฑ์
สกรูที่สึกหรอสามารถสร้างปัญหาโดยไม่เปลี่ยนอัตราส่วนของการวาดได้หรือไม่?
ใช่. ภาพวาดนี้อธิบายเรขาคณิตที่ต้องการ ไม่ใช่สภาพปัจจุบัน วัดสกรูและกระบอกที่ตำแหน่งที่สอดคล้องกัน และเปรียบเทียบกับขนาดดั้งเดิมที่ได้รับอนุมัติ ฉลากอัตราส่วนกำลังอัดไม่ได้อธิบายถึงระยะห่างในการทำงาน และการคัดลอกฉลากนั้นไม่สามารถแก้ไขปัญหาการสึกหรอที่ไม่ได้วัดได้
ฉันสามารถใช้การคำนวณแบบเดียวกันสำหรับการออกแบบสกรูคู่หรือแผงกั้นได้หรือไม่
อย่าถือว่ามีการใช้ทางลัดเชิงลึกช่องเดียวแบบธรรมดา ระบุการจัดเรียงช่อง ประเภทสกรู และสถานที่คำนวณก่อน ช่องกั้น สกรูแบบขั้น และสกรูคู่ที่เชื่อมต่อกัน จำเป็นต้องมีคำอธิบายทางเรขาคณิตที่สมบูรณ์ยิ่งขึ้น สอบถามผู้ออกแบบว่าปริมาตรหรือความลึกใดเป็นตัวกำหนดอัตราส่วนที่เสนอก่อนนำไปใช้ในข้อกำหนดเฉพาะทดแทน