กระบอกสกรูของเครื่องอัดรีดจะมีอายุการใช้งานตราบเท่าที่สภาพทำให้สายการผลิตได้ผลผลิตและคุณภาพของผลิตภัณฑ์ที่ต้องการภายในกรอบเวลากระบวนการที่ยอมรับได้ เรซิน สารตัวเติม สิ่งปนเปื้อน รูปทรง และปริมาณการใช้งานเปลี่ยนแปลงอายุการใช้งาน ดังนั้นการประมาณอายุปฏิทินจึงจำเป็นต้องแนบเงื่อนไขเหล่านั้นด้วย สำหรับสายการผลิตที่มีอยู่แล้ว ให้วัดสกรูและกระบอกที่ตำแหน่งที่สามารถทำซ้ำได้ คำนวณอัตราการสึกหรอล่าสุด และใช้กับแนวโน้มการผลิตเพื่อวางแผนการตรวจสอบและการเปลี่ยนครั้งต่อไป
- ติดตามชั่วโมงการทำงานและการเปลี่ยนแปลงสูตร ไม่ใช่แค่วันที่ติดตั้งเพียงอย่างเดียว
- วัดทั้งสองส่วน: การสึกหรอของเที่ยวบินของสกรูและการสึกหรอของรูกระบอกสูบจะขยายระยะห่างที่เท่ากัน
- เปรียบเทียบผลผลิตต่อนาที อุณหภูมิหลอมละลาย และคุณภาพกับการทำงานอ้างอิงที่เสถียร
- พยากรณ์ถึงขีดจำกัดการวางแผนเฉพาะเครื่องจักร จากนั้นให้เผื่อเวลาในการจัดซื้อและการติดตั้ง
- ประเมินการคาดการณ์อีกครั้งหลังจากการเปลี่ยนแปลงวัสดุ การสึกหรอเร็วขึ้น หรือความเสียหายที่ไม่คาดคิด
1. อายุการใช้งานหมายถึงอะไรในสายการอัดรีดของคุณ?
สกรูยังคงหมุนได้หลังจากที่หมดประโยชน์กับผลิตภัณฑ์ใดผลิตภัณฑ์หนึ่งแล้ว สายการผลิตที่สร้างฟิล์มหรือโปรไฟล์ที่มีความต้องการสูงอาจสูญเสียกรอบกระบวนการที่ยอมรับได้ก่อนที่ฮาร์ดแวร์จะถึงขีดจำกัดทางโครงสร้าง ในทางกลับกัน การเปลี่ยนชุดเสียงเพียงเพราะถึงวันครบรอบอาจทำให้สิ้นเปลืองความจุ
แยกการตัดสินใจออกเป็นสามคำถาม ฮาร์ดแวร์ยังคงอยู่ภายในขีดจำกัดมิติและเงื่อนไขที่ได้รับอนุมัติหรือไม่ กระบวนการนี้จะทำให้สินค้าเป็นที่ยอมรับได้ในอัตราที่ต้องการหรือไม่? การดำเนินการต่อเนื่องมีค่าใช้จ่ายมากกว่าการแทรกแซงที่วางแผนไว้หรือไม่? ประการแรกเกี่ยวข้องกับชิ้นส่วน ประการที่สองเกี่ยวข้องกับผลิตภัณฑ์ และประการที่สามเกี่ยวข้องกับการวางแผนการผลิต การประมาณการอายุการใช้งานจะไม่สมบูรณ์ เว้นแต่จะระบุว่าจุดสิ้นสุดใดที่คาดการณ์ไว้
บันทึกหน้าที่หลังเลข
เก็บวันที่ติดตั้งไว้ แต่ยังบันทึกชั่วโมงในการผลิต การประมวลผลวัสดุ และประวัติการกำหนดสูตรด้วย เวลาว่างไม่เหมือนกับเวลาในการประมวลผล ปริมาณตันที่ประมวลผลจะให้บริบท แต่ไม่สามารถเปรียบเทียบสารประกอบหรือการกำหนดค่าเครื่องจักรที่แตกต่างกันได้โดยตรง
| บันทึก | เหตุใดจึงอยู่ในการประเมินชีวิต |
|---|---|
| เอกลักษณ์ของสกรูและกระบอก | ป้องกันการปะปนของประวัติหลังจากการแลกเปลี่ยนหรือการสร้างใหม่ |
| เวลาทำการ | กำหนดช่วงเวลาระหว่างการตรวจสอบ |
| เรซิน ชนิดฟิลเลอร์ และการโหลด | อธิบายการเปลี่ยนแปลงในสภาพแวดล้อมการสึกหรอ |
| บดแหล่งที่มาและสัดส่วนอีกครั้ง | ระบุการเปลี่ยนแปลงในการปนเปื้อนและความสม่ำเสมอของฟีด |
| เอาท์พุต รอบต่อนาที และอุณหภูมิหลอมละลายจริง | แสดงปริมาณงานและประสิทธิภาพที่เกี่ยวข้องกับเรกคอร์ด |
| การวัดสภาพใหม่และขีดจำกัดที่ได้รับอนุมัติ | กำหนดสิ่งที่เปลี่ยนแปลงและสิ่งที่ต้องดำเนินการ |
ประสบการณ์ของซัพพลายเออร์ในการปฏิบัติหน้าที่ที่ใกล้เคียงกันสามารถช่วยในการวางแผนการตรวจสอบเบื้องต้นได้ ขอทราบการกำหนดสูตร การสร้างส่วนประกอบ ชั่วโมงการทำงาน และเกณฑ์การยอมรับเบื้องหลังประสบการณ์ดังกล่าว เมื่อการวัดของคุณเองพร้อมใช้งานแล้ว ให้ใช้เพื่อปรับแต่งแผน แทนที่จะถือว่าช่วงการเปลี่ยนทดแทนของพืชอื่นเป็นกฎตายตัว
2. เงื่อนไขใดที่เปลี่ยนแปลงอัตราการสึกหรอ?
ชื่อโพลีเมอร์เพียงอย่างเดียวไม่สามารถอธิบายงานได้ สารตัวเติมแร่ธาตุ PP และ PP ธรรมชาติมีหน้าที่สึกหรอแตกต่างกัน ประเภทของตัวเติม การโหลด คุณลักษณะของอนุภาค และการปนเปื้อนข้างเรซิน ดังนั้นการเปลี่ยนแปลงวัสดุควรปรากฏในบันทึกการบำรุงรักษา แม้ว่ารุ่นเครื่องจักรและความเร็วของสกรูจะไม่เปลี่ยนแปลงก็ตาม
เจฟ คูห์มานการวิเคราะห์อายุการใช้งานของสกรูและกระบอกสูบแยกแยะการสึกหรอจากการเสียดสี การกัดกร่อน และการสึกหรอแบบยึดเกาะระหว่างโลหะกับโลหะ นอกจากนี้ยังกล่าวถึงการยึดเกาะของของแข็งเมื่อส่วนที่หลอมละลายไม่สามารถจัดการกับวัสดุที่ส่งเข้าไปได้ กลไกเหล่านี้เรียกร้องให้มีการดำเนินการแก้ไขที่แตกต่างกัน พื้นผิวที่แข็งเพียงอย่างเดียวไม่สามารถแก้ไขรูปทรงเรขาคณิตที่ไม่ตรงกันหรือปัญหาการจัดตำแหน่งของเครื่องจักรได้
ระบุพื้นผิวการทำงาน ไม่ใช่เฉพาะฐานเหล็ก
EJS ใช้การเคลือบผิวแข็ง PTA สำหรับสกรูโลหะคู่และการหล่อแบบแรงเหวี่ยงสำหรับวัสดุบุผิวกระบอกโลหะคู่ ที่ข้อมูลจำเพาะของผลิตภัณฑ์ bimetallic EJSแยกแยะความหนาของโลหะผสมสำเร็จรูปดังต่อไปนี้:
| ส่วนประกอบ | รายชื่อโลหะผสมการทำงาน | ความหนาของโลหะผสมที่ระบุไว้ |
|---|---|---|
| สกรูเคลือบผิวแข็ง | Ni60, โคลโมโนอย 56, โคลโมโนอย 83 | 1.0 ถึง 1.5 มม |
| ซับบาร์เรล | EJS01 | 2.0 ถึง 3.0 มม |
| ซับบาร์เรล | EJS02, EJS03, EJS04 | 1.5 ถึง 2.0 มม |
ข้อมูลเหล่านี้เป็นข้อกำหนดเฉพาะด้านการก่อสร้าง ไม่ใช่การสึกหรอที่อนุญาตหรือรับประกันชั่วโมงการทำงาน ท่ออาจสูญเสียประสิทธิภาพการสูบน้ำที่ยอมรับได้ในขณะที่ยังมีวัสดุป้องกันจำนวนมากอยู่ การแบ่งความหนาของชั้นด้วยอัตราการสึกหรอที่สมมติไม่ได้กำหนดอายุการใช้งานที่เป็นประโยชน์

จับคู่การตอบสนองต่อความเสียหาย
การสูญเสียวัสดุการบินอย่างต่อเนื่องจำเป็นต้องมีการประเมินที่แตกต่างจากการให้คะแนนแบบแยกส่วน การเจาะหลุม หรือสิ่งสะสมที่เสียหาย บันทึกว่าความเสียหายเกิดขึ้นที่ใดและสูตรใดเกิดขึ้นก่อนที่จะปรากฏ สำหรับถังน้ำมันแบบยาว ให้รวมเงื่อนไขการจัดตำแหน่งและการรองรับไว้ในการตรวจสอบ แทนที่จะสันนิษฐานว่าการสึกหรอที่ไม่สม่ำเสมอพิสูจน์ให้เห็นว่าโลหะผสมนั้นผิด
ใช้คู่มือวัสดุสกรูและบาร์เรลสำหรับการเลือกใช้วัสดุและการการเปรียบเทียบไนไตรด์กับไบเมทัลลิกเพื่อเป็นทางเลือกในการก่อสร้าง ให้การประเมินอายุการใช้งานมุ่งเน้นไปที่สิ่งที่ชิ้นส่วนที่ติดตั้งกำลังทำอยู่
3. ปัญหาการสึกหรอของสกรูเครื่องอัดรีด: มีการเปลี่ยนแปลงอะไรก่อนที่จะเกิดความล้มเหลว?
สายการผลิตสามารถเก็บเอาต์พุตตามปกติได้ในขณะที่ผู้ปฏิบัติงานค่อยๆ เพิ่มความเร็วของสกรูเพื่อชดเชย การดูค่ากก./ชม. เพียงอย่างเดียวอาจพลาดการเปลี่ยนแปลงนั้นได้ Mark Spalding และ Timothy Womer กำหนดอัตราเฉพาะเป็นเอาท์พุตหารด้วยความเร็วของสกรูในตัวการวิเคราะห์การสึกหรอของสกรูเดี่ยวและอธิบายว่าการชดเชยความเร็วสามารถมาพร้อมกับอุณหภูมิคายประจุที่สูงขึ้นได้อย่างไร
เปรียบเทียบสภาวะการผลิตที่ทำซ้ำได้
บันทึกเอาต์พุตเฉพาะเป็น(กก./ชม.)/รอบต่อนาที. การลดลงสมควรได้รับการตรวจสอบเมื่อมีการเปรียบเทียบการผสมสูตร รูปแบบการป้อน และสภาวะขั้นปลายน้ำ ไม่ใช่การวัดการสึกหรอด้วยตัวมันเอง การเปลี่ยนแปลงความหนืดของเรซิน การป้อน หรือสภาวะการกรองสามารถเปลี่ยนประสิทธิภาพได้โดยไม่สูญเสียโลหะที่สอดคล้องกัน
| การสังเกตการผลิต | ตรวจสอบก่อนพิจารณาว่าจะสวมใส่ |
|---|---|
| ต้องการรอบต่อนาทีมากขึ้นสำหรับเอาต์พุตก่อนหน้า | การกำหนดสูตร ความสม่ำเสมอในการป้อน ความต้องการแรงดัน และการตั้งค่าก่อนหน้า |
| อุณหภูมิหลอมละลายที่แท้จริงสูงขึ้น | ความน่าเชื่อถือของเซ็นเซอร์ การทำความร้อน/ความเย็น และการเปลี่ยนแปลงความเร็ว |
| ความไม่แน่นอนของความดัน | การป้อน สภาพของตะแกรง ข้อจำกัดของแม่พิมพ์ และการควบคุมอุณหภูมิ |
| จุดดำ เจล หรือไม่ละลาย | การสะสม สภาพการอยู่อาศัย การเปลี่ยนแปลงของวัสดุ และประสิทธิภาพการหลอม |
| พลังงานที่สูงขึ้นต่อหน่วยของผลิตภัณฑ์ที่ดี | ผลผลิต เศษซาก ขอบเขตการวัด และการปรับเปลี่ยนการปฏิบัติงาน |
ใช้การดำเนินการอ้างอิงกับการผลิตที่มั่นคงและคุณภาพที่ยอมรับได้ บันทึกเอาท์พุต, รอบต่อนาที, อุณหภูมิหลอมละลายจริง, แรงดันที่ส่วนหัว และอัตราการคัดแยก หากคุณบันทึกพลังงาน ให้กำหนดว่าจะครอบคลุมเครื่องอัดรีดหรือทั้งสายการผลิต และไม่เปลี่ยนแปลงขอบเขตนั้น การผสมพลังงานโดยรวมกับการอ่านค่าเฉพาะเครื่องอัดรีดทำให้เกิดแนวโน้มที่ทำให้เข้าใจผิด
เก็บประวัติการปรับสั้นๆ ไว้ข้างๆ ค่าที่อ่านได้ แนวโน้มที่รวบรวมจากการตั้งค่าขั้นสุดท้ายเท่านั้นไม่สามารถแสดงได้ว่าผู้ปฏิบัติงานต้องเข้าไปแทรกแซงบ่อยเพียงใด Kuhman อธิบายว่าการชดเชยกระบวนการที่เพิ่มขึ้นสามารถปกปิดการเสื่อมสภาพจนกว่าผลผลิตหรือคุณภาพจะเป็นที่ยอมรับไม่ได้ได้อย่างไร นั่นคือเหตุผลที่ต้องตรวจสอบตั้งแต่เนิ่นๆ ไม่ใช่ข้อพิสูจน์ว่าการวิ่งที่ยากลำบากทุกครั้งจำเป็นต้องมีชิ้นส่วนใหม่
การเปลี่ยนแปลงอย่างต่อเนื่องหลังจากการตรวจสอบกระบวนการพื้นฐานทำให้การตรวจสอบมิติที่วางแผนไว้เหมาะสม การบด การสัมผัสกับโลหะที่ต้องสงสัย หรือเศษโลหะจำเป็นต้องดำเนินการทันทีภายใต้ขั้นตอนความปลอดภัยของเครื่อง ไม่ต้องรอวันตรวจที่สะดวกหรือคำนวณอายุการใช้งาน
4. การวัดการสึกหรอของลำกล้อง: ตรวจสอบทั้งสองส่วนในตำแหน่งที่ตรงกัน
วัดเส้นผ่านศูนย์กลางภายนอกของการบินหรือ OD และเส้นผ่านศูนย์กลางภายในของลำกล้องหรือ ID ที่สถานีตามแนวแกนที่สอดคล้องกัน การเปรียบเทียบค่าที่อ่านได้ของสกรูที่เล็กที่สุดกับค่าที่อ่านได้จากลำกล้องที่ไม่เกี่ยวข้องกันไม่ได้อธิบายถึงความพอดีที่ตำแหน่งใดตำแหน่งหนึ่ง ให้แต่ละสถานีมีระยะห่างจากจุดอ้างอิงที่กำหนด เพื่อให้ช่างเทคนิคคนหลังสามารถค้นหาได้อีกครั้ง
คู่มือการบำรุงรักษาเชิงป้องกันของ Reiloyอธิบายการวัดที่ทำความสะอาดและระบายความร้อนโดยใช้เกจวัดรูบาร์เรลและอุปกรณ์ตรวจวัด OD ของสกรูที่เหมาะสม พร้อมบันทึกการตรวจสอบแยกต่างหาก เลือกอุปกรณ์ที่สอบเทียบแล้วและวิธีการที่เหมาะสมกับรูปทรงของส่วนประกอบ บันทึกอุณหภูมิการตรวจสอบ การวางแนวเชิงมุม และการทำซ้ำตามขนาด
แยกระยะห่างในแนวรัศมีและเส้นผ่านศูนย์กลางออกจากกัน
ที่สถานีที่เกี่ยวข้อง สำหรับการคำนวณซองจดหมายวงกลม:
- การกวาดล้างเส้นผ่านศูนย์กลาง = ID ของลำกล้องลบด้วยระยะการบินของสกรู OD
- การกวาดล้างในแนวรัศมี = การกวาดล้างเส้นผ่านศูนย์กลางหารด้วย 2
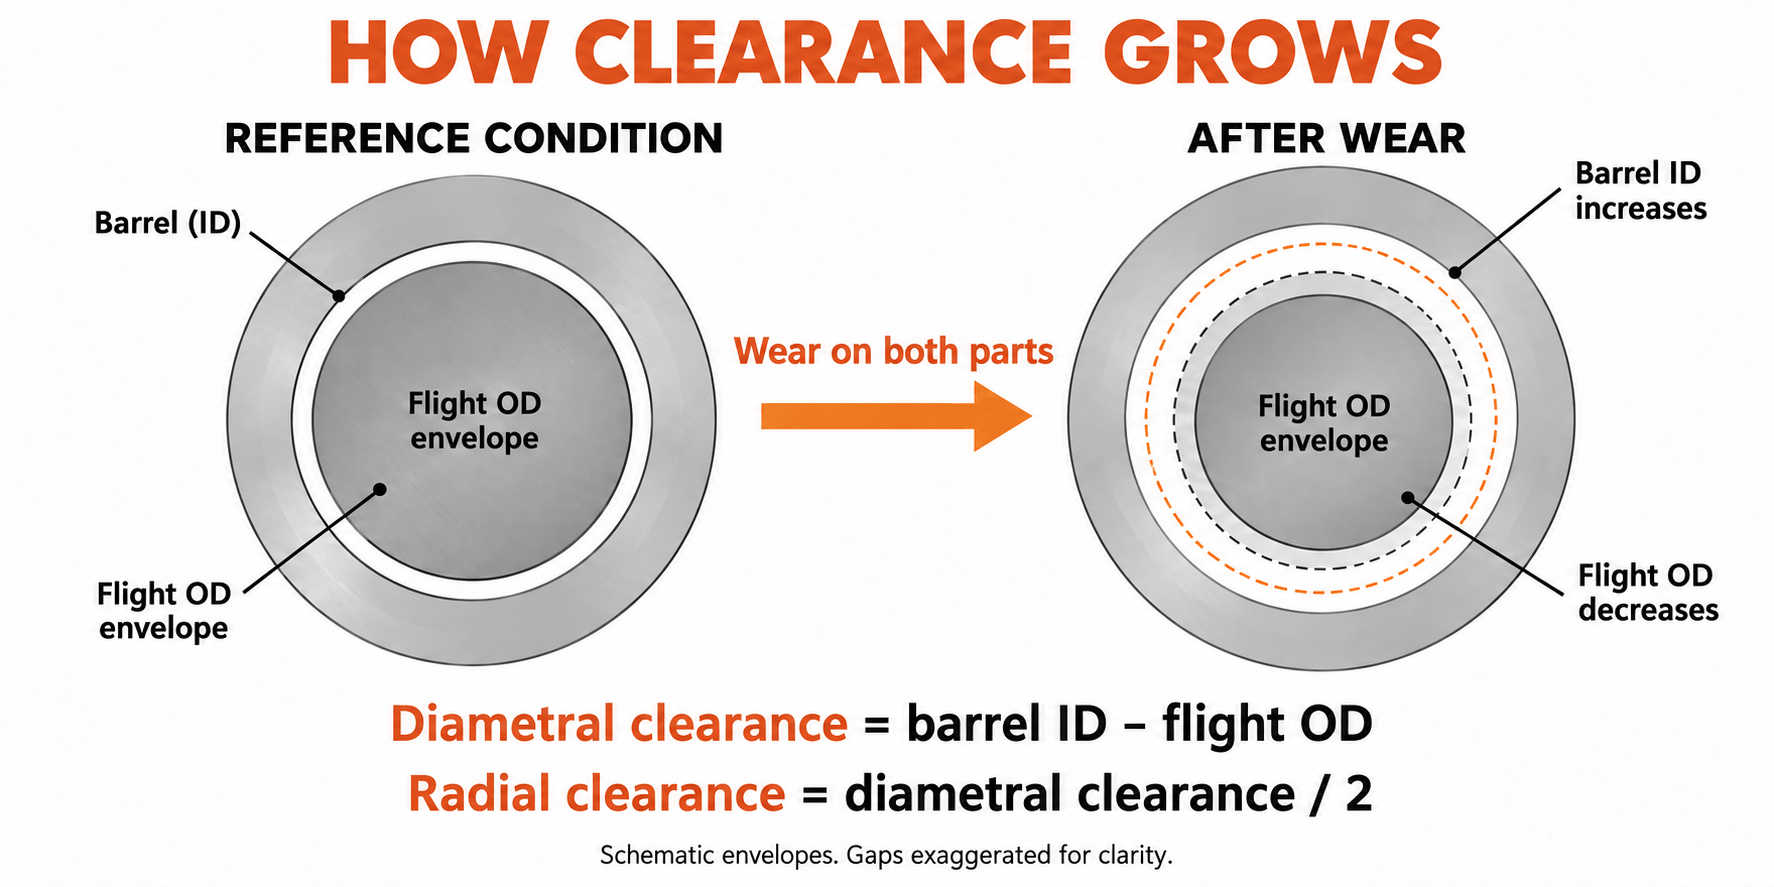
รักษาแบบแผนหน่วยและการกวาดล้างไว้ในรายงานทุกฉบับ การลด OD 0.10 มม. แสดงถึงการสูญเสียการบินในแนวรัศมี 0.05 มม. การสร้างความสับสนให้กับปริมาณเหล่านี้จะทำให้การสึกหรอที่ตีความเปลี่ยนแปลงไปเป็นสองเท่า
สิ่งที่เราวัดจากโครงการเปลี่ยนขนาด 90 มม
ในโครงการทดแทน EJS สำหรับเครื่องอัดรีดสกรูเดี่ยวขนาด 90 มม. ที่แปรรูป PP พร้อมด้วยแคลเซียมคาร์บอเนต 30 wt% คำขอเริ่มแรกของลูกค้าคือความแข็งที่สูงขึ้น เราได้ตรวจสอบสูตรที่สมบูรณ์ รูปวาดต้นฉบับ และขนาดชิ้นส่วนเก่าก่อนที่จะระบุการเปลี่ยน นอกจากนี้เรายังจับคู่สถานีตรวจวัดสกรูและบาร์เรลตามแนวแกนด้วย
ที่สถานีวัดส่วนเดียว OD ของเที่ยวบินเก่าคือ 89.65 มม. และ ID ลำกล้องคือ 90.25 มม. ความแตกต่างของเส้นผ่านศูนย์กลางคือ 0.60 มม. ทำให้มีระยะห่างจากรัศมีความเย็น 0.30 มม. การดูสกรูเพียงอย่างเดียวอาจทำให้คำถามที่พอดีครึ่งหนึ่งไม่ได้รับคำตอบ: รูเจาะของลำกล้องก็เป็นส่วนหนึ่งของสภาพที่วัดเช่นกัน
ข้อกำหนดการเปลี่ยนใช้สกรู 38CrMoAlA ที่มีผิวหน้าแข็ง Colmonoy 83 และตัวลำกล้อง 42CrMo พร้อมซับใน EJS04 ที่สถานีที่เกี่ยวข้องนั้น OD เที่ยวบินใหม่คือ 89.95 มม. และ ID ลำกล้องคือ 90.15 มม. ความแตกต่างคือ 0.20 มม. ทำให้มีระยะห่างจากรัศมีความเย็น 0.10 มม. ตามที่ระบุไว้ในภาพวาด
| การวัดส่วนการวัด | อะไหล่เก่า | อะไหล่ทดแทน |
|---|---|---|
| เที่ยวบิน OD | 89.65 มม | 89.95 มม |
| รหัสบาร์เรล | 90.25 มม | 90.15 มม |
| การกวาดล้างเส้นผ่านศูนย์กลาง | 0.60 มม | 0.20 มม |
| การกวาดล้างรัศมีเย็น | 0.30 มม | 0.10 มม |
เราได้คืนความพอดีตามที่ระบุไว้ที่สถานีนั้น โดยลดระยะห่างจากรัศมีลง 0.20 มม. สถานีและอินเทอร์เฟซเครื่องจักรอื่นๆ จำเป็นต้องมีการตรวจสอบของตนเอง การวาดแยกวัสดุสกรูและกระบอก พื้นที่คุ้มครอง และข้อกำหนดในการตรวจสอบ ดังนั้นการตัดสินใจเปลี่ยนจึงเกี่ยวข้องกับรูปทรงและความแข็งด้วย นี่คือระเบียบวินัยในการวัดที่จำเป็นสำหรับการประเมินชีวิตที่เป็นประโยชน์ก่อนที่จะสามารถเปลี่ยนการอ่านซ้ำๆ ให้เป็นแนวโน้มได้
คำนึงถึงการสวมใส่ที่ไม่สม่ำเสมอ
วัดหลายมุมที่แต่ละส่วนตัดขวางของลำกล้อง และคงค่าที่อ่านได้แต่ละค่า รวมถึงการตกไข่ด้วย ระยะห่างแบบวงกลมที่คำนวณไว้ไม่ได้อธิบายความเสียหายด้านเดียว การเบี่ยงเบนหนีศูนย์ หรือการเจาะที่บิดเบี้ยวด้านเดียวได้ครบถ้วน สำหรับสกรูคู่ การตรวจสอบจะต้องคำนึงถึงรูปทรงของรูคู่และรูปทรงที่เชื่อมต่อกันของ OEM ด้วย สูตรเจาะกลมสูตรเดียวไม่สามารถแทนที่การประเมินนั้นได้
ปฏิบัติตามขั้นตอนการแยก การปล่อยแรงดัน การจัดการ และการถอดของผู้ผลิตเครื่องจักร มีการสนับสนุนบุคลากรที่มีคุณสมบัติเหมาะสมและตรวจสอบชิ้นส่วน รายงานการสึกหรอไม่ควรขึ้นอยู่กับการทำความสะอาดที่สร้างความเสียหาย การเข้าถึงโดยไม่ได้ตั้งใจ หรือการยกที่ไม่ได้รับการสนับสนุน
5. คำนวณอัตราการสึกหรอจากการตรวจสอบซ้ำ
การตรวจสอบหนึ่งครั้งจะกำหนดมิติปัจจุบัน การตรวจสอบที่เปรียบเทียบกันสองครั้งจะสร้างอัตราช่วงเวลา การตรวจสอบเพิ่มเติมจะแสดงให้เห็นว่าอัตราดังกล่าวมีการเปลี่ยนแปลงหรือไม่ ชั่วโมงการใช้งานที่สะสมโดยชุดส่วนประกอบเดียวกันระหว่างการตรวจสอบ ไม่ใช่อายุรวมของเครื่องหรือการใช้ชิ้นส่วนอะไหล่ต่างๆ ผสมกัน
สำหรับแต่ละสถานี ให้คำนวณการเติบโตของระยะหลบรัศมีในหน่วย มม. ต่อ 1,000 ชั่วโมงการทำงาน:
อัตรา = (ระยะห่างในแนวรัศมีปัจจุบัน - ระยะห่างในแนวรัศมีก่อนหน้า) / ชั่วโมงระหว่างการตรวจสอบ × 1,000
นี่คืออัตราการเติบโตของการกวาดล้างรวม หากต้องการดูว่าส่วนประกอบใดมีส่วนช่วย ให้คำนวณการสูญเสียในแนวรัศมีของสกรูเป็น(OD ก่อนหน้า - OD ปัจจุบัน) / 2และการเติบโตในแนวรัศมีของลำกล้องเป็น(รหัสปัจจุบัน - รหัสก่อนหน้า) /2. เมื่อสถานที่ การวางแนว และเงื่อนไขการตรวจสอบตรงกัน การเปลี่ยนแปลงทั้งสองนี้จะรวมเข้ากับระยะห่างที่เพิ่มขึ้น
อ่านช่วงเวลาล่าสุดแยกกัน
พิจารณาบันทึกการตรวจสอบที่สมมติขึ้นสำหรับสถานีซองวงกลมเดียว มิติเหล่านี้อธิบายการคำนวณ ไม่ใช่ผลอายุการใช้งานหรือข้อกำหนดการยอมรับของ EJS
| ชั่วโมงนับตั้งแต่การติดตั้ง | เที่ยวบิน OD | รหัสบาร์เรล | การกวาดล้างรัศมี | อัตราตั้งแต่อ่านครั้งก่อน |
|---|---|---|---|---|
| 0 ชม | 99.95 มม | 100.15 มม | 0.10 มม | พื้นฐาน |
| 2,000 ชม | 99.90 มม | 100.18 มม | 0.14 มม | 0.02 มม./1,000 ชม |
| 4,000 ชม | 99.82 มม | 100.22 มม | 0.20 มม | 0.03 มม./1,000 ชม |
ตลอด 4,000 ชั่วโมงเต็ม ค่าเฉลี่ยอยู่ที่ 0.025 มม./1,000 ชม. ช่วงเวลาล่าสุดเร็วขึ้นที่ 0.03 มม./1,000 ชม. การใช้เพียงค่าเฉลี่ยทั้งชีวิตจะปกปิดการเปลี่ยนแปลงนั้นได้ ตรวจสอบเหตุผลและใช้อัตราล่าสุดที่ระมัดระวังอย่างเหมาะสมในการวางแผน
ช่วงล่าสุดยังแยกเป็น 0.04 มม. ของการสูญเสียในแนวรัศมีของสกรู และ 0.02 มม. ของการเติบโตในแนวรัศมีของลำกล้อง พวกเขาร่วมกันอธิบายระยะห่างที่เพิ่มขึ้น 0.06 มม. สิ่งนี้ทำให้ทีมบำรุงรักษามีคำถามที่เป็นประโยชน์มากกว่าว่าส่วนประกอบใดที่มักจะสวมใส่ก่อน: ส่วนประกอบใดที่มีส่วนร่วมในสายการผลิตนี้
ปฏิเสธแนวโน้มที่ผิดพลาดก่อนที่จะคาดการณ์
ระยะห่างที่ลดลงเล็กน้อยอย่างเห็นได้ชัดไม่ได้หมายความว่าโลหะที่สึกหรอกลับมาแล้ว ตรวจสอบตำแหน่งการวัด อุณหภูมิ ความสะอาด การตั้งค่าเครื่องมือ และความสามารถในการทำซ้ำของผู้ปฏิบัติงาน หากการเปลี่ยนแปลงอยู่ภายในความไม่แน่นอนของวิธีการ ให้รายงานว่ายังไม่ได้รับการแก้ไข แทนที่จะคำนวณอายุการใช้งานที่เหลือเป็นอนันต์หรือเป็นลบ
แยกเทรนด์ของแต่ละสถานีออกจากกัน ค่าเฉลี่ยที่ต่ำตลอดความยาวทั้งหมดสามารถซ่อนตำแหน่งเครื่องผสม การเปลี่ยนผ่าน หรือการปล่อยที่เสียหายได้ บันทึกรอยแตก รูพรุน และการสูญเสียคราบสะสมควบคู่ไปกับมิติ เงื่อนไขเหล่านี้อาจต้องมีการดำเนินการแม้ว่าการคำนวณการกวาดล้าง-การเติบโตจะดูเรียบง่ายก็ตาม
6. เปลี่ยนอัตราการสึกหรอให้เป็นแผนทดแทน
อัตราการสึกหรอจะคาดการณ์เวลาถึงสภาวะที่กำหนดเฉพาะในกรณีที่สภาวะการทำงานยังคงเปรียบเทียบได้อย่างสมเหตุสมผล ขั้นแรกให้ตกลงเกี่ยวกับขีดจำกัดการวางแผนโดยใช้ขีดจำกัดการบริการที่เกี่ยวข้องของ OEM สภาพของชิ้นส่วน และประสิทธิภาพของกระบวนการที่สายการผลิตต้องส่งมอบ ความทนทานต่อชิ้นส่วนใหม่จะกำหนดความพอดีใหม่ ไม่ได้กำหนดระยะห่างการบริการสูงสุดโดยอัตโนมัติ
ประมาณการชั่วโมงถึงขีดจำกัดการวางแผน
เมื่ออัตราแสดงเป็น มม./1,000 ชั่วโมง:
ชั่วโมงที่เหลืออยู่โดยประมาณ = (การวางแผนระยะห่างในแนวรัศมี - ระยะห่างในแนวรัศมีปัจจุบัน) / อัตราล่าสุด × 1,000
ดำเนินการต่อตามบันทึกที่สันนิษฐานด้านบน สำหรับการคำนวณนี้ สมมติว่าทีมวิศวกรได้เลือกระยะห่างในแนวรัศมี 0.30 มม. เป็นจุดสิ้นสุดการวางแผน ค่าปัจจุบันคือ 0.20 มม. เหลือ 0.10 มม. ถึงจุดสิ้นสุดนั้น ที่ 0.03 มม./1,000 ชม. ระยะเวลาการทำงานโดยประมาณคือ 3,300 ชั่วโมง ค่า 0.30 มม. เป็นเพียงสมมติฐานสำหรับตัวอย่างนี้ ไม่ใช่เกณฑ์การเปลี่ยนทั่วไป
หากอัตราล่าสุดเพิ่มขึ้นเป็นสองเท่าเป็น 0.06 มม./1,000 ชม. ค่าเผื่อเดิมคือประมาณ 1,700 ชั่วโมง ค่าเผื่อวัสดุคงเหลือไม่มีการเปลี่ยนแปลง เวลาที่คาดว่าจะใช้งานมี ผลลัพธ์ทั้งสองไม่สามารถป้องกันรอยแตกร้าว ความเสียหายจากการสัมผัสอย่างกะทันหัน หรือคุณภาพของผลิตภัณฑ์ที่ยอมรับไม่ได้ที่เกิดขึ้นเร็วกว่านั้น
รีเซ็ตการคำนวณเมื่อมีการเปลี่ยนแปลงหน้าที่
อย่าคาดเดาบันทึกเรซินที่สะอาดผ่านการสลับไปใช้วัสดุที่เติม ทำเครื่องหมายการเปลี่ยนแปลงและสร้างแนวโน้มช่วงเวลาใหม่ ปฏิบัติต่อแหล่งรีไซเคิลแห่งใหม่ ปริมาณบรรจุที่สูงขึ้น ความต้องการแรงดันที่แตกต่างกัน หรือการปรับเปลี่ยนการปฏิบัติงานอย่างต่อเนื่องเป็นเหตุผลในการทบทวนการคาดการณ์
หากไม่มีการวัดสภาพใหม่ ภาพวาดควบคุมที่เกี่ยวข้องสามารถช่วยประเมินขนาดปัจจุบันได้ ไม่สามารถพิสูจน์ได้ว่ามีการสึกหรอมากน้อยเพียงใดในช่วงระยะเวลาที่ไม่ทราบ ทำให้การตรวจสอบในปัจจุบันเป็นข้อมูลอ้างอิงสำหรับการตรวจสอบที่เปรียบเทียบกันได้ในภายหลัง อย่าสร้างอัตราในอดีตจากเส้นผ่านศูนย์กลางที่ระบุเพียงอย่างเดียว
ทำงานย้อนกลับจากการปิดระบบ
- ระบุสถานีหรือสภาวะที่ควบคุมการแทรกแซง รวมถึงข้อจำกัดด้านคุณภาพหรือความปลอดภัยก่อนหน้านี้
- แปลงชั่วโมงการทำงานโดยประมาณเป็นเวลาตามปฏิทินโดยใช้กำหนดการผลิตที่วางแผนไว้ รวมถึงการปิดเครื่อง
- ยืนยันแบบร่าง สูตร และจำเป็นต้องซ่อมแซมหรือเปลี่ยนชิ้นส่วนใหม่
- รับเวลาการผลิต การตรวจสอบ และการขนส่งปัจจุบันสำหรับคำสั่งซื้อจริง
- สำรองกำลังการผลิตในการติดตั้งและเผื่อไว้สำหรับการคาดการณ์ความไม่แน่นอนและความเสี่ยงในการส่งมอบ
เลือกการตรวจสอบครั้งต่อไปก่อนการแทรกแซงที่คาดหวัง โดยมีช่วงเวลาขึ้นอยู่กับแนวโน้มการสึกหรอและความวิกฤตในการผลิต แนวโน้มที่เปลี่ยนแปลงอย่างรวดเร็วจำเป็นต้องประเมินใหม่ล่วงหน้า การคาดการณ์เป็นอินพุตการวางแผนการบำรุงรักษา ไม่ใช่การอนุญาตให้ดำเนินการผ่านสัญญาณเตือน
7. เปลี่ยนสกรู กระบอก หรือทั้งสองอย่าง?
ประเมินความพอดีเป็นคู่ แต่อย่าถือว่าต้องซื้อทั้งสองส่วนพร้อมกัน กระบอกเสียงอาจเหมาะสำหรับเปลี่ยนสกรู กระบอกที่ชำรุดอาจทำให้มีช่องว่างรอบสกรูใหม่มากเกินไปตั้งแต่ครั้งแรก การตัดสินใจนี้จำเป็นต้องมีแผนผังการเจาะที่วัดได้ ขนาดของสกรูที่นำเสนอ และสภาพของส่วนประกอบที่ยึดไว้
| การตัดสินใจ | หลักฐานที่จำเป็นก่อนดำเนินการ |
|---|---|
| ดำเนินการต่อและติดตาม | ขนาดและสภาพที่ได้รับการอนุมัติ ผลิตภัณฑ์ที่ยอมรับได้ กระบวนการที่มั่นคง และการประเมินใหม่ตามกำหนดเวลา |
| สร้างใหม่หรือเปลี่ยนสกรูเท่านั้น | รูปทรงของสกรูที่ซ่อมแซมหรือเปลี่ยนได้ กระบอกที่เหมาะสม และความพอดีที่ได้รับการตรวจสอบแล้ว |
| ซ่อมแซมหรือเปลี่ยนกระบอกเท่านั้น | สกรูยึดที่เหมาะสม สารละลายกระบอกที่ได้รับการรับรองทางวิศวกรรม และการจัดตำแหน่งที่ตรวจสอบ |
| กล่าวถึงทั้งสองส่วน | ทั้งสองสภาพอยู่นอกเงื่อนไขที่ยอมรับได้ หรือรูปทรงเรขาคณิตที่รวมกันไม่ตรงตามขนาดที่ต้องการ |
ตรวจสอบว่าการสร้างใหม่จะคืนค่าอะไรบ้าง
ก่อนที่จะยอมรับข้อเสนอการซ่อมแซม ให้ระบุขนาดที่ได้รับการซ่อมแซม โลหะผสมที่ใช้งาน พื้นที่คุ้มครอง และข้อกำหนดในการตรวจสอบ ประเมินแกน ความตรง รอยแตก และการซ่อมแซมก่อนหน้านี้ อย่าคิดว่าการเคลือบผิวแข็งอีกจะทำให้สกรูทั้งตัวเป็นของใหม่
ในทำนองเดียวกัน การขยายกระบอกสูบด้วยการตัดเฉือนไม่สามารถคืนระยะห่างเดิมได้ด้วยตัวเอง การเปลี่ยนแปลงใดๆ จำเป็นต้องมีรูปทรงของสกรูที่เข้ากันได้และการออกแบบการซ่อมแซมลำกล้องที่เป็นไปได้ ยืนยันความสามารถในการซ่อมแซมและความเหมาะสมของแต่ละชิ้นส่วนก่อนที่จะทำให้เป็นเส้นทางที่ต้องการ
เปรียบเทียบการผลิตที่เป็นประโยชน์ ไม่ใช่ราคาตามใบแจ้งหนี้เพียงอย่างเดียว
ประมาณการค่าใช้จ่ายในการดำเนินการต่อไปจนถึงการปิดระบบที่เสนอ: ผลผลิตที่สูญเสียไป ของเสียเพิ่มเติม พลังงานส่วนเกิน และการหยุดชะงักของกำหนดการ หลีกเลี่ยงการนับการขาดทุนเท่ากันสองครั้ง เช่น มูลค่าผลิตภัณฑ์ที่สูญเสียไปและรายได้จากการขายเต็มจำนวน ใช้เกณฑ์ต้นทุนของโรงงานและราคาตามจริงสำหรับการซ่อมแซมหรือเปลี่ยนใหม่
การซ่อมแซมอาจน่าสนใจเมื่อแกนกลางและรูปทรงมีความเหมาะสม และข้อกำหนดที่ได้รับการคืนสภาพนั้นตรงตามหน้าที่ การผลิตใหม่อาจจะดีกว่าหลังจากความเสียหายของโครงสร้าง การเปลี่ยนแปลงสูตร หรือการออกแบบเดิมที่ไม่เหมาะสม บันทึกว่าเหตุใดเส้นทางที่เลือกจึงควรแก้ไขปัญหาแทนที่จะทำการซื้อครั้งก่อนซ้ำๆ ที่คู่มือผู้ซื้อ EJSกำหนดข้อมูลการวาดและการตรวจสอบเพื่อรวมไว้ในข้อกำหนดการเปลี่ยน
8. ยืดอายุการใช้งานโดยไม่ปิดบังปัญหา
จับคู่การดำเนินการป้องกันแต่ละอย่างกับความเสี่ยงที่สังเกตได้ การปนเปื้อนของโลหะต้องมีการควบคุมก่อนที่จะถึงสกรู โดยใช้วิธีปฏิบัติในการแยกและการจัดการวัสดุที่เหมาะสม เครื่องกรองแบบดาวน์สตรีมมีตำแหน่งและฟังก์ชันที่แตกต่างกัน ไม่สามารถป้องกันการปนเปื้อนไม่ให้ผ่านส่วนสกรูต้นน้ำในครั้งแรกได้
สำหรับสูตรที่เปลี่ยนแปลง ให้ตรวจสอบโลหะผสมที่ใช้งานและรูปทรงการหลอมก่อนที่จะเพิ่มความต้องการในการผลิต สำหรับการให้คะแนนด้านเดียวอย่างต่อเนื่อง ให้ตรวจสอบการจัดตำแหน่ง ส่วนรองรับลำกล้อง และสภาพของสกรู สำหรับการสะสมตัวซ้ำๆ ให้ตรวจสอบสภาวะการประมวลผลของวัสดุและขั้นตอนการทำความสะอาดของเครื่อง แทนที่จะถือว่ารอยดำทุกรอยเป็นการสึกหรอตามขนาด
ปฏิบัติตามคำแนะนำในการอุ่นเครื่องและแช่น้ำของ OEM ก่อนหมุน ใช้วิธีการทำความสะอาดที่เข้ากันได้กับส่วนประกอบทางโลหะวิทยา ในกรณีที่ข้อผิดพลาดในการทำความร้อนหรือความเย็นส่งผลต่อการทำงาน ให้แก้ไขก่อนที่จะตัดสินว่าวัสดุทดแทนนั้นเพียงพอหรือไม่ การดำเนินการเหล่านี้เกี่ยวข้องกับสภาพแวดล้อมการทำงาน พวกเขาไม่ได้พิสูจน์ให้ขยายช่วงการตรวจสอบเมื่อการวัดแสดงการสึกหรอแบบเร่ง
ทำให้ประวัติการวัดใช้งานได้
แยกสกรูและกระบอกแต่ละตัวให้มีเอกลักษณ์เฉพาะตัว รักษาขนาดพื้นฐาน ประวัติการซ่อม และโลหะผสมที่ใช้งานได้ซึ่งติดอยู่กับข้อมูลประจำตัวนั้นเมื่อชิ้นส่วนเคลื่อนที่ระหว่างเครื่องจักร หลังจากซ่อมแซมหรือเปลี่ยนใหม่ ให้เริ่มการอ้างอิงมิติใหม่และเก็บบันทึกก่อนหน้าไว้เพื่อการเปรียบเทียบ บันทึกภาพถ่ายพร้อมชื่อสถานีและทิศทางเพื่อให้การตรวจสอบในภายหลังสามารถค้นหาสถานที่เดียวกันได้
EJS จัดหาใบรับรองวัสดุและรายงานการตรวจสอบสำหรับกระบอกสกรูตามที่อธิบายไว้ในหน้าผลิตภัณฑ์ไบเมทัลลิก. เก็บรายงานการตรวจสอบมิติพร้อมบันทึกการติดตั้ง จะเป็นประโยชน์ต่อการตัดสินใจสวมใส่ในอนาคตมากกว่าคำอธิบายผลิตภัณฑ์เพียงอย่างเดียว
สำหรับการประเมิน ให้ส่งรุ่นเครื่องจักร แบบควบคุม ข้อมูลเรซินและตัวเติม ชั่วโมงของชิ้นส่วนที่ติดตั้ง การอ่าน ID/OD ที่เกี่ยวข้อง เงื่อนไขการตรวจสอบ ภาพถ่ายความเสียหาย และอาการของการผลิต รวมสิ่งที่บรรทัดต้องการเพื่อให้บรรลุ ติดต่ออีเจเอสอุตสาหกรรมที่sales@ejsscrewbarrel.comด้วยชุดการวัดนั้น เพื่อให้การอภิปรายสามารถเริ่มต้นด้วยความพอดีและหน้าที่ที่แท้จริง
เตรียมสอบถามการวัดผล
อธิบายชิ้นส่วนที่ติดตั้งและขนาดที่คุณมี ปุ่มนี้จะเปิดอีเมลฉบับร่างไปยัง EJS คุณสามารถแนบภาพวาดและรูปถ่ายก่อนส่งได้
9. คำถามที่พบบ่อย
กระบอกสกรูของเครื่องอัดรีดมีอายุการใช้งานนานแค่ไหน?
อายุการใช้งานขึ้นอยู่กับการกำหนดสูตร โครงสร้าง รูปทรง น้ำหนักบรรทุก และประสิทธิภาพที่ต้องการจากสายการผลิต หากต้องการประมาณอายุการใช้งานที่เหลืออยู่ ให้ทำการวัดสกรูและกระบอกที่สอดคล้องกันซ้ำ คำนวณอัตราการสึกหรอล่าสุด และคาดการณ์ถึงขีดจำกัดการวางแผนที่ได้รับอนุมัติในขณะที่ตรวจสอบแนวโน้มการผลิต
กระบอกสกรู bimetallic มีอายุการใช้งานนานกว่าเสมอหรือไม่?
โลหะผสมสำหรับงานโลหะคู่ที่คัดเลือกมาอย่างเหมาะสมสามารถจัดการกับหน้าที่เสียดสีหรือกัดกร่อนได้ ชื่อการก่อสร้างเพียงอย่างเดียวไม่ได้ทำให้อายุการใช้งานยาวนานขึ้น ความเข้ากันได้ของโลหะผสม รูปทรง การจัดตำแหน่ง และสภาพการใช้งานยังคงมีความสำคัญ ความหนาของชั้นไม่ใช่ตัวคูณอายุการใช้งาน
สกรูหรือกระบอกสึกหรอก่อนหรือไม่?
สามารถควบคุมการตัดสินใจเปลี่ยนทดแทนได้ วัดค่า OD ของเที่ยวบินและ ID ของลำกล้องที่สถานีที่ตรงกัน จากนั้นแยกการสูญเสียในรัศมีของสกรูออกจากการเติบโตของรัศมีของลำกล้อง อย่าใช้อัตราส่วนอายุการใช้งานแบบสกรูต่อลำกล้องของเครื่องจักรอื่นโดยไม่มีหลักฐานการก่อสร้างและการปฏิบัติงานที่เทียบเคียงได้
ควรเปลี่ยนสกรูและกระบอกที่ระยะห่างเท่าใด
ใช้ขีดจำกัดบริการ OEM ที่เกี่ยวข้องและการตัดสินใจที่ได้รับอนุมัติทางวิศวกรรมโดยพิจารณาจากสภาพส่วนประกอบ คุณภาพของผลิตภัณฑ์ และประสิทธิภาพการผลิต ระบุว่าขีดจำกัดเป็นรัศมีหรือเส้นผ่านศูนย์กลาง ค่าระยะห่างหรือค่าระยะห่างมิลลิเมตรเดียวไม่เหมาะกับเส้นผ่านศูนย์กลางและการใช้งานทุกประการ
ฉันสามารถประมาณอายุการใช้งานที่เหลืออยู่โดยไม่มีเงื่อนไขพื้นฐานใหม่ได้หรือไม่
คุณสามารถตรวจสอบสภาพปัจจุบันโดยเทียบกับแบบและขีดจำกัดการบริการที่เกี่ยวข้อง ในการคำนวณอัตราการสึกหรอที่วัดได้ ให้ใช้การตรวจสอบปัจจุบันเป็นข้อมูลอ้างอิงและทำซ้ำหลังจากช่วงการทำงานที่ทราบภายใต้เงื่อนไขที่เทียบเคียงได้ สภาพเดิมที่ไม่ทราบไม่สามารถกำหนดอัตราในอดีตที่เชื่อถือได้ได้
จะต้องเปลี่ยนสกรูและกระบอกรวมกันหรือไม่?
ไม่ ทั้งสองอย่างจะต้องได้รับการประเมิน แต่การเปลี่ยนชิ้นหนึ่งอาจเหมาะสมเมื่อส่วนประกอบที่เก็บไว้มีความเหมาะสม และระยะห่างที่ตรงกันที่ได้นั้นตรงตามข้อกำหนดที่ได้รับอนุมัติ หากทั้งสองเสียหายหรือความพอดียังคงไม่สามารถยอมรับได้ ให้จัดการทั้งสองอย่าง